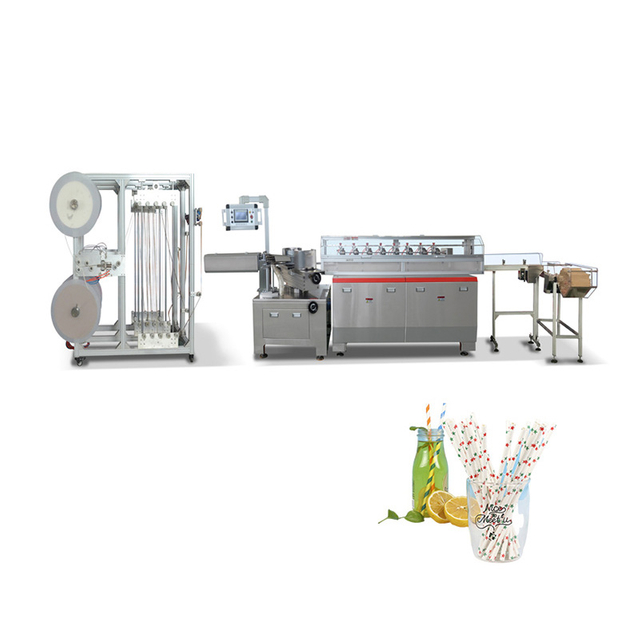
Globální regulační změny zakazující jednorázové plasty zvýšily poptávku po papírových brčkách v celém sektoru pohostinství. První výrobci spěchali, aby uspokojili tuto poptávku pomocí staršího vybavení. Rychle se setkali s těžkými výrobními problémy. Nízké výnosy a drcené konce slámy zničily ziskové marže. Moderní zařízení si uvědomují, že k přežití na konkurenčním trhu potřebují vysoce spolehlivou hromadnou výrobu.
Přechod z nastavení s jednou čepelí na systém s více řezacími nástroji představuje zásadní vývoj ve výrobě. Tento přechod považujeme spíše za nezbytný krok pro škálování kapacity, než jen za postupný upgrade funkcí. Jednotlivé lopatky si vynucují zpoždění stop-and-go. Multi-řezné hlavy řežou nepřetržitě a udržují vysokorychlostní hybnost, aniž by byla ohrožena strukturální integrita papírové trubice.
Tato příručka hodnotí funkční aplikace, faktory provozního rizika a finanční zdůvodnění těchto pokročilých systémů. Dozvíte se, jak integrace nastavení multi-cutter transformuje stávající zařízení. Poskytujeme také užitečné poznatky pro vybavení zcela nových výrobních podlah.
Klíčové věci
Konfigurace s více řezacími nástroji zvyšují propustnost tím, že umožňují současné řezy bez zastavení procesu kontinuálního navíjení.
Ideální aplikace zahrnují velkoobjemové dodávky Quick Service Restaurant (QSR), specializovaná brčka do krabic na džus ve tvaru U a průmyslové papírové hadičky.
Hodnocení vysokorychlostního stroje na výrobu slámy na papír vyžaduje posouzení synchronizace servomotoru, nákladů na výměnu nožů a míry snížení zmetkovitosti.
Přechod na tyto systémy zavádí křivky učení obsluhy a specifické protokoly údržby pro synchronizované řezací hlavy.
Proč se zařízení upgradují na víceřezový stroj na papírovou slámu
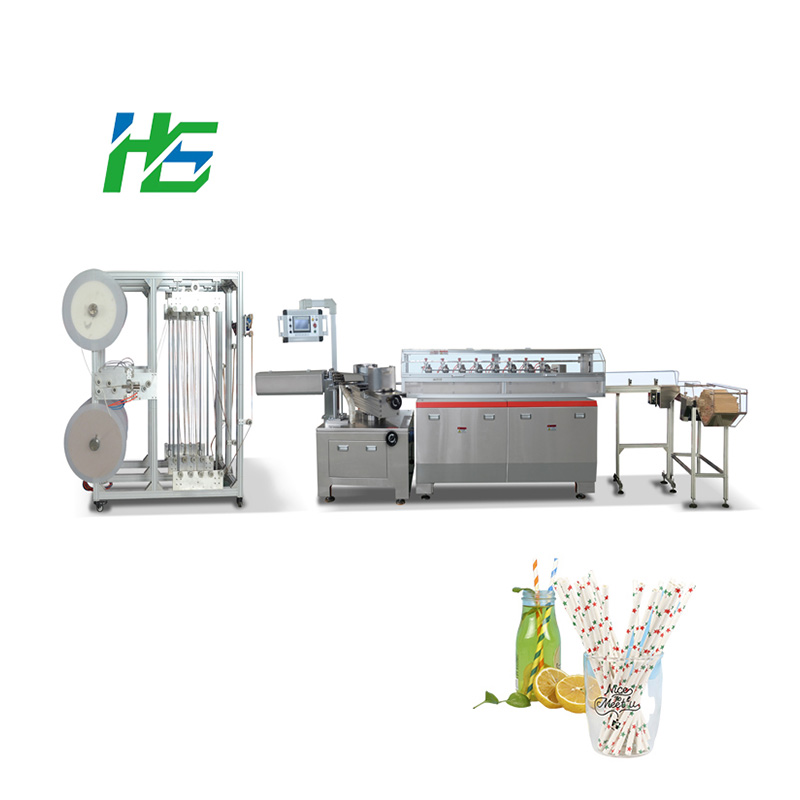
Výrobci neustále bojují s překážkami výroby. Modely s jednou frézou přirozeně omezují maximální rychlost. Pokud operátoři tlačí starší stroj příliš rychle, papír se nevyhnutelně roztrhne. Moderní Multi-Cutter stroj na papírovou slámu tuto překážku zcela odstraňuje. Využívá schopnost kontinuálního podávání. Papírovou trubici zabírá více břitů současně. To obchází starší omezení rychlosti a dramaticky zvyšuje výstupní objem.
Kvalita řezu je důležitá stejně jako rychlost. Starší stroje často způsobují efekt 'drcené hrany'. Rozdrcený hrot ničí spotřebitelský zážitek. Multi-frézy to řeší pomocí pokročilého servořízení. Řezací mechanismus plynule odpovídá rychlosti vytlačované slámy. Čepele se čistě rozřezávají přes pohyblivou trubku. Tato přesnost zabraňuje strukturální deformaci. Zaručuje dokonale oblé hrany na každé jednotce.
Materiálová univerzálnost představuje další velkou výhodu. Kraftový papír se velmi liší tloušťkou a počtem vrstev. Zařízení často provozují a biologicky odbouratelný stroj na slámu , který vyhovuje různým tržním standardům trvanlivosti. Někteří klienti požadují tlustá třívrstvá provedení pro horké nápoje. Jiní potřebují lehké varianty pro rychlé studené nápoje. Systémy s více řezačkami si bez námahy poradí s různými vrstvami kraftového papíru. Přizpůsobují se různým hustotám, aniž by vyžadovaly složité mechanické opravy.
Nejlepší praxe: Vždy denně kalibrujte sledovací rychlosti serva. To zabraňuje drcení okrajů při přechodu mezi lehkými 2-vrstvými a vysoce odolnými 4-vrstvými papíry.
Primární průmyslové a komerční aplikace
Pokročilé řezací systémy uspokojují různé průmyslové potřeby. Pohybují se daleko za hranicemi základní konzumace nápojů. Různé aplikace vyžadují specifické tolerance, délky a povrchové úpravy hran.
Standardní dodávka nápojů a QSR: Restaurace s rychlým servisem (QSR) spotřebují miliony jednotek denně. Používají standardní brčka na pití 6 mm-8 mm. Marže v tomto sektoru se striktně spoléhají na vysokorychlostní objem. Míra odmítnutí musí zůstat blízko nule. Platformy s více řezacími nástroji zde vynikají tím, že poskytují neúprosný, nepřerušovaný objem.
Tetra-Pack / brčka ve tvaru U: Krabičky na džusy vyžadují ultratenká, přesně nařezaná brčka. Automatizované balicí stroje je aplikují přímo na krabici. Požadují nulovou toleranci pro roztřepené hrany. I drobné třepení zasekává automatizované aplikační linky. Přesnost multi-řezů zajišťuje tyto náročné zakázky.
Ekologické a speciální linky: Průmysl neustále zkoumá nové výrobní metody. Některá zařízení využívají a stroje na slámu bez lepidla . nastavení Tyto systémy papír tepelně spojují nebo ultrazvukem uzavírají. Přesné řezání se zde stává kritickým. Čisté střihy zajišťují, že se lepené švy netrhají pod tlakem.
Papírové hadičky na jiné než nápoje: Výrobci snadno předělají víceúčelový mechanismus řezačky. Vyrábí vatové tyčinky a tyčinky na lízátka. Vyrábí také papírové trubice pro lékařské účely. Úplně stejná synchronizační technologie se dokonale hodí na tyto lukrativní alternativní trhy.
Klíčové vyhodnocovací rozměry linky na výrobu papírových slámek
Upgrade a linka na výrobu papírové slámy vyžaduje pečlivou technickou kontrolu. Kupující musí vyhodnotit systémy pohonu, nastavení lopatek a metriky shody.
Volba mezi servo a pneumatickými systémy pohonu diktuje dlouhodobý úspěch. Starší pneumatické systémy spoléhají na tlak vzduchu. Snaží se udržet přesnou synchronizaci při vysokých rychlostech. Víceosé CNC/servo řídicí systémy nahrazují vzduch přesnými elektrickými motory. Upravují polohu čepele v milisekundách. Preferujeme servořízení pro přesnost řezu i přes jejich vyšší počáteční investiční náklady.
Funkce hodnocení |
Pneumatické systémy (starší) |
Servosystémy (Multi-Cutter) |
Přesnost řezání |
Mírný; náchylné k odchylkám při vysokých rychlostech |
Vysoký; přesná synchronizace s podáváním papíru |
Potřeby údržby |
Vysoký; časté úniky vzduchu a poklesy tlaku |
Nízký; softwarově řízené s minimálním mechanickým opotřebením |
Počáteční CapEx |
Nižší bariéra vstupu |
Vyšší počáteční investice |
Generace šrotu |
Vyšší míra zmetkovitosti díky drceným hranám |
Minimální; čisté škrty chrání ziskové marže |
Nastavení blade výrazně ovlivňuje provozní rozpočty. Musíte zhodnotit náklady na vlastní nastavení s více lopatkami ve srovnání se standardními kruhovými lopatkami. Standardní čepele udržují náklady na výměnu nízké. Sledujte očekávané provozní hodiny, než dojde k otupení. Časté výměny nožů znamenají produktivní čas řazení.
Efektivita přechodu určuje provozní flexibilitu. Operátoři často přecházejí ze standardního průměru 6 mm na průměr 10 mm boba slámy. Musí seřídit trny multiřezu a přemístit nože. Zeptejte se prodejců, jak přesně tento proces trvá. Rychlejší změny udržují vysokou míru využití.
Soulad a bezpečnost zůstávají nesmlouvavé. Zařízení musí ověřit, že řezná maziva splňují normy pro styk s potravinami. Systémy odsávání prachu musí být v souladu s bezpečnostními předpisy FDA, FSC a CE. Papírový prach ve vzduchu představuje respirační riziko a představuje vážné nebezpečí požáru.
Realita implementace a provozní rizika
Nákup moderních strojů nezaručuje nic, pokud je operátoři nemohou správně provozovat. Přechod na konfigurace s více řezacími nástroji zavádí odlišné provozní skutečnosti. Facility manažeři musí tato rizika proaktivně plánovat.
Nejprve si uvědomte křivku učení operátora. Synchronizace více fréz vyžaduje zkušené techniky. Starší jednonožové stroje odpouštěly drobné chyby při kalibraci. Vícelopatkové systémy ne. Nesprávné vyrovnání jedné čepele způsobuje kaskádový odpad odpadu. Pokud čepel číslo tři vystřelí o zlomek sekundy pozdě, každé třetí stéblo selže v kontrole kvality. Před spuštěním živých výrobních zakázek doporučujeme vyčlenit vyhrazené týdny školení.
Za druhé, připravte se na agresivní hromadění prachu. Vyšší řezné rychlosti generují výrazně více papírového prachu. Prachové částice se rychle usazují na optických senzorech a stopách. Integrované vakuové odsávací jednotky musíte nainstalovat přímo nad řezací lože. Bez této extrakce senzory spustí falešné poruchy a náhodně zastaví stroj.
Za třetí, předvídat různé vzorce prostojů při údržbě. Rutinní servis teď vypadá jinak. Kalibrace pěti nebo více řezných hlav současně trvá déle než nastavení jednoho kotouče. Tyto časové požadavky transparentně prodiskutujte se svou posádkou údržby. Naplánujte si hlubší intervaly údržby během směn mimo špičku, abyste ochránili dodací lhůty.
Častá chyba: Spoléhání se na ruční zametání místo průmyslové vakuové extrakce. Polétavý prach během několika hodin oslepí optické sledovací senzory, což způsobí nepravidelné selhávání čepele.
Logika výběru a úvahy o návratnosti investic
Finanční zdůvodnění vyžaduje jasný pohled na výrobní metriky. Musíte zmapovat, jak se zvýšená kapacita vyplatí za počáteční investici do stroje. Analýza a vysokorychlostní stroj na výrobu papírové slámy zahrnuje několik specifických kroků výpočtu.
Posouzení propustnosti vs. CapEx: Použijte vzorový přístup k výpočtu vašich slámek za minutu (SPM). Porovnejte svůj aktuální SPM s jednou řezačkou a SPM pro více řezáků. Vypočítejte, jak rychle zvýšený denní výkon vyrovná vyšší základní náklady nového modelu.
Vypočítat snížení zmetkovitosti: Faktor v přímých úsporách ze sníženého odpadu. Roztřepená brčka neprojdou konečnou kontrolou kvality a putují přímo do recyklačního koše. Multi-cutters snížit tuto míru odmítnutí. Úspora 5 % celkových nákladů na papír a lepidlo přímo zvyšuje konečný zisk.
Vyhodnocení podpory dodavatele: Zdůrazněte dostupnost místních dílů. Softwarově řízené servosystémy občas zaznamenají logické poruchy. Potřebujete robustní vzdálenou diagnostickou podporu od výrobce. Odstávka čekání na mezinárodní díly ničí měsíční kvóty.
Proveďte ukázkové běhy: Nikdy nenakupujte naslepo. Povzbuďte svůj tým pro nákup, aby si vyžádal živé nebo video zdokumentované vzorky. Zašlete prodejci svůj konkrétní kraftový papír a preferovaná lepidla. Ověřte si, že jejich stroje dokonale zvládnou váš přesný stoh materiálu.
Závěr
Přechod na technologii multi-cutter nově definuje výrobní možnosti. Řeší hlavní překážky nízkého výkonu a špatné kvality hran. Systém multi-cutter již nepovažujeme za luxusní upgrade. Představuje základní požadavek na zařízení, která chtějí konkurovat ve velkém objemu. Zajišťuje příznivou jednotkovou ekonomiku na stále přeplněnějším trhu papírové slámy.
Chcete-li tyto systémy úspěšně integrovat, proveďte následující kroky:
Proveďte audit vašich aktuálních dat o výnosu produkce, abyste přesně určili rychlosti úzkých míst.
Spočítejte si své měsíční finanční ztráty vázané striktně na sešrotovaná, roztřepená brčka.
Před nákupem si vyžádejte živé vzorky s použitím vlastních receptur na papír a lepidlo.
Kontaktujte technické prodejní týmy a spusťte vlastní analýzu návratnosti investic na základě vaší cílové doby směn.
FAQ
Otázka: Jaká je průměrná produkční rychlost vysokorychlostního multi-řezného stroje?
A: Typické výrobní rozsahy se pohybují mezi 40 a 60 metry za minutu. Skutečná výtěžnost silně závisí na tloušťce papíru a době schnutí lepidla. Tlustší třívrstvé materiály vyžadují mírně snížené rychlosti, aby se zajistilo správné vytvrzení lepidla a zachovala se strukturální integrita během fáze řezání.
Otázka: Může multiřezný stroj zvládnout různé průměry slámy?
A: Ano. Operátoři upravují průměr výměnou středového navíjecího trnu. Také překalibrují řezací hlavy, aby odpovídaly novým rozměrům. Mějte na paměti, že tento proces představuje rutinní prostoje při změně, což vyžaduje kvalifikované techniky, aby zajistili přesné seřízení.
Otázka: Jak často je třeba vyměnit řezné nože?
Odpověď: Životní cykly nožů závisí na vašich provozních směnách a hustotě papíru. Vzhledem k tomu, že nastavení s více čepelemi rozděluje pracovní zátěž při řezání, opotřebovávají se pomaleji než jednotlivé čepele. Obecně můžete očekávat několik set hodin nepřetržitého provozu, než bude otupení vyžadovat kompletní výměnu čepele.
Otázka: Je kompatibilní s technologií slámy z nelepivého papíru?
A: Rozhodně. Víceřezný mechanismus funguje zcela nezávisle na procesu lepení. Díky této nezávislosti je velmi vhodný jak pro tradiční aplikace lepidel na vodní bázi, tak pro moderní tepelná nebo ultrazvuková výrobní nastavení bez použití lepidla.