T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-05-29 Opprinnelse: nettsted


Globale reguleringsskifter som forbyr engangsplast har økt etterspørselen etter papirsugerør over hele gjestfrihetssektoren. Tidlige produsenter skyndte seg å møte denne etterspørselen ved å bruke eldre utstyr. De møtte raskt alvorlige produksjonskamper. Lav produksjonsutbytte og knuste halmender ødela fortjenestemarginene. Moderne anlegg innser at de trenger svært pålitelig masseproduksjon for å overleve i et konkurranseutsatt marked.
Å gå fra et enkeltbladsoppsett til et multikuttersystem representerer en viktig utvikling i produksjonen. Vi ser på denne overgangen som et nødvendig skritt for å skalere kapasitet, snarere enn bare en inkrementell funksjonsoppgradering. Enkeltblad tvinger stopp-og-kjør-forsinkelser. Multi-kutterhoder skjærer kontinuerlig, og opprettholder høyhastighetsmomentum uten å kompromittere den strukturelle integriteten til papirrøret.
Denne veiledningen evaluerer funksjonelle applikasjoner, operasjonelle risikofaktorer og økonomiske begrunnelser for disse avanserte systemene. Du vil lære hvordan integrering av et multi-cutter-oppsett transformerer et eksisterende anlegg. Vi gir også nyttig innsikt for å utstyre helt nye produksjonsgulv.
Multikutterkonfigurasjoner øker gjennomstrømningen ved å tillate samtidige kutt uten å stoppe den kontinuerlige viklingsprosessen.
Ideelle bruksområder spenner over store mengder Quick Service Restaurant (QSR), spesialiserte U-formede sugerør og industrielle papirrør.
Evaluering av en høyhastighets papirhalmmaskin krever vurdering av servomotorsynkronisering, bladutskiftingskostnader og skrapreduksjonshastigheter.
Overgang til disse systemene introduserer operatørens læringskurver og spesifikke vedlikeholdsprotokoller for synkroniserte skjærehoder.
Produsenter kjemper stadig mot flaskehalser i produksjonen. Enkeltkuttermodeller begrenser naturligvis maksimal hastighet. Hvis operatører skyver en eldre maskin for fort, river papiret uunngåelig. En moderne multi-cutter papir halm maskin eliminerer denne hindringen helt. Den utnytter en kontinuerlig fôringskapasitet. Flere blader kobler inn papirrøret samtidig. Dette omgår eldre hastighetstak og øker utgangsvolumet dramatisk.
Kuttkvalitet betyr like mye som hastighet. Eldre maskiner forårsaker ofte en «knust kant»-effekt. En knust spiss ødelegger forbrukeropplevelsen. Multikuttere løser dette gjennom avansert servodrevet sporing. Kuttemekanismen matcher sømløst hastigheten til det ekstruderte strået. Bladene skjæres rent over det bevegelige røret. Denne presisjonen forhindrer strukturell deformasjon. Den garanterer perfekt runde kanter på hver enkelt enhet.
Materialallsidighet gir en annen stor fordel. Kraftpapir varierer voldsomt i tykkelse og antall lag. Fasiliteter kjører ofte en biologisk nedbrytbar halmmaskin for å imøtekomme ulike markedsstandarder for holdbarhet. Noen kunder krever tykke trelags design for varme drikker. Andre trenger lette alternativer for raske kalde drikker. Multikuttersystemer håndterer uanstrengt forskjellige lag med kraftpapir. De tilpasser seg forskjellige tettheter uten å kreve komplekse mekaniske overhalinger.
Beste praksis: Kalibrer alltid servosporingshastigheter daglig. Dette forhindrer kantknusing når du bytter mellom lett 2-lags og kraftig 4-lags papir.
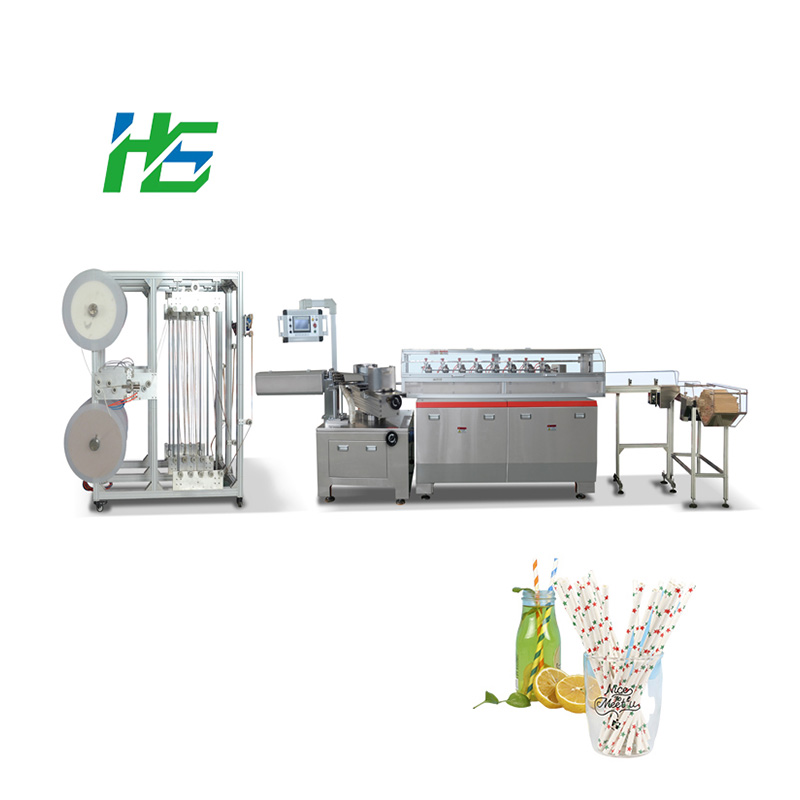
Avanserte skjæresystemer imøtekommer ulike industribehov. De beveger seg langt utover grunnleggende drikkevareforbruk. Ulike bruksområder krever spesifikke toleranser, lengder og kantfinish.
Standard drikke og QSR-forsyning: Quick Service Restaurants (QSR) bruker millioner av enheter daglig. De bruker standard 6 mm-8 mm sugerør. Marginer i denne sektoren er strengt avhengig av høyhastighetsvolum. Avvisningsraten må forbli nær null. Multikutterplattformer utmerker seg her ved å levere ubøyelig, uavbrutt volum.
Tetra-Pack / U-formede sugerør: Juicebokser krever ultratynne, presist kuttede sugerør. Automatiserte pakkemaskiner legger disse direkte på esken. De krever nulltoleranse for frynsete kanter. Selv mindre frynsende papirstopp automatiserte applikasjonslinjer. Multikutterpresisjon sikrer disse krevende kontraktene.
Miljøvennlige og spesialitetslinjer: Industrien utforsker kontinuerlig nye produksjonsmetoder. Noen fasiliteter bruker en halm uten lim oppsett. Disse systemene termisk binder eller ultralydforsegler papiret. Nøyaktig kutting blir kritisk her. Rene kutt sikrer at de limte sømmene ikke deler seg under trykk.
Papirslanger uten drikke: Produsenter gjenbruker lett multikuttermekanismen. De produserer bomullspinner og lollipoppinner. De produserer også papirrør av medisinsk kvalitet. Den nøyaktig samme synkroniseringsteknologien gjelder perfekt for disse lukrative alternative markedene.
Oppgradering a produksjonslinje for papirhalm innebærer nøye teknisk gransking. Kjøpere må evaluere drivsystemer, bladoppsett og samsvarsmålinger.
Valget mellom servo- og pneumatiske drivsystemer dikterer langsiktig suksess. Eldre pneumatiske systemer er avhengige av lufttrykk. De sliter med å opprettholde nøyaktig synkronisering ved høye hastigheter. Flerakse CNC/servokontrollsystemer erstatter luft med presise elektriske motorer. De justerer bladplasseringen i millisekunder. Vi foretrekker servokontroller for kuttnøyaktighet til tross for deres høyere innledende kapitalutgifter.
Evalueringsfunksjon |
Pneumatiske systemer (eldre) |
Servosystemer (Multi-Cutter) |
|---|---|---|
Kuttepresisjon |
Moderat; utsatt for variasjon ved høye hastigheter |
Høy; nøyaktig synkronisering med papirmating |
Vedlikeholdsbehov |
Høy; luftlekkasjer og trykkfall er vanlig |
Lav; programvaredrevet med minimal mekanisk slitasje |
Innledende CapEx |
Nedre inngangsbarriere |
Høyere forhåndsinvestering |
Skrap generasjon |
Høyere avvisningsfrekvens på grunn av knuste kanter |
Minimal; rene kutt beskytter fortjenestemarginer |
Bladoppsett har stor innvirkning på driftsbudsjettene. Du må vurdere kostnadene for proprietære flerbladsoppsett mot standard sirkulære blader. Standard kniver holder utskiftingskostnadene lave. Spor de forventede driftstimene før sløving oppstår. Hyppige bladskift tærer på produktiv skifttid.
Omstillingseffektivitet bestemmer operasjonell fleksibilitet. Operatører bytter ofte fra en standard 6 mm diameter til en 10 mm boba sugerørdiameter. De må justere multikutterdorene og flytte bladene. Spør leverandørene nøyaktig hvor lang tid denne prosessen tar. Raskere omstillinger holder utnyttelsesgraden høy.
Samsvar og sikkerhet forblir ikke-omsettelige. Anlegg må verifisere at skjæresmøremidler oppfyller standarder for matkontakt. Støvavsugssystemer må samsvare med FDA, FSC og CE sikkerhetsforskrifter. Luftbårent papirstøv utgjør åndedrettsrisiko og skaper alvorlig brannfare.
Innkjøp av avansert maskineri garanterer ingenting hvis operatørene ikke kan kjøre det ordentlig. Overgang til multi-cutter-konfigurasjoner introduserer distinkte operasjonelle realiteter. Anleggsledere må planlegge for disse risikoene proaktivt.
Først, anerkjenne operatørens læringskurve. Multi-cutter-synkronisering krever dyktige teknikere. Eldre enkeltbladsmaskiner tilga mindre kalibreringsfeil. Flerbladssystemer gjør det ikke. Feiljustering av et enkelt blad forårsaker kaskadende skrapavfall. Hvis blad nummer tre avfyrer en brøkdel av et sekund for sent, svikter hvert tredje strå kvalitetskontrollen. Vi anbefaler å tildele dedikerte treningsuker før du kjører direkte produksjonsordrer.
For det andre, forbered deg på aggressiv støvansamling. Høyere kuttehastigheter genererer betydelig mer papirstøv. Støvpartikler legger seg raskt på optiske sensorer og spor. Du må installere integrerte vakuumavsugsenheter direkte over skjæresengen. Uten denne ekstraksjonen utløser sensorer falske feil og stopper maskinen tilfeldig.
For det tredje, forutse forskjellige nedetidsmønstre for vedlikehold. Rutinemessig service ser annerledes ut nå. Kalibrering av fem eller flere skjærehoder samtidig tar lengre tid enn å justere et enkelt blad. Diskuter disse tidskravene åpent med vedlikeholdspersonalet ditt. Planlegg dypere vedlikeholdsvinduer under off-peak skift for å beskytte leveringstidslinjer.
Vanlig feil: Å stole på manuell feiing i stedet for industriell vakuumavsug. Luftbåren støv vil blende optiske sporingssensorer i løpet av timer, noe som forårsaker uregelmessige bladfeil.
Økonomisk begrunnelse krever et klart blikk på produksjonsberegninger. Du må kartlegge hvordan økt kapasitet betaler for den første maskininvesteringen. Analysere a høyhastighets papirstråmaskin involverer flere spesifikke beregningstrinn.
Vurder gjennomstrømning vs. CapEx: Bruk en formel tilnærming for å beregne stråene per minutt (SPM). Sammenlign din nåværende enkeltkutter SPM med multikutter SPM. Beregn hvor raskt den økte daglige produksjonen oppveier de høyere grunnkostnadene for den nye modellen.
Beregn skraphastighetsreduksjon: Ta med i de direkte besparelsene fra redusert avfall. Frynsete sugerør mislykkes i den endelige QA og går rett til resirkuleringsbøtta. Multikuttere reduserer denne avvisningsfrekvensen. Å spare 5 % av de totale papir- og limkostnadene øker direkte fortjenesten på bunnlinjen.
Evaluer leverandørstøtte: Legg vekt på tilgjengeligheten av lokale deler. Programvaredrevne servosystemer opplever av og til logiske feil. Du trenger robust fjerndiagnosestøtte fra produsenten. Nedetid å vente på internasjonale deler ødelegger månedlige kvoter.
Utfør prøvekjøringer: Kjøp aldri blindt. Oppmuntre innkjøpsteamet ditt til å be om direkte eller videodokumenterte prøvekjøringer. Send leverandøren ditt spesifikke kraftpapir og foretrukne lim. Kontroller at maskineriet deres håndterer den nøyaktige materialstabelen din perfekt.
Overgangen til multi-cutter-teknologi omdefinerer produksjonsevnene. Det løser kjerneflaskehalsene med lav produksjon og dårlig kantkvalitet. Vi anser ikke lenger multikuttersystemet som en luksusoppgradering. Det representerer et grunnleggende krav for anlegg som tar sikte på å konkurrere på høyt volum. Det sikrer gunstig enhetsøkonomi i et stadig mer overfylt papirhalmmarked.
For å lykkes med å integrere disse systemene, gjør følgende:
Revider gjeldende produksjonsdata for å finne nøyaktige flaskehalshastigheter.
Beregn dine månedlige økonomiske tap knyttet strengt til utrangerte, frynsete sugerør.
Krev levende prøvekjøringer ved å bruke dine proprietære papir- og limformler før du kjøper.
Ta kontakt med tekniske salgsteam for å kjøre en tilpasset ROI-analyse basert på dine målskifttimer.
A: Typiske produksjonsområder faller mellom 40 og 60 meter per minutt. Faktisk utbytte avhenger sterkt av papirtykkelse og limtørketider. Tykkere trelagsmaterialer krever litt reduserte hastigheter for å sikre riktig limsetting og opprettholde strukturell integritet under kuttefasen.
A: Ja. Operatører justerer diameteren ved å endre den sentrale viklingsdoren. De kalibrerer også skjærehodene på nytt for å matche de nye dimensjonene. Husk at denne prosessen introduserer rutinemessig nedetid for bytte, som krever dyktige teknikere for å sikre presis omjustering.
A: Bladets livssyklus avhenger av arbeidsskiftene dine og papirtettheten. Fordi flerbladsoppsett fordeler skjærearbeidsmengden, slites de langsommere enn enkeltblader. Du kan generelt forvente flere hundre timers kontinuerlig drift før sløving krever fullstendig bladskifte.
A: Absolutt. Multikuttermekanismen fungerer helt uavhengig av bindingsprosessen. Denne uavhengigheten gjør den svært egnet for både tradisjonelle vannbaserte limapplikasjoner og moderne termiske eller ultralydfrie produksjonsoppsett.