Zavedení
Stroj na papírovou slámu dnes může vypadat dobře. Jeden špinavý senzor to však může zastavit během několika minut. Malé problémy rychle rostou, když provozujete každodenní produkci.
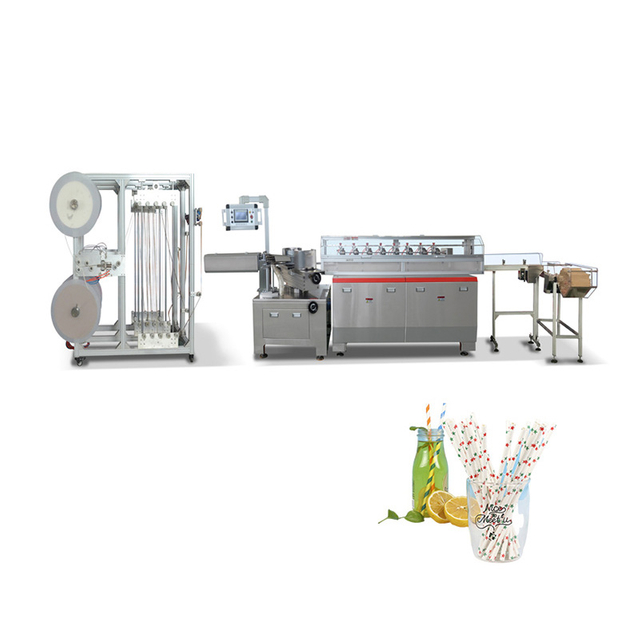
V této příručce vám ukážeme jednoduché postupy pro a stroj na papírovou slámu . Naučíte se denní kontroly, týdenní hloubkové čištění a plánované výměny dílů. Dozvíte se také, jak rozpoznat včasné varovné signály a zkrátit prostoje.
Každodenní rutiny stroje na výrobu papírové slámy, které chrání dobu provozuschopnosti
Předstartovní kontrola a bezpečnostní kontroly
Každou směnu začněte chůzí po linii. Hledejte uvolněné kryty a abnormální stopy po vibracích. Zkontrolujte těsnost vzduchového vedení a vodní sifony. Zkontrolujte kabely, zda nejsou odřené a uvolněné konektory. Potvrďte, že nouzové zastavení funguje a resetuje se čistě. Ověřte, zda senzory zobrazují na obrazovce normální stav. Pokud část vypadá opotřebovaně, označte ji a zaznamenejte. Tento zvyk zabraňuje pozdějším překvapivým zásekům. To také zajišťuje bezpečnost operátorů během rychlých restartů.
Spouštěcí funkční kontroly kritických systémů
Čisté spuštění chrání každodenní výkon. Během prvních minut pomalu provádějte dráhu papíru. Sledujte odezvu na napětí a vyrovnání vodítek. Ujistěte se, že válečky drží papír bez poškození okrajů. Otestujte pohyb frézy pomocí ručního krokovacího režimu. Zkontrolujte nastavení délky a odeberte pět kusů. Pokud se liší, zastavte a znovu zkalibrujte. Ověřte, že sledování sběru a dopravníku zůstává rovné. Poté po malých krocích zvyšujte rychlost. Tento přístup snižuje náhlé přetížení pohonů. Také vám pomůže odhalit problémy před plnou rychlostí.
Mazání za chodu a regulace tepla
Tření mění malé problémy ve velké prostoje. Používejte jednoduchou mapu mazání v blízkosti stroje. Na plánovaných místech naneste správný olej nebo mazivo. Udělejte to včas, nejen poté, co se objeví hluk. Sledujte teplotu ložisek pomocí dotykových kontrol nebo senzorů. Pokud vám připadá teplejší než normálně, zpomalte a zkontrolujte. Teplo také ovlivňuje stabilitu lepidla a tvarování na některých linkách. Udržujte ohřívače a proudění vzduchu během směny stabilní. Náhlé teplotní výkyvy mohou změnit tvrdost slámy. Může také změnit kvalitu řezu a úroveň prachu.
Průběžné čištění, aby se zabránilo zaseknutí a defektům
Papírový prach je nepřítelem stabilní výroby. Shromažďuje se v blízkosti fréz, vodítek a senzorů. Vyčistěte tyto zóny během krátkých plánovaných zastávek. Používejte bezpečný kartáč nebo vysavač, ne foukání stlačeným vzduchem. Výbuchy vzduchu šíří prach do elektrických prostor. Odstraňte kousky odpadu, než znovu vstoupí do cesty. Otřete kontaktní povrchy, kde se objevují cákance lepidla nebo nátěru. Udržujte podlahu v blízkosti stojanů na role čistou. Volné zbytky se mohou rychle stáhnout do válečků. Čisté postupy snižují zasekávání a délkový posun. Usnadňují také kontrolu kvality.
Odstávka čištění a protokolování údržby
O zítřejším výkonu rozhoduje práce na konci směny. Nejprve vyčistěte oblast řezačky a dráhu papíru. Odstraňte prach z okének senzoru a vodicích kanálů. Poté díly vraťte do známé bezpečné polohy. Zaznamenejte klíčová čísla do jednoduchého protokolu. Sledování rychlosti, zmetkovitosti a hlavních závad. Přidejte poznámky k úpravám provedeným operátory. To vytváří jasné předání pro další směnu. Ukazuje také opakující se slabá místa v průběhu času. Silný protokol pomáhá včas plánovat údržbu dílů. Udržuje opravy naplánované, nikoli uspěchané.
Tip: Zacházejte s každým záznamem směny jako s důkazem pro budoucí řešení problémů a podporu dodavatele.
Kontrolní seznam denní údržby pro stabilní výstup
Časový bod |
co dělat |
Čemu brání |
Před startem |
Bezpečnostní kontrola, kontrola vzduchu, kontrola stavu senzoru |
Zranění, falešné poplachy, nestabilní krmení |
První vzorky |
Ověřte délku, vzhled švu, základní pevnost |
Předčasné prasknutí odpadu, špatné nastavení |
Střední směna |
Vyčistěte prachové zóny, zkontrolujte oblast čepele, mazací body |
Záseky, hrubé řezy, přehřátí |
Konec směny |
Hluboce vyčistěte klíčové zóny, zaznamenejte trendy |
Selhání následujícího dne, opakované neznámé problémy |

Týdenní údržba pro udržení stabilního výstupu
Týdenní plán hlubokého čištění pro zóny s vysokým opotřebením
Týdenní čištění by mělo přesahovat jen rychlé utírání. Vyberte si každý týden jedno plánované odstávkové okno. Odstraňte kryty v blízkosti řezacích a vodicích částí. Vysajte prach z rohů a montážních desek. Vyčistěte válečky pomocí schválených čisticích prostředků na pryž nebo kov. Zkontrolujte, zda se na kontaktních hranách nenahromadilo lepidlo nebo povlak. Zkontrolujte vodicí drážky, zda nejsou ucpány papírovými vlákny. Pokud ji najdete, jemně a úplně ji odstraňte. Poté zkontrolujte, zda nejsou uvolněné upevňovací prvky a úchyty. Hloubkové čištění snižuje neviditelná třecí místa. Díky tomu jsou hodnoty senzorů spolehlivější.
Kontroly systému podávání a napínání papíru
Problémy s krmením často začínají malé a rychle rostou. Zkontrolujte podávací válečky, zda nejsou opotřebené a glazované. Opotřebované válečky kloužou a způsobují poškození hran. Zkontrolujte zarovnání vodítek a úhlů dráhy papíru. Malé zešikmení může způsobit opakované zaseknutí. Vyzkoušejte odezvu na tah pomocí nízkých otáček. Pokud přestřeluje nebo se zpožďuje, dolaďte nastavení. Zkontrolujte brzdy a spojky na odvíjecích stanicích. Vyměňte třecí díly dříve, než při zatížení selžou. Zkontrolujte skladování rolí papíru a kontrolu vlhkosti. Špatné skladování způsobuje kroucení a praskání prachu. Dobré podávání udržuje celý stroj na výrobu papírové slámy stabilní.
Kontrola kvality řezu a rychlá kalibrace
Kvalita řezání ovlivňuje jak vzhled, tak rychlost balení. Zkontrolujte čepele, zda nejsou třísky a zaoblené hrany. Tupé čepele vytvářejí otřepy a chmýří papíru. Zkontrolujte délku řezu pomocí jednoduchého měřidla nebo pravítka. Změřte alespoň deset kusů v průběhu. Pokud odchylka narůstá, zkontrolujte časování a spouštění senzorů. Nejprve očistěte povrch snímače frézy a reflektoru. Poté ověřte, zda jsou upevnění a ložiska frézy utažena. Kalibrujte nastavení délky pomocí malé šarže vzorku. Uschovejte jeden schválený vzorek jako referenci. Tento týdenní zvyk snižuje riziko reklamací ze strany kupujících.
Poznámka: Pokud variace řezu narůstá, zastavte předčasně a testujte pomalu před plnou rychlostí.
Měsíční a čtvrtletní preventivní údržba pro delší životnost stroje
Mechanická kontrola a kontrolní body kalibrace
Mechanické opotřebení se skrývá, dokud se nestane prostojem. Naplánujte si měsíční kontrolu hnacích řetězů a řemenů. Zkontrolujte napnutí a vyrovnání podle manuálu. Zkontrolujte hřídele a spojky z hlediska vůle a hluku. Ověřte, že tvarovací vodítka zůstávají pravoúhlá a stabilní. Hledejte nerovnoměrné opotřebení válečků a ložisek. Pokud jej uvidíte, před výměnou dílů zkontrolujte zarovnání. Kalibrujte klíčové body měření podle nastaveného plánu. Zahrňte zařízení pro zpětnou vazbu délky a snímače napětí, pokud jsou k dispozici. To udržuje nastavení stabilní napříč ročními obdobími. Prodlužuje také životnost drahých sestav.
Péče o elektrický systém a rozvaděč
Elektrická stabilita podporuje konzistentní výkon. Prach a vlhkost mohou poškodit ovládací skříně. Naplánujte si úklid skříně během plánované odstávky. Pro bezpečné čištění použijte vysavač a suchý hadřík. Zkontrolujte ventilátory a filtry, zda nejsou ucpané a opotřebované. Pokud se na kabeláži objeví tepelné stopy, utáhněte svorky. Zkontrolujte konektory, zda nejsou uvolněné a zlomené svorky. Zkontrolujte, zda jsou uzemňovací body čisté a bezpečné. Prohlédněte si historii alarmů na obrazovce ovladače. Časté alarmy často odhalí rané elektrické problémy. Jejich včasnou opravou zabráníte pozdějšímu náhodnému zastavení. Čistá skříň také zlepšuje kvalitu signálu snímače.
Preventivní výměna opotřebitelných dílů
Čekání na poruchu stojí více než plánovaná výměna. Sestavte seznam vysoce opotřebitelných dílů podle modulu. Zahrnujte čepele, těsnění, filtry a běžné senzory. Přidejte ložiska nebo pouzdra, pokud je vaše linka silně využívá. Sledujte provozní hodiny z řídicí jednotky nebo protokolů směn. Vyměňte díly na základě hodin a trendů závad. Například vyměňte nože, když se zvednou otřepy, ne později. Filtry vyměňte při poklesu průtoku vzduchu, nikoli po přehřátí. Uschovejte demontované díly pro krátkou kontrolu a školení. Pomáhá týmu rozpoznat vzory opotřebení. Zlepšuje také přesnost budoucího plánování.
Pozáruční zkušební provoz a přejímací kontroly
Po servisu ověřte, že stroj může fungovat stabilně. Začněte při nízké rychlosti a potvrďte hladké podávání. Spusťte krátkou dávku při normálním nastavení a zaznamenejte výsledky. Zkontrolujte konzistenci délky řezu alespoň u dvaceti kusů. Zkontrolujte šev a povrch pomocí standardních kontrol. Změřte zmetkovitost během první hodiny po servisu. Pokud se zvýší, zastavte se a izolujte příčinu. Ujistěte se, že alarmy zůstávají během stálého provozu tiché. Poté aktualizujte svůj deník údržby a záznam dílů. Jasný krok přijetí zabraňuje skrytým problémům. Buduje také důvěru v plánování výroby.
Tip: Po každé službě použijte jednu jednoduchou tabulku přijetí a poté ji uložte do jedné sdílené složky.
Rytmus preventivní údržby stroje na výrobu papírové slámy
Frekvence |
Oblast zaostření |
Typické akce |
Měsíční |
Mechanika a seřízení |
Zkontrolujte řemeny, vedení, ložiska, uložení, kalibrační body |
Čtvrtletní |
Elektro a ovládání |
Vyčistěte skříň, zkontrolujte ventilátory, zkontrolujte kabeláž, zkontrolujte trendy alarmů |
Čtvrtletní |
Plán opotřebitelných dílů |
Vyměňte nože, filtry, těsnění, klíčové senzory podle hodin |
Odstraňování problémů s frameworky pro běžné produkční ztráty
Rychlá diagnostika při poklesu výkonu
Při poklesu výkonu se vyhněte náhodným úpravám. Nejprve začněte od systému podávání papíru. Zkontrolujte napětí válce, vyrovnání vodítek a uchopení válečku. Poté zkontrolujte nahromadění prachu v blízkosti senzorů a fréz. Pokud krmení vypadá stabilně, zkontrolujte stabilitu tepla a sušení. Posun teploty může změkčit brčka a pomalé řezání. Dále zkontrolujte opotřebitelné díly, zejména nože a válečky. Nakonec zkontrolujte nastavení časování a spouštění senzorů. Tato objednávka šetří čas během tlakových momentů. Zabraňuje také pronásledování symptomů místo příčin. Použijte protokol směn k porovnání nastavení se včerejškem. Pomůže vám najít, co se změnilo.
Džemy, hrubé řezy a nerovnoměrná délka
Většina džemů pochází z tření a úlomků. Nejprve odstraňte zbytky papíru z cesty a zóny vykrajovátka. Poté zkontrolujte vodicí kanály, zda neobsahují nacpaná vlákna. Pokud řezy vypadají hrubě, zkontrolujte břit kotouče a těsnost montáže. Pokud se délka mění, vyčistěte snímač délky a ověřte načasování spouště. Dávejte pozor na poškození okraje papíru v blízkosti podávacích válečků. Často signalizuje nesouosost nebo přílišné napětí. Zkontrolujte protitlak v kolektoru a dopravníku. Zpětný tlak může zatlačit kusy do oblasti řezačky. Řešte vždy jednu proměnnou a opakujte test. Rychlá izolace zabraňuje dlouhým prostojům a plýtvání papírem.
Signály teplotní a procesní nestability
Nestabilita procesu se často projevuje jako měkká brčka nebo slabé švy. Sledujte změny zvuku a vibrací během jízdy. Hledejte varovné zprávy ohřívače nebo poklesy průtoku vzduchu. Zkontrolujte topné pásy, teplotní senzory a cesty proudění vzduchu. Pokud se snímač posune, může číst normálně, ale chovat se špatně. Je-li to možné, porovnejte naměřené hodnoty s ručním nástrojem. Pokud je sušení nerovnoměrné, zkontrolujte rychlost ventilátoru a ucpání filtru. Pokud se chování lepidla nebo nátěru změní, zkontrolujte viskozitu a podmínky dodávky. Chování papíru mohou ovlivnit také sezónní změny vlhkosti. Upravujte nastavení pomalu a každou změnu zaznamenejte. Klidná metoda snižuje opakované cykly stop-start.
Poznámka: Pokud změníte dvě nastavení najednou, ztratíte skutečnou příčinu.
Systémy, díky kterým je údržba opakovatelná
Strategie náhradních dílů pro linku na výrobu papírové slámy
Náhradní díly zabrání tomu, aby se drobné poruchy proměnily ve ztracené týdny. Začněte uvedením dílů, které okamžitě zastaví výrobu. Obvykle tam patří čepele, senzory, řemeny a filtry. Přidejte těsnění a tvarovky pro vzduchové a lepicí systémy. Poté nastavte objednací body na základě doby realizace a historie selhání. Skladujte díly v suchých označených nádobách a chraňte elektroniku před prachem. Přidělte jednu osobu správě kusovníku. Měli by kontrolovat zásoby každý měsíc. Uchovávejte jednoduchý záznam o použití dílů a důvodech. Pomáhá vám předvídat budoucí potřeby. Posílí to také rozhovory s vašimi dodavateli o službách a kvalitě.
SOP, připomenutí a vlastnictví rolí
Údržba funguje nejlépe, když každý zná svou roli. Sestavte tři úrovně SOP pro denní, týdenní a měsíční úkoly. Udržujte každý SOP krátký a snadno sledovatelný. Pro klíčové kroky použijte fotografie v blízkosti stroje. Přidejte pole pro odhlášení pro každé dokončení úkolu. Použijte připomenutí na nástěnce nebo digitálním kalendáři. Přiřaďte vlastnictví pro každý úkol podle role, nikoli podle osoby. Provozovatelé například vlastní každodenní úklid a klády. Údržba vlastní týdenní hloubkové kontroly a plánované výměny. Nadřízení kontrolují trendy a schvalují prostoje. Tato struktura snižuje obviňování a zmeškané úkoly. Také udržuje stroj na výrobu papírové slámy stabilní při výměně personálu.
Školení operátorů jako systém včasného varování
Operátoři zaznamenají změny dříve než kdokoli jiný. Naučte je sledovat tři jednoduché signály. První je stabilita podávání a stav okrajů papíru. Druhým je zvuk řezání a vzhled otřepů. Třetím je pocit teploty a abnormální vibrace. Naučte je, jak jasně hlásit problémy v protokolu. Používejte krátké kódy, jako je 'odříznutí otřepů,' 'délkový posun' nebo 'posuv posuvu'. Pořádejte krátké týdenní schůzky, abyste mohli zkontrolovat opakované problémy. Oslavte včasné hlášení, které zabrání prostojům. Buduje proaktivní kulturu na podlaze. Postupem času se stanou vaším nejlepším systémem včasného varování. To snižuje nouzové opravy a zlepšuje denní výkon.
Tip: Vyškolte operátory, aby hlásili příznaky, a poté nechte na údržbě rozhodnout o hlavních příčinách.
Závěr
Každodenní údržba chrání výstup a kvalitu. Začíná to čistými senzory a stabilním krmením. Potřebuje také ostré nože a čisté špalky řazení. Týdenní hloubkové čištění a plánované výměny dílů zkracují prostoje. Klidné řešení problémů šetří čas pod tlakem.
Wenzhou Hongshuo Machinery Co., Ltd. podporuje týmy využívající linky na výrobu papírové slámy pro každodenní výrobu. Jejich design zařízení a podpora OEM pomáhají snížit zmetkovitost a práci. Jejich servisní pokyny vám pomohou vytvořit rutiny, které udrží chod stroje stabilní.
FAQ
Otázka: Jaký je cíl každodenní údržby stroje na papírovou slámu?
Odpověď: Udržuje vysokou dobu provozuschopnosti a stabilní kvalitu. Každodenní kontroly pomáhají stroji na papírovou slámu vyhnout se zaseknutí a zmetkům.
Otázka: Jak často bych měl čistit senzory a oblasti řezačky?
A: Čistěte je každou směnu, poté hloubkově čistěte každý týden. Stroj na výrobu papírové slámy je citlivý na papírový prach a usazeniny.
Otázka: Proč se délka řezu mění při dlouhých jízdách?
Odpověď: Může to způsobit prach, opotřebení kotouče nebo posun časování. Resetujte kontroly včas, aby byl stroj na papírovou slámu konzistentní.
Otázka: Jak mohu snížit prostoje bez vysokých nákladů?
Odpověď: Použijte jednoduché klády, plánované zastávky a malou náhradní sadu. To udržuje stroj na výrobu papírové slámy v chodu.
Otázka: Co bych měl skladovat jako kritické náhradní díly?
A: Čepele, senzory, řemeny, filtry a klíče. Pomáhají stroji na výrobu papírové slámy rychle se zotavit po závadách.