
T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-05-12 Eredet: Telek


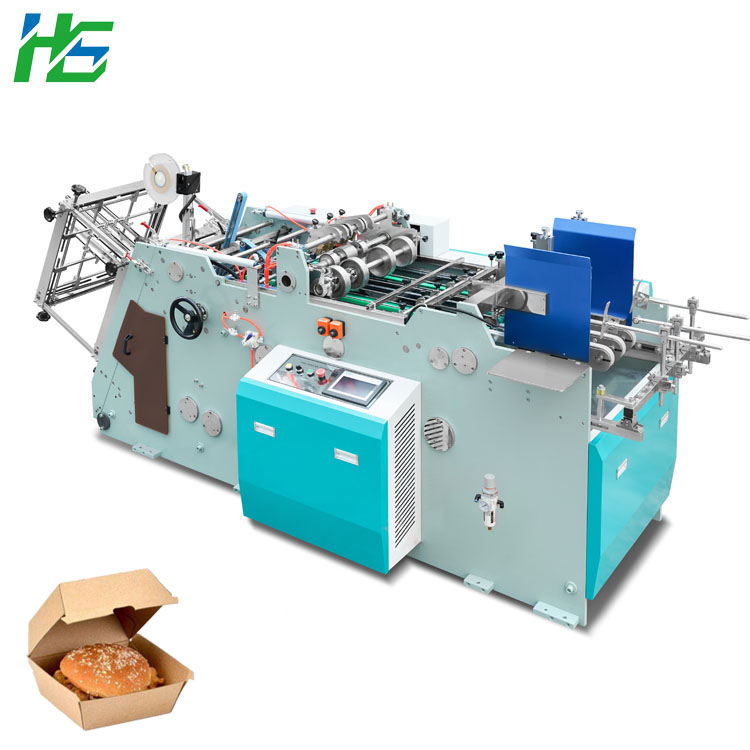
Világszerte felgyorsul az átállás az egyszer használatos műanyagokról a papír alapú csomagolásra. A megfelelő gyártóberendezések beszerzése ehhez a műszakhoz magas tőkekockázattal jár. A vásárlóknak gondosan értékelniük kell a gépeket, hogy biztosítsák a nyereséges, méretezhető termelést. Egy szabványos irattartó-ragasztó kartongép nem tudja biztonságosan elvégezni az élelmiszerszállítást. A a papír ebédlődoboz gép külön hőformázó és bélyegző képességeket igényel. Ezek a tulajdonságok biztosítják a meleg étel edényeihez szükséges szivárgásmentes tömítést. Ennek a szerkezeti különbségnek a felismerésének elmulasztása gyakran költséges termelési szűk keresztmetszetek kialakulásához vezet.
Ez az útmutató működőképes, átlátható keretet biztosít a beszerzési vezetők és a vállalkozások tulajdonosai számára. Segítünk az alapvető képességek értékelésében és a megvalósítási kockázatok mérséklésében. Megtanulja, hogyan igazíthatja tökéletesen a gép architektúráját az adott gyártási mennyiséghez. A hajtásrendszerek, az anyagi korlátok és a globális megfelelés elemzésével alaposan megalapozott befektetési döntést hozhat.
Az anyagillesztés kritikus: az üzemi állásidők akár 70%-a a gép specifikációi és a papírhordozók (általában 180–350 g/m2 PE/PLA bevonattal) eltéréséből adódik.
A meghajtórendszerek megszabják az üzemidőt: A mechanikus bütykökről a szervo papírdobozos gép architektúrájára való átállás növeli a pontosságot, csökkenti a karbantartási időt és stabilizálja a hosszú távú teljesítményt.
Skálázhatóság az architektúrán keresztül: A nagy volumenű műveletek hatékonyan megduplázhatják az átviteli sebességet anélkül, hogy megkétszereznék az alapterületet, ha egy kétsávos papír ebédlődobozba fektetnek be.
A megfelelőség nem vitatható: A berendezéseknek olyan tartályokat kell gyártaniuk, amelyek képesek megfelelni az élelmiszerekkel való érintkezés tekintetében szigorú FDA (21 CFR) és európai (EC 1935/2004) kioldódási teszteknek.
A gyártási mennyiség határozza meg az ideális berendezés-architektúrát. A vásárlók gyakran összetévesztik az elméleti maximális sebességet a fenntartható napi kibocsátással. A gyártókkal való kapcsolatfelvétel előtt világos alapszintű átviteli követelményt kell megállapítania. Határozza meg a pontos darab/perc (PPM) vagy doboz/óra (BPH) célokat. A túlvásárlási kapacitás leköti a tétlen tőkét, és a készletek felduzzadását okozza. Az alulvásárlás a szállítási határidők elmulasztásához és a mechanikai alkatrészek igénybevételéhez vezet.
A túlvásárlás elkerülése érdekében térképezze fel jelenlegi és tervezett rendelési mennyiségét. Az alapvonal meghatározásakor vegye figyelembe a következő változókat:
Csúcsműszaki igények: Számítsa ki az ünnepi szezonban vagy a szerződések csúcsteljesítményekor szükséges legnagyobb óránkénti teljesítményt.
Kezelői képzettségi szintek: A kezdő kezelőknek lassabb futási sebességre van szükségük, amíg megtanulják a berendezést.
Anyagfeldolgozó tér: A nagy sebességű gépek gyors nyersanyag-adagolást igényelnek. Megfelelő alapterületre van szüksége a papírtekercsek vagy présszelvények elhelyezéséhez.
Miután meghatározta a BPH követelményeit, választhat az egysávos és a kétsávos konfigurációk között. Az egysávos modellek ideálisak közepes méretű, helyi gyártáshoz. Általában 300 és 800 BPH között termelnek. Kevesebb induló tőkét igényelnek. A kezdő kezelők számára is sokkal könnyebb hangolni, tisztítani és karbantartani.
A vállalati szintű teljesítéshez más megközelítésre van szükség. Meg kell vizsgálnia a Kétsávos papír ebédlődoboz gép, ha a cél 1500-5000+ BPH. A kétsávos architektúra hatalmas lábnyom-kimeneti előnyt biztosít. Lényegében megduplázza az áteresztőképességet anélkül, hogy megkétszerezné a szükséges alapterületet. Ez az architektúra azonban szigorúbb nyersanyagminőség-ellenőrzést igényel. A rosszul vágott papírdarabok egyidejű többsávos elakadást okozhatnak, ami teljesen leállítja a gyártást.
Egy gép lenyűgözően néz ki a specifikációs lapon, de fizikai alakítási mechanikája határozza meg a megbízhatóságot. Be kell nézni a motorháztető alá. Értékelje, hogy a gép hogyan hajlítja, hajtogatja és lezárja a papírhordozót.
Az élelmiszertárolók extrém környezeti hatásoknak vannak kitéve. Gőzölgő forró folyadékokat, zsíros ételeket tárolnak, és ellenállnak a szállítási hőmérséklet durva változásainak. Hogy túlélje ezeket a feltételeket, a az elvihető dobozos gépnek speciális hidraulikus vagy mechanikus bélyegzést kell alkalmaznia. Ez a bélyegzés szorosan párosul az intenzív hegesztéssel, hogy karimás éleket hozzon létre. A szabványos kartondoboz gépek csak hideg ragasztót visznek fel a hajtogatott élekre. A hideg ragasztó feloldódik, ha forró gőznek van kitéve. A hőhegesztéssel a PE vagy PLA bevonat közvetlenül a papírszálakba olvasztja, így biztosítva az áthatolhatatlan, szivárgásmentes kötést.
Értékelve a A szervo papírdobozos gép kulcsfontosságú a befektetés védelmében. A hagyományos mechanikai rendszerek a bütykök, fogaskerekek és láncok összetett hálózatára támaszkodnak. Ezek az alkatrészek folyamatosan kopnak. Erős kenést és gyakori, szinkronizált időzítést igényelnek.
A modern szervomotorok, amelyeket olyan márkák szállítanak, mint a Mitsubishi vagy a Yaskawa, független digitális vezérlést biztosítanak a gép minden fázisa felett. Önállóan kezelik az adagolást, a formázást és a kidobást. Az eredmény a kiváló méretpontosság. A szervók drasztikusan csökkentik a mechanikai kopást, és sokkal gyorsabb hibaelhárítást tesznek lehetővé.
Funkció |
Mechanikus bütyökrendszer |
Szervohajtású rendszer |
|---|---|---|
Precizitás és pontosság |
Mérsékelt; hajlamos a sodródásra, ahogy a láncok megnyúlnak. |
Rendkívül magas; digitálisan zárt szinkronizálás. |
Karbantartási igények |
Magas; állandó kenést és alkatrészcserét igényel. |
Alacsony; kevesebb eltörhető mozgó fizikai alkatrész. |
Váltási sebesség |
Lassú; kézi mechanikus újraszabályozást igényel. |
Gyors; beállítások digitális érintőképernyőn keresztül. |
Zajszintek |
Magas; az ütköző fém fogaskerekek zajt keltenek. |
Alacsony; zökkenőmentes elektromos motor működés. |
Az Agility szerződéseket nyer a modern csomagolóiparban. Gépének különféle papírsúlyokat kell kezelnie, és gyorsan alkalmazkodnia kell az új tartályformákhoz. Az egyetlen merev dobozméretre támaszkodva korlátozza bevételi potenciálját.
A gépek szigorú fizikai korlátok között működnek. Vásárlás előtt ellenőriznie kell a szabványos működési korlátokat. A legtöbb kereskedelmi gép 180 és 350 g/m2 közötti tömegű táblákat kezel. A 180 g/m² alatti nyomás gyenge dobozokat eredményez, amelyek hajlamosak a zúzódásra. A 350 gsm túllépés megterheli a bélyegzőmotort és hiányos hajtásokat okoz.
Az integrált hőmérsékletszabályozás szintén szükséges. A szabványos polietilén (PE) és a környezetbarát politejsav (PLA) bevonatokat pontosan kell feldolgoznia. A PLA olvadási ablaka keskenyebb, mint a PE. A rendkívül érzékeny hőmérsékletszondák nélküli gépek vagy megperzselhetik a PLA-bevonatot, vagy gyenge, szivárgó tömítéseket produkálnak.
Alaposan értékelje a szerszámváltási protokollt. Kicserélhetik a kezelők az öntőformákat különböző méretű dobozokra kevesebb mint két óra alatt? Sok régebbi gépnél egy teljes műszakra van szükség a szerszámcsere utáni újrakalibráláshoz. A gyors átállás lehetővé teszi, hogy reggelente többrekeszes tálcákat, délután pedig normál tésztadobozokat készítsen.
Íme egy szabványos bevált gyakorlati protokoll a gyors penészcseréhez:
Hűtési fázis: Biztonságosan kapcsolja ki a fűtőelemeket, és hagyja lehűlni a formázóblokkot.
Digitális újrakalibrálás: Töltse be az elmentett szervomotor-profilt az új dobozmérethez a HMI érintőképernyőn keresztül.
Fizikai csere: Csavarozza ki az alakító apaformát és az anyanyomó szerszámot, és cserélje ki őket szabványos gyorskioldó pneumatikus bilinccsel.
Próbaüzem: Adjon meg 50 üres mintát a tömítés integritásának és a sarokpontosságának ellenőrzésére, mielőtt teljes sebességgel folytatná.
Egy robosztus gyártóval kell együttműködnie egyedi formatervezés . Az integrált CAD-szoftver lehetővé teszi az egyedi konténerformák gyors prototípusának elkészítését. A szakosodott B2B ügyfelek, mint például a légitársaságok vendéglátói vagy a masszív gyorséttermi franchise-ok, gyakran egyedi tálcás lábnyomokat igényelnek. Az egyedi öntőforma agilitása biztosítja ezeket a jövedelmező szerződéseket.
Az ipari gépek beszerzése magában foglalja a kezdeti ár és a folyamatos működési hatások kiszámítását. Pontosan fel kell térképeznie ezeket a pénzügyi szinteket, hogy elkerülje a rejtett profitkiáramlást.
A globális árpiac megértése segít a reális költségvetési elvárások meghatározásában. A berendezések általában három különböző szintre oszlanak:
Belépő szintű (10 000 USD – 20 000 USD): Az alapvető helyi ellátáshoz tervezték. Ezek az egységek nagyobb kézi felügyeletet, gyakori kenést igényelnek, és alacsonyabb fordulatszámon működnek.
Középkategória (20 000 USD – 50 000 USD): Magas automatizálási szintet kínál. Ezek a gépek állandó regionális szerződéseknek felelnek meg. Gyakran érintőképernyős vezérlőket és mérsékelt váltási rugalmasságot tartalmaznak.
Csúcskategóriás (50 000 dollár+): zászlóshajó modellek teljes szervo-hajtású motorokkal és kétsávos egységekkel. Maximalizálják a teljes berendezés-hatékonyságot (OEE), és minimalizálják a selejt mennyiségét.
Az előzetes vásárláson túl értékelnie kell a napi működési költségeket. Az energiafogyasztás a fűtőelem hatásfokától függően vadul változik. A legtöbb gép 3 kW-tól 15 kW-ig terjed. A rosszul szigetelt, 15 kW-os fűtőblokk gyorsan megdönti közüzemi számláit.
A selejtdíjak egy másik hatalmas rejtett költséget jelentenek. Egy olcsó gép 5000 dollárt takaríthat meg előre. Ha azonban 3%-kal több papírhulladék keletkezik az eltolódás miatt, akkor az első működési éven belül törli a kezdeti megtakarításokat. A nagy pontosságú alakító tömbök 0,5% alatt tartják a hulladék mennyiségét.
Az élelmiszer-csomagoló gépek szigorú nemzetközi ellenőrzés alatt működnek. Az Ön berendezésének olyan konténereket kell gyártania, amelyek képesek megfelelni a szigorú törvényes migrációs teszteknek. A CE vagy ISO tanúsítvánnyal rendelkező gépek elengedhetetlenek. Győződjön meg arról, hogy minden termékkel érintkező alkatrész élelmiszer-minőségű (304-es vagy 316-os) rozsdamentes acélból készül.
A végtermékeknek meg kell felelniük az FDA 21 CFR szabványnak az Egyesült Államokban vagy az EC 1935/2004 migrációs teszteknek Európában. Ezek a tesztek biztosítják, hogy mérgező vegyszerek ne szivárogjanak ki a papírból vagy a bevonatból a forró ételekbe. A megfelelő rozsdamentes acél lánctalpakkal nem rendelkező gépek vagy nem megfelelő kenőanyagok használata azt eredményezi, hogy dobozai nem teljesítik ezeket a kötelező teszteket, ami súlyos jogi felelősséget kockáztat.
A megfelelő géppartner kiválasztása ugyanolyan fontos, mint magának a gépnek a kiválasztása. Sok vásárló esik a közbeszerzési csapdákba, mert kizárólag az alapárra koncentrálnak.
Óvakodjon az önálló egységeket árusító szállítóktól, miközben 'kulcsrakész' üzletet ígér. A papírból készült ebédlődobozok előállításához egy egész kiegészítő ökoszisztéma szükséges. A lapos papírformák lyukasztásához stancolókra van szükség. A márkajelzéshez nyomtatóegységekre van szüksége. A kész konténerek dobozolásához automata csomagolókra is szükség van. Egyetlen formázógép nem tud bevételt termelni, ha hiányzik az adagoló berendezés.
Gondosan ellenőrizze a szolgáltatási szint megállapodásokat (SLA). A hardver végül elromlik. Értékelnie kell a pótalkatrészek elérhetőségét. Egy nagymértékben testreszabott, olcsó gép súlyos felelősséggé válik, ha egy szabadalmaztatott fűtőelemnek négy hétbe telik a vámkezelés. Kérdezze meg az eladókat, hogy hol tárolják az alkatrészeket. A csúcskategóriás gyártók szabványos, világszerte elérhető elektromos alkatrészeket használnak (mint például a Schneider vagy az Omron), hogy biztosítsák, hogy a cseréket helyben tudja beszerezni.
Soha ne írjon le egy végső szállítmányt szigorú gyári átvételi teszt (FAT) nélkül. Az anyagi összeférhetetlenség továbbra is a sikertelen berendezések telepítésének fő oka.
Bevált gyakorlat: Ragaszkodjon az élő vagy videó közvetített FAT-hoz, amelyhez speciális bevonatos papírkészletét használja. A pontos papírdarabokat küldje el a gyártó telephelyére. Ha a gép csúcssebességgel egy órán keresztül hibátlanul kezeli az Ön konkrét 300 gsm-es PLA-bevonatú tábláját, akkor engedélyezheti a szállítást. Ne fogadjon el általános gyári papíron futtatott teszteket.
Gyakori hiba: élő FAT helyett előre rögzített promóciós videókra hagyatkozik. A promóciós videók erősen szerkesztettek. Soha nem jelennek meg az elakadások, a rosszul beállított hajtások vagy a rossz hőmérséklet-kalibrálás miatti égett szagok.
A megfelelő gépek kiválasztása diktálja sikerét a fenntartható csomagolási ágazatban. A megfelelő választás egyensúlyba hozza az azonnali költségvetési korlátokat a hosszú távú működési hatékonysággal. Előnyben kell részesítenie a szervo-meghajtású megbízhatóságot az elavult mechanikus csatlakozásokkal szemben. Hangsúlyozza a szerszámok rugalmasságát a különféle vendéglátási szerződések rögzítéséhez. Mindenekelőtt a rozsdamentes acél szerkezet és a pontos hőmérsékletszabályozás ellenőrzésével tartsa be az élelmiszerrel való érintkezés megfelelőségét.
A következő lépésed egyértelmű. Térképezze fel a doboz pontos méreteit és a szükséges BPH kimenetet. Szerezze be a helyi bevonatos papírtekercseket a GSM-tűrések megerősítéséhez. Végül kérjen célzott, élő átviteli bemutatókat a kiválasztott gyártóktól az Ön sajátos paramétereinek használatával. A módszeres értékelés védi a tőkét és garantálja a zökkenőmentes termelési méretezést.
V: A befektetés megtérülése (ROI) nagymértékben függ a műszakok beosztásától és a helyi munkaerőköltségektől. A teljes automatizálás azonban általában 1,5–3 év alatt éri el a megtérülést a közepes és nagy volumenű gyártók esetében. A berendezés napi két vagy három műszakban történő működtetése jelentősen felgyorsítja ezt az ütemtervet, mivel maximalizálja a teljesítményt az állótőke-költségekkel szemben.
V: Igen, a kezelők mindkét típust előállíthatják cserélhető egyedi formákkal. A gép maximális alakítási felületének és sajtolónyomásának azonban a legnagyobb kívánt lábnyomnak kell megfelelnie. Vásárlás előtt ellenőriznie kell ezeket a maximális mérethatárokat, hogy megbizonyosodjon arról, hogy a többrekeszes minták illeszkednek a bélyegzőblokkhoz.
V: A leggyakoribb ok a rossz papírminőség. Az inkonzisztens PE-bevonat vastagsága, a tábla nem megfelelő súlya (gsm) vagy az elvetemült papírdarabok súlyos adagolási elakadásokat okoznak. A rosszul kalibrált hegesztési hőmérsékletek is nagyban hozzájárulnak ahhoz, hogy a dobozok a formához tapadjanak, vagy a szivárgási teszteken meghiúsuljanak.


