
T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-05-12 Opprinnelse: nettsted


Overgangen fra engangsplast til papirbasert emballasje akselererer globalt. Anskaffelse av riktig produksjonsutstyr for dette skiftet medfører høy kapitalrisiko. Kjøpere må vurdere maskineri nøye for å sikre lønnsom, skalerbar produksjon. En standard mappe-lim-kartongmaskin kan ikke gjøre jobben trygt for mattransport. EN papirmatboksmaskin krever distinkte varmeformings- og stemplingsevner. Disse funksjonene skaper den lekkasjesikre forseglingen som trengs for varme matbeholdere. Å ikke gjenkjenne denne strukturelle forskjellen fører ofte til kostbare produksjonsflaskehalser.
Denne veiledningen gir innkjøpsledere og bedriftseiere et handlingsvennlig, transparent rammeverk. Vi vil hjelpe deg med å evaluere kjernefunksjoner og redusere implementeringsrisiko. Du vil lære hvordan du justerer maskinarkitekturen perfekt mot ditt spesifikke produksjonsvolum. Ved å analysere drivsystemer, materielle begrensninger og global overholdelse, kan du ta en godt informert investeringsbeslutning.
Materialtilpasning er kritisk: Opptil 70 % av driftsstansen stammer fra misforhold mellom maskinspesifikasjoner og papirsubstrater (vanligvis 180–350 g/m2 med PE/PLA-belegg).
Drivsystemer dikterer oppetid: Overgang fra mekaniske cams til en servopapirboksmaskinarkitektur øker presisjonen, reduserer vedlikeholdstimer og stabiliserer langsiktig produksjon.
Skalerbarhet via arkitektur: Høyvolumsoperasjoner kan effektivt doble gjennomstrømmingen uten å doble gulvplassen ved å investere i en dobbelfelts matboksmaskin av papir.
Samsvar er ikke-omsettelig: Utstyret må produsere beholdere som kan bestå strenge FDA (21 CFR) og europeiske (EC 1935/2004) migrasjonstester for matkontakt.
Produksjonsvolumet dikterer din ideelle utstyrsarkitektur. Kjøpere tar ofte feil av teoretisk maksimal hastighet for bærekraftig daglig produksjon. Du må etablere et klart grunnleggende gjennomstrømningskrav før du kontakter produsenter. Definer dine eksakte mål for brikker per minutt (PPM) eller bokser per time (BPH). Overkjøpskapasitet binder ledig kapital og forårsaker lageroppblåsthet. Underkjøp fører til manglende leveringsfrister og anstrengte mekaniske deler.
For å unngå overkjøp, kartlegg gjeldende og anslåtte ordrevolumer. Vurder følgende variabler når du etablerer grunnlinjen:
Krav til toppskift: Beregn den høyeste timeproduksjonen som kreves under høytider eller toppoppfyllelse av kontrakter.
Førerferdighetsnivåer: Nybegynnere krever lavere kjørehastighet mens de lærer utstyret.
Materialoppstillingsplass: Høyhastighetsmaskiner krever rask mating av råvarer. Du trenger tilstrekkelig gulvplass for å sette opp papirruller eller utstansede emner.
Når du har definert BPH-kravene dine, kan du velge mellom enkeltfelts- og dobbeltfeltskonfigurasjoner. Enkeltfeltsmodeller er ideelle for mellomstore lokalisert produksjon. De produserer vanligvis mellom 300 og 800 BPH. De krever mindre startkapital. De er også mye enklere for nybegynnere å stille inn, rengjøre og vedlikeholde.
Oppfyllelse i bedriftsskala krever en annen tilnærming. Du bør utforske en dobbel lane papirmatboksmaskin hvis målet ditt er 1500 til 5000+ BPH. Dobbelfeltsarkitektur gir en massiv footprint-to-output fordel. Du dobler i hovedsak gjennomstrømningen uten å doble den nødvendige gulvplassen. Denne arkitekturen krever imidlertid strengere kvalitetskontroll av råvarer. Dårlig kuttede papiremner kan forårsake samtidig flerfelts papirstopp, og stoppe produksjonen helt.
En maskin ser imponerende ut på et spesifikasjonsark, men dens fysiske formingsmekanikk bestemmer påliteligheten. Du må se under panseret. Vurder hvordan maskinen bøyer, bretter og forsegler papirsubstratet.
Matbeholdere står overfor ekstreme miljøer. De holder på rykende varme væsker, fet mat og motstår tøffe overgangstemperaturskifter. For å overleve disse forholdene, a takeaway-boksmaskin må bruke spesialisert hydraulisk eller mekanisk stempling. Denne stemplingen går tett sammen med intens varmeforsegling for å lage flensede kanter. Standard kartongmaskiner påfører bare kaldt lim på brettede kanter. Kaldt lim løses opp når det utsettes for varm damp. Varmforsegling smelter PE- eller PLA-belegget direkte inn i papirfibrene, og sikrer en ugjennomtrengelig, lekkasjesikker binding.
Evaluering av a Servo papirboksmaskin er avgjørende for å beskytte investeringen din. Tradisjonelle mekaniske systemer er avhengige av komplekse nettverk av kammer, gir og kjeder. Disse delene slites konstant. De krever tung smøring og hyppige synkroniserte timingjusteringer.
Moderne servomotorer, levert av merker som Mitsubishi eller Yaskawa, gir uavhengig digital kontroll over hver maskinfase. De håndterer mating, støping og utstøting uavhengig. Resultatet er overlegen dimensjonsnøyaktighet. Servoer reduserer mekanisk slitasje drastisk og muliggjør mye raskere feilsøking.
Trekk |
Mekanisk kamsystem |
Servodrevet system |
|---|---|---|
Presisjon og nøyaktighet |
Moderat; utsatt for drift når kjeder strekker seg. |
Ekstremt høy; digitalt låst synkronisering. |
Vedlikeholdsbehov |
Høy; krever konstant smøring og bytte av deler. |
Lav; færre bevegelige fysiske deler å bryte. |
Omstillingshastighet |
Langsom; krever manuell mekanisk omtiming. |
Rask; justeringer gjort via digital berøringsskjerm. |
Støynivåer |
Høy; sammenstøtende metallgir genererer støy. |
Lav; jevn drift av elektrisk motor. |
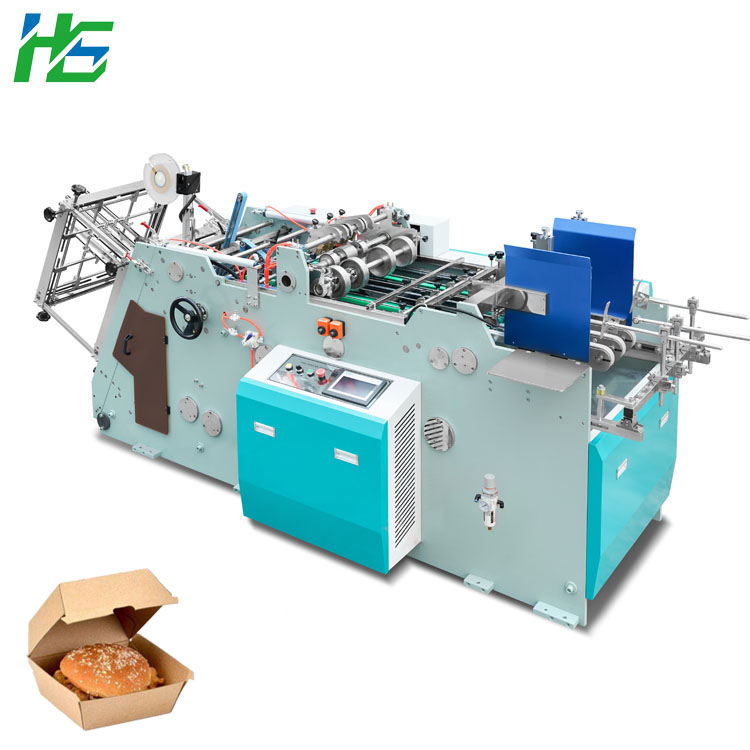
Agility vinner kontrakter i den moderne emballasjeindustrien. Maskinen din må håndtere forskjellige papirvekter og tilpasse seg raskt til nye beholderformer. Å stole på en enkelt stiv boksstørrelse begrenser inntektspotensialet ditt.
Maskiner opererer innenfor strenge fysiske grenser. Du må bekrefte standard driftsgrenser før kjøp. De fleste kommersielle maskiner håndterer brettvekter mellom 180 og 350 gsm. Å gå under 180 g/m2 resulterer i spinkle bokser som kan knuses. Overskridelse av 350 g/m2 belaster stemplingsmotoren og forårsaker ufullstendige folder.
Integrerte temperaturkontroller er like nødvendige. Du må behandle standard polyetylen (PE) og miljøvennlig polymelkesyre (PLA) belegg nøyaktig. PLA har et smalere smeltevindu enn PE. En maskin som mangler svært følsomme temperatursonder vil enten svi PLA-belegget eller produsere svake, lekkende tetninger.
Evaluer verktøyskifteprotokollen nøye. Kan operatører bytte former for forskjellige boksstørrelser på under to timer? Mange eldre maskiner krever et helt skift for å rekalibrere etter en støpeformbytte. Raske vekslinger lar deg produsere brett med flere rom om morgenen og standard nudelbokser om ettermiddagen.
Her er en standard protokoll for beste praksis for raske moldbytte:
Avkjølingsfase: Slå av varmeelementene trygt og la formingsblokken avkjøles.
Digital rekalibrering: Last inn den lagrede servomotorprofilen for den nye boksstørrelsen via HMI-berøringsskjermen.
Fysisk bytte: Løsne den formende hannformen og hunnstemplingsformen, og erstatt dem med en standardisert hurtigutløsende pneumatisk klemme.
Testkjøring: Mat 50 prøveemner for å verifisere forseglingens integritet og hjørnepresisjon før du fortsetter med full hastighet.
Du bør samarbeide med en produsent som tilbyr robust tilpasset formdesign . Integrert CAD-programvare tillater rask prototyping av skreddersydde beholderformer. Spesialiserte B2B-kunder, som cateringfirmaer til flyselskaper eller massive fastfood-franchiser, krever ofte unike brettfotavtrykk. Tilpasset muggsmidighet sikrer disse lukrative kontraktene.
Anskaffelse av industrimaskiner innebærer å beregne både den første prislappen og pågående driftsmessige konsekvenser. Du må kartlegge disse økonomiske nivåene nøyaktig for å unngå skjulte profittavløp.
Å forstå det globale prismarkedet hjelper deg med å sette realistiske budsjettforventninger. Utstyr faller generelt inn i tre forskjellige nivåer:
Entry-Level ($10k - $20k): Designet for grunnleggende lokalisert forsyning. Disse enhetene krever høyere manuell kontroll, hyppig smøring og opererer ved lavere hastigheter.
Mellomklasse ($20k - $50k): Tilbyr høye automatiseringsnivåer. Disse maskinene passer til faste regionale kontrakter. De inkluderer ofte berøringsskjermkontroller og moderat overgangsfleksibilitet.
High-End ($50k+): Flaggskipmodeller med full servodrevne motorer og dobbeltfeltsenheter. De maksimerer total utstyrseffektivitet (OEE) og minimerer skrot.
Utover forhåndskjøpet, må du vurdere daglige driftsutgifter. Strømforbruket varierer mye avhengig av varmeelementets effektivitet. De fleste maskiner varierer fra 3 kW til 15 kW. En dårlig isolert varmeblokk som kjører på 15 kW vil øke strømregningene dine raskt.
Skrappriser representerer en annen massiv skjult utgift. En billig maskin kan spare deg 5000 dollar på forhånd. Men hvis den genererer 3 % mer papiravfall på grunn av feiljustering, vil den slette de innledende besparelsene i løpet av det første driftsåret. Høypresisjonsformende blokker holder avfallet under 0,5 %.
Matemballasjemaskiner opererer under streng internasjonal kontroll. Utstyret ditt må produsere beholdere som kan bestå strenge lovlige migrasjonstester. CE- eller ISO-sertifiserte maskiner er avgjørende. Sørg for at alle produktkontaktdeler bruker matgodkjent rustfritt stål (kvalitet 304 eller 316).
Sluttprodukter må bestå FDA 21 CFR-standarder i USA eller EC 1935/2004 migrasjonstester i Europa. Disse testene sikrer at giftige kjemikalier ikke lekker fra papiret eller belegget til varm mat. Bruk av maskiner som mangler riktige skinner i rustfritt stål eller bruk av upassende smøremidler vil føre til at boksene dine mislykkes i disse obligatoriske testene, og risikerer alvorlig juridisk ansvar.
Å velge riktig maskinpartner er like viktig som å velge selve maskinen. Mange kjøpere går i vanlige innkjøpsfeller fordi de kun fokuserer på grunnprisen.
Vokt dere for leverandører som selger frittstående enheter mens de lover en «nøkkelferdig» virksomhet. Å produsere papirmatbokser krever et helt tilleggsøkosystem. Du trenger stansemaskiner for å stanse de flate papirformene. Du trenger utskriftsenheter for merkevarebygging. Du trenger også automatiske pakkere for å pakke de ferdige beholderne. En enkelt formingsmaskin kan ikke generere inntekter hvis du mangler støtteutstyret for å mate den.
Undersøk Service Level Agreements (SLA) nøye. Maskinvare går i stykker til slutt. Du må vurdere tilgjengeligheten av reservedeler. En tungt tilpasset, billig maskin blir et enormt ansvar hvis et proprietært varmeelement bruker fire uker på å fortolle. Spør leverandører hvor deres reservedeler er lagret. Toppprodusenter bruker standard, globalt tilgjengelige elektriske komponenter (som Schneider eller Omron) for å sikre at du kan kjøpe erstatninger lokalt.
Meld deg aldri av på en endelig forsendelse uten en streng Factory Acceptance Test (FAT). Materialinkompatibilitet er fortsatt den viktigste årsaken til mislykkede utstyrsdistribusjoner.
Beste praksis: Insister på en live- eller videostreamet FAT ved å bruke ditt spesifikke bestrøkne papir. Send dine eksakte papiremner til produsentens anlegg. Hvis maskinen håndterer ditt spesifikke 300 gsm PLA-belagte bord feilfritt med topphastighet i en time, kan du autorisere forsendelsen. Ikke godta tester som kjøres på generisk fabrikkpapir.
Vanlig feil: Å stole på forhåndsinnspilte reklamevideoer i stedet for en live FAT. Kampanjevideoer er mye redigert. De viser aldri papirstoppene, de feiljusterte foldene eller den brennende lukten forårsaket av dårlig temperaturkalibrering.
Å velge riktig maskineri dikterer suksessen din i sektoren for bærekraftig emballasje. Det riktige valget balanserer dine umiddelbare budsjettbegrensninger mot langsiktig driftseffektivitet. Du må prioritere servodrevet pålitelighet fremfor utdaterte mekaniske koblinger. Legg vekt på verktøyfleksibilitet for å fange opp ulike cateringkontrakter. Fremfor alt, oppretthold streng overholdelse av samsvar med matkontakt ved å verifisere rustfritt stålkonstruksjon og presise temperaturkontroller.
Det neste steget ditt er klart. Kartlegg dine eksakte boksdimensjoner og nødvendig BPH-utgang. Kjøp dine lokale bestrøkne papirruller for å bekrefte GSM-toleranser. Til slutt, be om målrettede demonstrasjoner av direkte gjennomstrømming fra utvalgte produsenter ved å bruke dine spesifikke parametere. Metodisk evaluering beskytter kapitalen din og garanterer jevn produksjonsskalering.
A: Avkastningen på investeringen (ROI) avhenger sterkt av skiftplaner og lokale arbeidskostnader. Imidlertid oppnår full automatisering vanligvis avkastning på 1,5 til 3 år for produsenter av middels til høyt volum. Å kjøre utstyret over to eller tre daglige skift akselererer denne tidslinjen betydelig ved å maksimere produksjonen mot faste kapitalkostnader.
A: Ja, operatører kan produsere begge typer via utskiftbare tilpassede former. Imidlertid må maskinens maksimale formingsområde og stansetrykk romme det største ønsket fotavtrykk. Du må bekrefte disse maksimale dimensjonsgrensene før du kjøper for å sikre at designene med flere rom passer til stemplingsblokken.
A: Den hyppigste årsaken er problemer med dårlig papirkvalitet. Inkonsekvent PE-beleggtykkelse, feil brettvekt (gsm) eller forvrengte papiremner forårsaker alvorlig papirstopp. Dårlig kalibrerte varmeforseglingstemperaturer bidrar også sterkt, noe som får bokser til å feste seg til støpeformer eller mislykkes i lekkasjetester.


