Globální postupné vyřazování jednorázových plastů přimělo výrobce k přechodu na papírové alternativy. Tento regulační posun drasticky mění průmyslové zaměření. Už se neptáme, zda musíme zavést udržitelnou výrobu. Místo toho se ptáme, jak to můžeme realizovat se ziskem. Výroba papírových tyčinek v měřítku zavádí nové provozní složitosti na úrovni továrny. Konkrétně manažeři čelí každodenním problémům v oblasti strukturální integrity. Musí zajistit spolehlivou tvrdost a zvládnout jemnou přesnost navíjení. Integrace navazujících linek také vytváří masivní překážky pro operátory. Tyto proměnné mohou snadno ochromit denní výstup, pokud jsou ignorovány. Tento článek poskytuje manažerům závodů a týmům zásobování rámec založený na důkazech. Přizpůsobujeme specifické koncové aplikace správným konfiguracím strojů. Naučíte se, jak správně rozmístit zařízení. Tyto znalosti zajišťují ziskové a vyhovující zavádění v celém vašem zařízení.
Klíčové věci
Aplikace určuje architekturu stroje: systémy s rovnými válci vyhovují větším průměrům, zatímco systémy se šikmými válci jsou optimální pro husté tyče s úzkým průměrem.
Dosažení konkurenceschopného výstupu (1 500–3 000 ks/min) vyžaduje dokonale sladěný papír (sulfátový/potahovaný) a řízené proměnné adheziva.
Úspěšné nasazení linky na výrobu papírových tyčinek závisí na vyhodnocení předřazené kontroly tahu a výstupních vyrovnávacích kapacit, nikoli pouze na teoretických maximálních rychlostech.
Obchodní případ: Přizpůsobení aplikace výnosu a návratnosti investic
Přechod na papírové tyčinky vyžaduje přijetí vyšších základních nákladů na materiál. Zdroj a zpracování pevného papíru je ze své podstaty dražší než duté plastové trubky. Tyto počáteční náklady však účinně kompenzuje přísné dodržování předpisů a silné postavení značky šetrné k životnímu prostředí. Spotřebitelé nyní všeobecně očekávají udržitelné balení. Díky tomuto očekávání je přechod spíše povinnou obchodní strategií než volitelnou modernizací zařízení.
Kupující musí stroje hodnotit na základě realistických ukazatelů výkonu. Měli byste se silně zaměřit na četnost závad, konkrétně na sledování výskytu zasekávání a vychýlení tyče. Doby přechodu na nastavení a možnosti nepřetržitého inline běhu jsou důležitější než izolovaná tvrzení o nejvyšší rychlosti publikovaná v brožurách. Bezchybně běžící stroj s 80% kapacitou poskytuje vyšší denní průchodnost než rychlejší jednotka vyžadující neustálý ruční zásah.
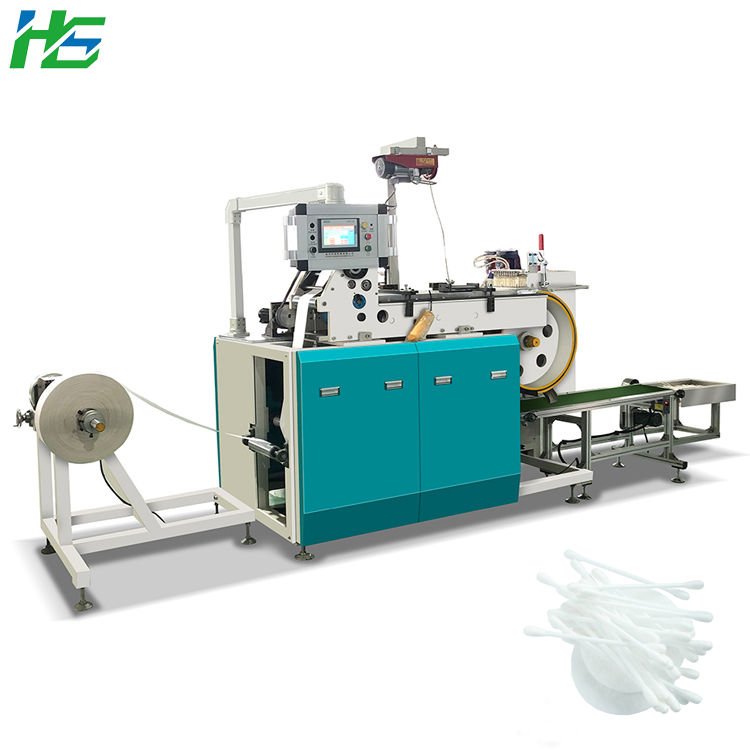
Primárním úzkým hrdlem širokého přijetí ve skutečnosti není vytvoření samotné tyče. Místo toho synchronizace moderní Stroj na výrobu papírových tyčinek se stávajícími vysokorychlostními balicími jednotkami tvoří hlavní překážku integrace. Výrobci často podceňují složitost podávání čerstvě nalepených papírových tyčinek do starých balicích zařízení. Správné vyrovnání vyžaduje přesné načasování, spolehlivé ukládání do vyrovnávací paměti a inteligentní sítě senzorů. Řešení této integrační výzvy definuje vaši konečnou návratnost investic.
Aplikace pro potraviny a nápoje: Tvrdost a bezpečnostní omezení
Výrobci potravin a nápojů vyrábějí především míchadla, tyčinky a specializované pečení. Tyto kategorie vyžadují mimořádnou fyzickou odolnost a přísné dodržování mezinárodních zdravotních předpisů.
Zejména aplikace cukrovinek vyžadují extrémní zhutnění materiálu. Musíte zabránit tomu, aby se hůl rozpustila, ohnula nebo rozvinula při vystavení slinám a okolní vlhkosti. Sliny rychle rozkládají volně svinutá vlákna papíru. Pro dosažení strukturální integrity, integrace robustní stroj na lízátko se stává naprosto nezbytným. Zařízení si musí bez problémů poradit s těžkým potravinářským kraftovým papírem. Tento papír obvykle váží mezi 70 g a 80 g na metr čtvereční. Vyžaduje také vysoce přesné nanášení lepidel PVA (polyvinylalkohol) bezpečných pro potraviny.
Při hodnocení těchto systémů by měli inženýři hledat specifické mechanické vlastnosti. Nezbytné jsou stroje vybavené vícestupňovými lisovacími mechanismy s vysokým třením. Zajišťují vaše Papírová tyčinka potravinářské kvality si zachovává tuhost srovnatelnou s tradičními plastovými alternativami.
Zvažte tyto osvědčené postupy pro nastavení potravinářské kvality:
Sourcing materiálu: Používejte pouze certifikované role papíru vyhovující FDA nebo CE, abyste zabránili kontaminaci.
Kontrola adheziva: Udržujte přesné teploty lepidla, abyste zabránili nadměrnému vsáknutí do papírové matrice.
Kalibrace tlaku: Pravidelně testujte odolnost tyče v ohybu, abyste ověřili nastavení komprese.
Osobní péče a denní chemikálie: Synchronizace s vysokým objemem
Kosmetické aplikátory, ušní tampony a domácí čisticí tyčinky představují jádro každodenních chemických aplikací. Tato kategorie vyžaduje maximální propustnost a bezchybnou následnou integraci, aby zůstala komerčně životaschopná.
Srovnávací rychlosti v tomto sektoru běžně dosahují 2 000 až 3 000 kusů za minutu. Specializovaný stroj na vatové tyčinky účinně řeší tyto obrovské objemy. Pokročilé architektonické návrhy stále více upřednostňují konfigurace s nízkým nebo nulovým obsahem lepidla. Přísně kontrolované metody těsnění na vodní bázi eliminují potenciální rizika chemické kontaminace. To je důležité pro citlivé produkty osobní péče, které se dotýkají lidské pokožky.
Musíte pečlivě posoudit inline kompatibilitu zařízení. Systémy vyšší úrovně obsahují dynamické vyrovnávací zóny pro správu nepřetržitého pracovního toku. Tyto vyrovnávací paměti mohou uložit až 30 minut výrobní kapacity. Tato životně důležitá funkce zabraňuje zaseknutí backendového balení, které si vynutí úplné vypnutí primárního tvářecího stroje. Tlumič působí jako mechanický tlumič nárazů mezi formovačem a baličem.
Časté chyby, kterým je třeba se vyhnout při velkosériové výrobě:
Ignorování mikroprachu usazeného v blízkosti řezných nožů, který časem zhoršuje kvalitu ostří.
Připojení tvarovacího stroje přímo k balicí jednotce bez jakékoli mezilehlé vyrovnávací dráhy.
Používání příliš silného papíru, který zpomaluje rychlý proces vytvrzování požadovaný při maximální rychlosti.
Aplikace pro lékařské účely: Přesnost a kontrola kontaminace
Lékařské tampony, mikrobiologické aplikátory a sterilní odběrové soupravy fungují pod intenzivním dohledem regulačních orgánů. Lékařské aplikace vyžadují nulovou toleranci pro rozvinování, třepení hran nebo jakoukoli povrchovou kontaminaci.
Tato přísná prostředí vyžadují konstrukce strojů kompatibilní s čistými prostory. Potřebujete komponenty z nerezové oceli 304 nebo 316 a plně uzavřené hnací mechanismy. Tyto kryty zabraňují uvolňování částic během nepřetržitého provozu. Kromě toho musí systém obsahovat pokročilé řízení CNC nebo PLC. Duální polohovací systémy, využívající jak fotoelektrické senzory, tak enkodéry s vysokým rozlišením, zajišťují rozměrovou konzistenci na úrovni mikronů.
Procesy validace vyžadují dokumentovaný důkaz o těsných rozměrových tolerancích. Jednotnost průměru a délky je rozhodující pro bezproblémovou integraci do automatizovaných sterilních balicích systémů. Bez extrémní přesnosti se mohou špičky tamponů snadno uvolnit nebo vychýlit uvnitř ochranného pouzdra.
Klíčové kroky ověření pro lékařskou produkci:
Ověřte všechny metalurgie strojních součástí, zda splňují ISO čisté prostory.
Proveďte 24hodinový nepřetržitý běh pro měření odchylky délky (musí být menší než 0,1 mm).
Proveďte zkoušku pevnosti v tahu na hotových tyčích, abyste se ujistili, že se nezlomí.
Ověřte systémy vizuální kontroly odpovědné za automatické vyřazení poškozených jednotek.
Rámec pro výběr zařízení: Přizpůsobení technologie konečnému použití
Různé konečné produkty vyžadují zcela odlišné technologie válcování. Před nákupem zařízení musí manažeři závodu porozumět mechanickým rozdílům mezi architekturou rovných a šikmých rolí.
|
|
Srovnání: Straight Roll vs. Skew Roll Technologies |
Funkce |
Technologie Straight Roll |
Technologie šikmého (šikmého) rolování |
Nejlepší rozsah průměrů |
2,5 mm – 6,0 mm |
1,5 mm – 3,5 mm |
Základní mechanismus |
Řeže a tvaruje současně inline |
Stlačuje papír diagonálně pro dosažení hustoty |
Ideální aplikace |
Míchadla na nápoje, tlusté řemeslné tyče |
Vatové tyčinky, lízátka s vysokou hustotou |
Klíčová výhoda |
Menší celkový půdorys, vysoká rychlost |
Vynikající tvrdost a strukturální integrita |
Moderní výrobní závody se stále více odklánějí od čistě mechanických pohonů k systémům řízeným servomotory a PLC. Tyto moderní řídicí jednotky umožňují okamžité ukládání různých parametrů dávek do paměti. Poskytují automatickou detekci chyb a upozorňují operátory dříve, než na lince dojde k většímu zácpě. Upgrade na servosystémy výrazně snižuje plýtvání surovinami při ranním spouštění nebo výměně produktů. Mechanická spojení jednoduše nemohou nabídnout dynamické nastavení napětí potřebné pro různé třídy papíru.
Realita implementace: Rizika, údržba a škálovatelnost
Citlivost vůči životnímu prostředí hraje obrovskou roli ve výrobě továrny. Výkon lepidla zůstává vysoce citlivý na vlhkost rostlin a kolísání okolní teploty. Studená zařízení často bojují s viskozitou lepidla. Proto musí být vaše stroje vybaveny spolehlivými systémy ohřevu a míchání lepidla, aby se celoročně stabilizoval výkon.
Historickou slabinou utváření papírových tyčinek je zasekávání při podávání na pásu papíru. Hledejte systémy s automatickými regulátory napětí. Bezproblémově zvládají různé kvality rolí sulfátového papíru a dynamicky upravují brzdnou sílu, jak se zmenšuje průměr role. Integrace kompletní Výrobní linka papírových tyčinek znamená řízení těchto proměnných před tím, než způsobí následné poruchy. Náhlé špičky napětí přetrhnou papír a způsobí nákladné prostoje.
Transparentní dodavatelé nařizují přísné plány preventivní údržby. Operátoři musí například jednou za dva týdny nanášet vápenaté mazivo na převody s vysokým zatížením. Vápenité mazivo odolává okolní vlhkosti lépe než lithiové alternativy. Tato disciplína udržuje teoretické rychlosti výroby, aniž by došlo k předčasnému opotřebení pryžových pásů nebo rotačních řezných nožů. Ignorování plánů mazání přímo snižuje přesnost řezání, což má za následek roztřepené konce tyčí a vyřazené šarže.
Závěr
Nákup systému pro formování papíru je cvičením v řízení složitých fyzikálních proměnných. Stroj optimalizovaný pro silné tyčinky na lízátka pravděpodobně selže při ekonomické výrobě vysokorychlostních vatových tamponů s nulovým obsahem lepidla. Své technické specifikace musíte sladit přímo s případem konečného použití vašeho produktu.
Než se týmy posunou vpřed, měly by provést následující akce:
Kvantifikujte své přesné požadované rozsahy průměrů a přijatelné délkové tolerance.
Definujte svou konkrétní gramáž papíru, jakost a dlouhodobou strategii získávání zdrojů.
Dodavatelé poptávkového zařízení provádějí fyzické šarže vzorků za použití vašich specifických surovin.
Před vystavením RFQ vyhodnoťte fyzikální výsledky z hlediska tvrdosti, přesné délky a integrity lepidla.
FAQ
Otázka: Jaké gramáže papíru jsou vyžadovány pro různé aplikace tyčinek?
Odpověď: Směrnice: Tyčinky o průměru 2,5 mm obvykle vyžadují papír ~70 g, zatímco silnější tyčinky 4,0 mm+ vyžadují k udržení pevnosti 80 g+ kraft nebo potahovaný papír.
Otázka: Jak vypočítám náklady na surovinu na papírovou tyčinku?
Odpověď: Vzorec: Objem × koeficient specifické hmotnosti (přibližně 0,0011 pro stlačený papír) udává hmotnost jedné tyčinky. Vynásobte náklady na papír a lepidlo, abyste stanovili základní ekonomiku jednotky.
Otázka: Může jeden stroj vyrábět tyčinky na lízátka i tyčinky na vatové tyčinky?
Odpověď: Kontrola reality: Zatímco úpravy průměru jsou technicky možné (často vyžadující změny nástrojů), extrémní tvrdost vyžadovaná pro lízátka (často pomocí šikmých válečků) vs. vysokorychlostní potřeby tampónů s tenkým průměrem znamenají, že vyhrazení konkrétních strojů konkrétním linkám je v komerčním měřítku mnohem schůdnější.


