ஒருமுறை பயன்படுத்தும் பிளாஸ்டிக்குகளின் உலகளாவிய கட்டம் நீக்கம், காகித அடிப்படையிலான மாற்றுகளுக்கு மாறுவதற்கு உற்பத்தியாளர்களை கட்டாயப்படுத்தியுள்ளது. இந்த ஒழுங்குமுறை மாற்றம் தொழில்துறை கவனத்தை கடுமையாக மாற்றுகிறது. நிலையான உற்பத்தியை செயல்படுத்த வேண்டுமா என்று இனி கேட்க மாட்டோம். மாறாக, அதை எப்படி லாபகரமாக செயல்படுத்துவது என்று கேட்கிறோம். அளவிடுதல் காகித குச்சி உற்பத்தி தொழிற்சாலை தளத்தில் புதிய செயல்பாட்டு சிக்கல்களை அறிமுகப்படுத்துகிறது. குறிப்பாக, மேலாளர்கள் கட்டமைப்பு ஒருமைப்பாட்டைச் சுற்றி தினசரி சவால்களை எதிர்கொள்கின்றனர். அவர்கள் நம்பகமான கடினத்தன்மையை உறுதி செய்ய வேண்டும் மற்றும் மென்மையான முறுக்கு துல்லியத்தை நிர்வகிக்க வேண்டும். கீழ்நிலை வரி ஒருங்கிணைப்பு ஆபரேட்டர்களுக்கு பாரிய இடையூறுகளை உருவாக்குகிறது. இந்த மாறிகள் புறக்கணிக்கப்பட்டால் தினசரி வெளியீட்டை எளிதாக முடக்கலாம். இந்தக் கட்டுரை ஆலை மேலாளர்கள் மற்றும் கொள்முதல் குழுக்களுக்கு ஆதார அடிப்படையிலான கட்டமைப்பை வழங்குகிறது. குறிப்பிட்ட இறுதி பயன்பாட்டு பயன்பாடுகளை சரியான இயந்திர உள்ளமைவுகளுடன் சீரமைக்கிறோம். உபகரணங்களை எவ்வாறு சரியாக வரிசைப்படுத்துவது என்பதை நீங்கள் கற்றுக் கொள்வீர்கள். இந்த அறிவு உங்கள் முழு வசதியிலும் லாபகரமான மற்றும் இணக்கமான வெளியீடுகளை உறுதி செய்கிறது.
முக்கிய எடுக்கப்பட்டவை
பயன்பாடு இயந்திர கட்டமைப்பை ஆணையிடுகிறது: ஸ்ட்ரைட்-ரோல் அமைப்புகள் பெரிய விட்டம் கொண்டவை, அதே சமயம் ஸ்க்யூ-ரோல் அமைப்புகள் அடர்த்தியான, குறுகிய விட்டம் கொண்ட குச்சிகளுக்கு உகந்தவை.
போட்டி வெளியீட்டை (1,500–3,000 பிசிக்கள்/நிமிடம்) அடைய, சரியாகப் பொருந்திய காகிதப் பங்கு (கிராஃப்ட்/கோட்டட்) மற்றும் கட்டுப்படுத்தப்பட்ட பிசின் மாறிகள் தேவை.
வெற்றிகரமான வரிசைப்படுத்தல், பேப்பர் ஸ்டிக் தயாரிப்பு வரிசையின் கோட்பாட்டு ரீதியிலான அதிகபட்ச வேகம் மட்டுமன்றி, அப்ஸ்ட்ரீம் டென்ஷன் கன்ட்ரோல் மற்றும் டவுன்ஸ்ட்ரீம் பஃபரிங் திறன்களை மதிப்பிடுவதைச் சார்ந்துள்ளது.
வணிக வழக்கு: மகசூல் மற்றும் ROIக்கு விண்ணப்பத்தை சீரமைத்தல்
காகித குச்சிகளுக்கு மாறுவதற்கு அதிக அடிப்படை பொருள் செலவுகளை ஏற்க வேண்டும். வெற்று பிளாஸ்டிக் குழாய்களை விட திடமான காகிதம் இயல்பாகவே மூலத்திற்கும் செயலாக்கத்திற்கும் அதிக செலவாகும். இருப்பினும், கடுமையான ஒழுங்குமுறை இணக்கம் மற்றும் வலுவான சூழல் நட்பு பிராண்ட் நிலைப்படுத்தல் ஆகியவை இந்த ஆரம்ப செலவினங்களை திறம்பட ஈடுசெய்கிறது. நுகர்வோர் இப்போது உலகளவில் நிலையான பேக்கேஜிங்கை எதிர்பார்க்கின்றனர். இந்த எதிர்பார்ப்பு மாற்றத்தை ஒரு விருப்ப வசதி மேம்படுத்தலுக்கு பதிலாக ஒரு கட்டாய வணிக உத்தியாக மாற்றுகிறது.
வாங்குபவர்கள் யதார்த்தமான செயல்திறன் அளவீடுகளின் அடிப்படையில் இயந்திரங்களை மதிப்பீடு செய்ய வேண்டும். குறைபாடு விகிதங்களில் நீங்கள் அதிக கவனம் செலுத்த வேண்டும், குறிப்பாக நெரிசல் நிகழ்வுகள் மற்றும் ஸ்டிக் ஸ்கேயிங் ஆகியவற்றைக் கண்காணித்தல். சிற்றேடுகளில் வெளியிடப்பட்ட தனிமைப்படுத்தப்பட்ட அதிவேக உரிமைகோரல்களை விட அமைவு மாற்றும் நேரங்களும் தொடர்ச்சியான இன்லைன் இயங்கும் திறன்களும் மிகவும் முக்கியமானவை. 80% திறனில் குறைபாடற்ற முறையில் இயங்கும் ஒரு இயந்திரம், நிலையான கைமுறைத் தலையீடு தேவைப்படும் வேகமான யூனிட்டை விட அதிக தினசரி செயல்திறனை அளிக்கிறது.
பரவலான தத்தெடுப்பில் உள்ள முதன்மை இடையூறு உண்மையில் குச்சியை உருவாக்கவில்லை. அதற்கு பதிலாக, ஒரு நவீனத்தை ஒத்திசைத்தல் காகித குச்சி தயாரிக்கும் இயந்திரம் முக்கிய ஒருங்கிணைப்பு தடையை உருவாக்குகிறது. தற்போதுள்ள அதிவேக பேக்கேஜிங் அலகுகளுடன் கூடிய உற்பத்தியாளர்கள் பெரும்பாலும் புதிதாக ஒட்டப்பட்ட காகிதக் குச்சிகளை மரபுப் போர்த்திக் கருவிகளில் கொடுப்பதன் சிக்கலைக் குறைத்து மதிப்பிடுகின்றனர். சரியான சீரமைப்புக்கு சரியான நேரம், நம்பகமான இடையகம் மற்றும் அறிவார்ந்த சென்சார் நெட்வொர்க்குகள் தேவை. இந்த ஒருங்கிணைப்பு சவாலைத் தீர்ப்பது முதலீட்டின் மீதான உங்கள் இறுதி வருவாயை வரையறுக்கிறது.
உணவு & பான பயன்பாடுகள்: கடினத்தன்மை மற்றும் பாதுகாப்பு கட்டுப்பாடுகள்
உணவு மற்றும் பான உற்பத்தியாளர்கள் முதன்மையாக கிளறிகள், மிட்டாய் குச்சிகள் மற்றும் சிறப்பு பேக்கிங் பயன்பாடுகளை உற்பத்தி செய்கின்றனர். இந்த வகைகளுக்கு விதிவிலக்கான உடல் வலிமை மற்றும் சர்வதேச சுகாதார விதிமுறைகளை கண்டிப்பாக கடைபிடிக்க வேண்டும்.
மிட்டாய் பயன்பாடுகள், குறிப்பாக, தீவிர பொருள் சுருக்கம் தேவைப்படுகிறது. உமிழ்நீர் மற்றும் சுற்றுப்புற ஈரப்பதம் வெளிப்படும் போது குச்சி கரைந்து, வளைந்து அல்லது பிரிந்து விடாமல் தடுக்க வேண்டும். உமிழ்நீர் தளர்வாக உருட்டப்பட்ட காகித இழைகளை விரைவாக உடைக்கிறது. கட்டமைப்பு ஒருமைப்பாடு அடைய, ஒரு வலுவான ஒருங்கிணைத்தல் லாலிபாப் குச்சி இயந்திரம் முற்றிலும் அவசியமாகிறது. உபகரணங்கள் தடையின்றி கனரக உணவு தர கிராஃப்ட் காகிதத்தை கையாள வேண்டும். இந்த காகிதம் பொதுவாக ஒரு சதுர மீட்டருக்கு 70 கிராம் முதல் 80 கிராம் வரை எடையுள்ளதாக இருக்கும். உணவு-பாதுகாப்பான PVA (பாலிவினைல் ஆல்கஹால்) பசைகளின் மிகவும் துல்லியமான பயன்பாடும் இதற்கு தேவைப்படுகிறது.
இந்த அமைப்புகளை மதிப்பிடும் போது, பொறியாளர்கள் குறிப்பிட்ட இயந்திர பண்புகளை பார்க்க வேண்டும். அதிக உராய்வு, பல-நிலை அழுத்தும் வழிமுறைகள் பொருத்தப்பட்ட இயந்திரங்கள் அவசியம். அவர்கள் உங்கள் உறுதி உணவு தர காகித குச்சி பாரம்பரிய பிளாஸ்டிக் மாற்றுகளுடன் ஒப்பிடக்கூடிய விறைப்புத்தன்மையை பராமரிக்கிறது.
உணவு தர அமைப்புகளுக்கான இந்த சிறந்த நடைமுறைகளைக் கவனியுங்கள்:
பொருள் ஆதாரம்: மாசுபடுவதைத் தவிர்க்க சான்றளிக்கப்பட்ட FDA அல்லது CE-இணக்கமான காகித ரோல்களை மட்டுமே பயன்படுத்தவும்.
பிசின் கட்டுப்பாடு: காகித மேட்ரிக்ஸில் அதிகப்படியான ஊறவைப்பதைத் தடுக்க சரியான பசை வெப்பநிலையை பராமரிக்கவும்.
அழுத்த அளவுத்திருத்தம்: சுருக்க அமைப்புகளைச் சரிபார்க்க, குச்சி வளைவு எதிர்ப்பைத் தொடர்ந்து சோதிக்கவும்.
தனிப்பட்ட பராமரிப்பு & தினசரி இரசாயனம்: அதிக அளவு ஒத்திசைவு
காஸ்மெட்டிக் அப்ளிகேட்டர்கள், காது துடைப்பான்கள் மற்றும் வீட்டு துப்புரவு குச்சிகள் தினசரி இரசாயன பயன்பாடுகளின் மையத்தை குறிக்கின்றன. இந்த வகை வணிக ரீதியாக சாத்தியமானதாக இருக்க அதிகபட்ச செயல்திறன் மற்றும் குறைபாடற்ற கீழ்நிலை ஒருங்கிணைப்பைக் கோருகிறது.
இந்தத் துறையில் பெஞ்ச்மார்க் வேகம் வழக்கமாக நிமிடத்திற்கு 2,000 முதல் 3,000 துண்டுகளைத் தாக்கும். ஒரு சிறப்பு பருத்தி துணியால் குச்சி இயந்திரம் இந்த பாரிய தொகுதிகளை திறமையாக நிவர்த்தி செய்கிறது. மேம்பட்ட கட்டடக்கலை வடிவமைப்புகள் குறைந்த-பசை அல்லது பூஜ்ஜிய-பசை உள்ளமைவுகளை அதிகளவில் ஆதரிக்கின்றன. இறுக்கமாக கட்டுப்படுத்தப்பட்ட நீர் அடிப்படையிலான சீல் முறைகள் சாத்தியமான இரசாயன மாசுபாடு அபாயங்களை நீக்குகின்றன. மனித தோலைத் தொடும் உணர்திறன் வாய்ந்த தனிப்பட்ட பராமரிப்பு தயாரிப்புகளுக்கு இது மிகவும் முக்கியமானது.
சாதனத்தின் இன்லைன் இணக்கத்தன்மையை நீங்கள் கவனமாக மதிப்பீடு செய்ய வேண்டும். தொடர்ச்சியான பணிப்பாய்வுகளை நிர்வகிக்க உயர்-அடுக்கு அமைப்புகளில் டைனமிக் பஃபர் மண்டலங்கள் அடங்கும். இந்த இடையகங்கள் உற்பத்தி திறனை 30 நிமிடங்கள் வரை சேமிக்க முடியும். இந்த முக்கிய அம்சம், முதன்மை உருவாக்கும் இயந்திரத்தின் முழுமையான நிறுத்தத்தை கட்டாயப்படுத்துவதில் இருந்து பின்தளத்தில் பேக்கேஜிங் நெரிசலைத் தடுக்கிறது. இடையகமானது முந்தைய மற்றும் பேக்கேஜருக்கு இடையில் ஒரு இயந்திர அதிர்ச்சி உறிஞ்சியாக செயல்படுகிறது.
அதிக அளவு உற்பத்தியில் தவிர்க்க வேண்டிய பொதுவான தவறுகள்:
கட்டிங் பிளேடுகளுக்கு அருகில் நுண்ணிய தூசி படிவதைப் புறக்கணிப்பது, காலப்போக்கில் விளிம்பின் தரத்தைக் குறைக்கிறது.
எந்த இடைநிலை இடையகப் பாதையும் இல்லாமல், உருவாக்கும் இயந்திரத்தை நேரடியாக பேக்கேஜிங் அலகுடன் இணைக்கிறது.
அதிகப்படியான தடிமனான காகிதத்தைப் பயன்படுத்துவது அதிகபட்ச வேகத்தில் தேவைப்படும் விரைவான குணப்படுத்தும் செயல்முறையை மெதுவாக்குகிறது.
மருத்துவ-தர பயன்பாடுகள்: துல்லியம் மற்றும் மாசு கட்டுப்பாடு
மருத்துவ ஸ்வாப்கள், நுண்ணுயிரியல் அப்ளிகேட்டர்கள் மற்றும் மலட்டு மாதிரி கருவிகள் தீவிர ஒழுங்குமுறை ஆய்வுக்கு உட்பட்டு செயல்படுகின்றன. மருத்துவப் பயன்பாடுகள் அவிழ்த்தல், விளிம்பு சிதைவு அல்லது மேற்பரப்பு மாசுபாட்டிற்கு பூஜ்ஜிய சகிப்புத்தன்மையைக் கோருகின்றன.
இந்த கடுமையான சூழல்களுக்கு சுத்தமான அறைக்கு இணக்கமான இயந்திர உருவாக்கம் தேவைப்படுகிறது. உங்களுக்கு 304 அல்லது 316 துருப்பிடிக்காத எஃகு பாகங்கள் மற்றும் முழுமையாக இணைக்கப்பட்ட டிரைவ் வழிமுறைகள் தேவை. இந்த அடைப்புகள் தொடர்ச்சியான செயல்பாட்டின் போது துகள்கள் உதிர்வதைத் தடுக்கின்றன. மேலும், கணினி மேம்பட்ட CNC அல்லது PLC கட்டுப்பாடுகளைக் கொண்டிருக்க வேண்டும். ஃபோட்டோ எலக்ட்ரிக் சென்சார்கள் மற்றும் உயர் தெளிவுத்திறன் கொண்ட குறியாக்கிகள் இரண்டையும் பயன்படுத்தி இரட்டை நிலைப்படுத்தல் அமைப்புகள், மைக்ரான் அளவிலான பரிமாண நிலைத்தன்மையை உறுதி செய்கின்றன.
சரிபார்ப்பு செயல்முறைகளுக்கு இறுக்கமான பரிமாண சகிப்புத்தன்மையின் ஆவணப்படுத்தப்பட்ட சான்று தேவைப்படுகிறது. தானியங்கு மலட்டு பேக்கேஜிங் அமைப்புகளில் தடையற்ற ஒருங்கிணைப்புக்கு விட்டம் மற்றும் நீளம் சீரானவை முக்கியமானவை. தீவிர துல்லியம் இல்லாமல், ஸ்வாப் டிப்ஸ் பாதுகாப்பு பைக்குள் எளிதாக அகற்றலாம் அல்லது தவறாக அமைக்கலாம்.
மருத்துவ உற்பத்திக்கான முக்கிய சரிபார்ப்பு படிகள்:
ISO க்ளீன்ரூம் இணக்கத்திற்கான அனைத்து இயந்திர கூறு உலோகவியலையும் சரிபார்க்கவும்.
நீள விலகலை அளவிட 24 மணிநேர தொடர்ச்சியான ஓட்டத்தை நடத்தவும் (0.1 மிமீக்கு கீழ் இருக்க வேண்டும்).
முடிக்கப்பட்ட குச்சிகள் உடைந்து போகாமல் இருப்பதை உறுதி செய்ய இழுவிசை வலிமை சோதனையைச் செய்யவும்.
தவறான அலகுகளை தானாக நிராகரிப்பதற்கு பொறுப்பான பார்வை ஆய்வு அமைப்புகளை சரிபார்க்கவும்.
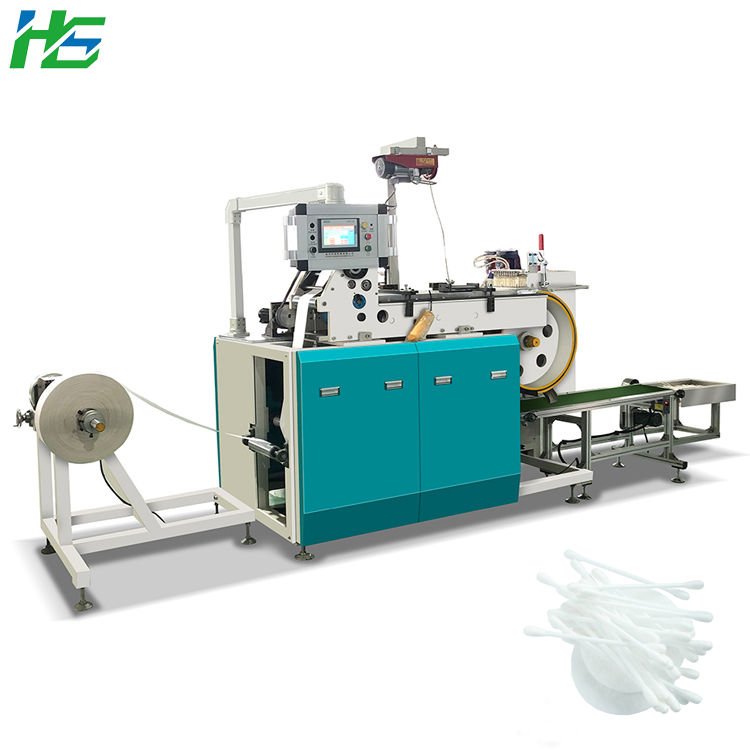
உபகரணத் தேர்வுக் கட்டமைப்பு: தொழில்நுட்பத்தை இறுதிப் பயன்பாட்டிற்குப் பொருத்துதல்
வெவ்வேறு இறுதி தயாரிப்புகளுக்கு முற்றிலும் மாறுபட்ட ரோலிங் தொழில்நுட்பங்கள் தேவை. சாதனங்களை வாங்குவதற்கு முன், ஆலை மேலாளர்கள் நேரான மற்றும் வளைந்த ரோல் கட்டமைப்புகளுக்கு இடையிலான இயந்திர வேறுபாடுகளை புரிந்து கொள்ள வேண்டும்.
|
|
ஒப்பீடு: ஸ்ட்ரைட் ரோல் எதிராக ஸ்கு ரோல் டெக்னாலஜிஸ் |
அம்சம் |
ஸ்ட்ரைட் ரோல் தொழில்நுட்பம் |
வளைவு (சாய்ந்த) ரோல் தொழில்நுட்பம் |
சிறந்த விட்டம் வரம்பு |
2.5 மிமீ - 6.0 மிமீ |
1.5 மிமீ - 3.5 மிமீ |
கோர் மெக்கானிசம் |
வெட்டுக்கள் மற்றும் வடிவங்கள் ஒரே நேரத்தில் இன்லைன் |
அடர்த்திக்காக காகிதத்தை குறுக்காக அழுத்துகிறது |
சிறந்த பயன்பாடுகள் |
பானம் கிளறுபவர்கள், தடிமனான கைவினைக் கம்பங்கள் |
பருத்தி துணிகள், அதிக அடர்த்தி கொண்ட லாலிபாப்கள் |
முக்கிய நன்மை |
சிறிய ஒட்டுமொத்த தடம், விரைவான வேகம் |
உயர்ந்த கடினத்தன்மை மற்றும் கட்டமைப்பு ஒருமைப்பாடு |
நவீன உற்பத்தி ஆலைகள் தூய மெக்கானிக்கல் டிரைவ்களில் இருந்து விலகி, சர்வோ-இயக்கப்படும், பிஎல்சி-கட்டுப்படுத்தப்பட்ட அமைப்புகளை நோக்கி நகர்கின்றன. இந்த நவீன கன்ட்ரோலர்கள் பல்வேறு தொகுதி அளவுருக்களின் உடனடி நினைவக சேமிப்பை அனுமதிக்கின்றன. அவை தானாக தவறு கண்டறிதல், பெரிய நெரிசல்கள் வரியில் ஏற்படும் முன் ஆபரேட்டர்களை எச்சரிக்கும். சர்வோ அமைப்புகளுக்கு மேம்படுத்துவது, காலை தொடக்கங்கள் அல்லது தயாரிப்பு மாற்றங்களின் போது மூலப்பொருட்களின் கழிவுகளை கணிசமாகக் குறைக்கிறது. இயந்திர இணைப்புகள் வெவ்வேறு காகித தரங்களுக்கு தேவையான மாறும் பதற்றம் சரிசெய்தல்களை வழங்க முடியாது.
நடைமுறைப்படுத்தல் உண்மைகள்: அபாயங்கள், பராமரிப்பு மற்றும் அளவிடுதல்
தொழிற்சாலை உற்பத்தியில் சுற்றுச்சூழல் உணர்திறன் பெரும் பங்கு வகிக்கிறது. பிசின் செயல்திறன் தாவர ஈரப்பதம் மற்றும் சுற்றுப்புற வெப்பநிலை ஏற்ற இறக்கங்களுக்கு மிகவும் பாதிக்கப்படக்கூடியதாக உள்ளது. குளிர் வசதிகள் பெரும்பாலும் பசை பாகுத்தன்மையுடன் போராடுகின்றன. எனவே, உங்கள் இயந்திரங்கள் ஆண்டு முழுவதும் செயல்திறனை உறுதிப்படுத்த நம்பகமான பசை வெப்பமாக்கல் மற்றும் கலவை அமைப்புகளைக் கொண்டிருக்க வேண்டும்.
காகித குச்சி உருவாக்கத்தின் வரலாற்று பலவீனம் காகித வலையில் தீவன நெரிசல் ஆகும். தானியங்கு டென்ஷன் கன்ட்ரோலர்களைக் கொண்ட அமைப்புகளைத் தேடுங்கள். அவை பல்வேறு கிராஃப்ட் பேப்பர் ரோல் குணங்களை தடையின்றி நிர்வகிக்கின்றன, ரோல் விட்டம் குறையும் போது பிரேக்கிங் விசையை மாறும் வகையில் சரிசெய்கிறது. ஒரு முழுமையான ஒருங்கிணைப்பு பேப்பர் ஸ்டிக் உற்பத்தி வரி என்பது இந்த மாறிகள் கீழ்நிலை தவறுகளை ஏற்படுத்துவதற்கு முன்பு அவற்றை மேலோட்டமாக நிர்வகிப்பதாகும். திடீர் டென்ஷன் ஸ்பைக்குகள் காகித வலையை உடைத்து, விலையுயர்ந்த வேலையில்லா நேரத்தை ஏற்படுத்தும்.
வெளிப்படையான சப்ளையர்கள் கடுமையான தடுப்பு பராமரிப்பு அட்டவணைகளை கட்டாயப்படுத்துகின்றனர். எடுத்துக்காட்டாக, ஆபரேட்டர்கள் வாரத்திற்கு இருமுறை அதிக சுமை கியர்களுக்கு கால்சியம் கிரீஸைப் பயன்படுத்த வேண்டும். கால்சியம் கிரீஸ் லித்தியம் மாற்றுகளை விட சுற்றுப்புற ஈரப்பதத்தை சிறப்பாக எதிர்க்கிறது. இந்த ஒழுங்குமுறை ரப்பர் பெல்ட்கள் அல்லது ரோட்டரி கட்டிங் பிளேடுகளில் முன்கூட்டிய தேய்மானத்தை ஏற்படுத்தாமல் தத்துவார்த்த உற்பத்தி வேகத்தை பராமரிக்கிறது. உயவு அட்டவணைகளை புறக்கணிப்பது வெட்டு துல்லியத்தை நேரடியாகக் குறைக்கிறது, இதன் விளைவாக சிதைந்த குச்சி முனைகள் மற்றும் நிராகரிக்கப்பட்ட தொகுதிகள் ஏற்படும்.
முடிவுரை
ஒரு காகித உருவாக்கும் முறையை வாங்குவது சிக்கலான உடல் மாறிகளை நிர்வகிப்பதற்கான ஒரு பயிற்சியாகும். தடிமனான லாலிபாப் குச்சிகளுக்கு உகந்த ஒரு இயந்திரம் பொருளாதார ரீதியாக அதிவேக, பூஜ்ஜிய-பசை பருத்தி துணியை உற்பத்தி செய்வதில் தோல்வியடையும். உங்கள் தொழில்நுட்ப விவரக்குறிப்புகளை உங்கள் தயாரிப்பின் இறுதிப் பயன்பாட்டுடன் நேரடியாகச் சீரமைக்க வேண்டும்.
முன்னோக்கிச் செல்வதற்கு முன், குழுக்கள் பின்வரும் அடுத்த நடவடிக்கை எடுக்க வேண்டும்:
உங்களுக்குத் தேவையான விட்டம் வரம்புகள் மற்றும் ஏற்றுக்கொள்ளக்கூடிய நீள சகிப்புத்தன்மை ஆகியவற்றைக் கணக்கிடுங்கள்.
உங்கள் குறிப்பிட்ட காகித எடை, தரம் மற்றும் நீண்ட கால ஆதார உத்தியை வரையறுக்கவும்.
தேவை உபகரண சப்ளையர்கள் உங்கள் குறிப்பிட்ட மூலப்பொருட்களைப் பயன்படுத்தி உடல் மாதிரித் தொகுதிகளை இயக்குகிறார்கள்.
RFQ ஐ வழங்குவதற்கு முன் கடினத்தன்மை, துல்லியமான நீளம் மற்றும் பிசின் ஒருமைப்பாடு ஆகியவற்றிற்கான இயற்பியல் முடிவுகளை மதிப்பீடு செய்யவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: வெவ்வேறு குச்சி பயன்பாடுகளுக்கு என்ன காகித எடைகள் தேவை?
ப: வழிகாட்டுதல்: 2.5 மிமீ விட்டம் கொண்ட குச்சிகளுக்கு பொதுவாக ~70 கிராம் காகிதம் தேவைப்படுகிறது, அதே சமயம் தடிமனான 4.0 மிமீ+ குச்சிகளுக்கு 80 கிராம்+ கிராஃப்ட் அல்லது பூசப்பட்ட காகிதம் விறைப்புத்தன்மையை பராமரிக்க வேண்டும்.
கே: ஒரு காகிதக் குச்சிக்கான மூலப்பொருளின் விலையை நான் எவ்வாறு கணக்கிடுவது?
A: ஃபார்முலா: தொகுதி × குறிப்பிட்ட ஈர்ப்பு குணகம் (சுருக்கமான காகிதத்திற்கு தோராயமாக 0.0011) ஒற்றை குச்சி எடையை அளிக்கிறது. பேஸ்லைன் யூனிட் எகனாமிக்ஸை நிறுவ காகிதம் மற்றும் பசை செலவுகள் மூலம் பெருக்கவும்.
கே: ஒரு இயந்திரம் லாலிபாப் குச்சிகள் மற்றும் பருத்தி துணியால் குச்சிகள் இரண்டையும் தயாரிக்க முடியுமா?
ப: ரியாலிட்டி சரிபார்ப்பு: விட்டம் சரிசெய்தல் தொழில்நுட்ப ரீதியாக சாத்தியமானது (பெரும்பாலும் கருவி மாற்றங்கள் தேவைப்படும்), லாலிபாப்களுக்கு (பெரும்பாலும் வளைவு ரோல்களைப் பயன்படுத்துகிறது) மற்றும் அதிவேக, மெல்லிய விட்டம் கொண்ட ஸ்வாப்களின் தேவைகள், குறிப்பிட்ட இயந்திரங்களை குறிப்பிட்ட வரிகளுக்கு அர்ப்பணிப்பது என்பது வணிக அளவில் மிகவும் சாத்தியமானது.


