Глобално укидање пластике за једнократну употребу приморало је произвођаче да пређу на алтернативе на папиру. Ова регулаторна промена драстично мења индустријски фокус. Више се не питамо да ли морамо да имплементирамо одрживу производњу. Уместо тога, питамо се како то можемо исплатити. Повећана производња папирних штапића уводи нове оперативне сложености у фабрику. Конкретно, менаџери се свакодневно суочавају са изазовима око структуралног интегритета. Они морају осигурати поуздану тврдоћу и управљати деликатном прецизношћу намотаја. Интеграција низводних линија такође ствара огромна уска грла за оператере. Ове варијабле могу лако осакатити дневни учинак ако се занемаре. Овај чланак даје менаџерима постројења и тимовима за набавку оквир заснован на доказима. Усклађујемо специфичне апликације за крајњу употребу са исправним конфигурацијама машина. Научићете како да правилно распоредите опрему. Ово знање обезбеђује профитабилно и усаглашено увођење у целом вашем објекту.
Кеи Такеаваис
Примена диктира архитектуру машине: системи са равним ваљцима одговарају већим пречникима, док су системи са косим ролни оптимални за густе штапове уског пречника.
Постизање конкурентног учинка (1.500–3.000 ком/мин) захтева савршено усклађене папире (крафт/превучене) и контролисане варијабле лепка.
Успешно постављање линије за производњу папирних штапића зависи од процене контроле напона узводно и пуферских капацитета низводно, а не само од теоретских максималних брзина.
Пословни случај: Усклађивање апликације са приносом и повраћајем улагања
Прелазак на папирне штапиће захтева прихватање већих основних трошкова материјала. Чврсти папир инхерентно кошта више за набавку и обраду него шупље пластичне цеви. Међутим, стриктна усклађеност са прописима и снажно позиционирање еколошки прихватљивог бренда ефикасно надокнађују ове почетне трошкове. Потрошачи сада очекују универзално одрживо паковање. Ово очекивање чини транзицију обавезном пословном стратегијом, а не опционом надоградњом објекта.
Купци морају да процене машине на основу реалних показатеља перформанси. Требало би да се усредсредите на стопе кварова, посебно на праћење појаве заглављивања и искошења штапа. Времена промене подешавања и могућности непрекидног рада на линији су много важније од изолованих тврдњи о највећој брзини објављене у брошурама. Машина која беспрекорно ради са 80% капацитета даје већи дневни проток од брже јединице која захтева сталну ручну интервенцију.
Примарно уско грло у широком усвајању није заправо формирање самог штапа. Уместо тога, синхронизовање модерног Машина за прављење папирних штапића са постојећим јединицама за паковање велике брзине ствара главну препреку за интеграцију. Произвођачи често потцењују сложеност додавања свеже залепљених папирних штапића у застарелу опрему за паковање. Правилно поравнање захтева тачно време, поуздано баферовање и интелигентне сензорске мреже. Решавање овог изазова интеграције дефинише ваш крајњи повраћај улагања.
Примене у храни и пићу: ограничења тврдоће и безбедности
Произвођачи хране и пића првенствено производе мешалице, штапиће за слаткише и специјализоване апликације за печење. Ове категорије захтевају изузетну физичку отпорност и стриктно поштовање међународних здравствених прописа.
Примене бомбона, посебно, захтевају екстремно сабијање материјала. Морате спречити да се штап раствара, савија или одмота када је изложен пљувачки и влази из околине. Пљувачка брзо разграђује лабаво смотана папирна влакна. Да би се постигао структурални интегритет, интегришући робустан машина за лизалице постаје апсолутно неопходна. Опрема мора неприметно да рукује тешким крафт папиром за храну. Овај папир обично тежи између 70 г и 80 г по квадратном метру. Такође захтева високо прецизну примену ПВА (поливинил алкохола) лепкова безбедних за храну.
Приликом процене ових система, инжењери треба да траже специфичне механичке особине. Машине опремљене са вишестепеним механизмима за пресовање високог трења су неопходне. Они осигуравају ваше Папирни штапић за храну одржава крутост упоредиву са традиционалним пластичним алтернативама.
Размотрите ове најбоље праксе за подешавања за храну:
Извор материјала: Користите само ролне папира са сертификатом ФДА или ЦЕ да бисте избегли контаминацију.
Контрола лепка: Одржавајте тачне температуре лепка како бисте спречили прекомерно утапање у папирну матрицу.
Калибрација притиска: Редовно тестирајте отпор савијања штапа да бисте проверили подешавања компресије.
Лична нега и дневна хемикалија: синхронизација великог обима
Козметички апликатори, брисеви за уши и штапићи за чишћење у домаћинству представљају срж свакодневне примене хемикалија. Ова категорија захтева максималну пропусност и беспрекорну интеграцију низводно да би остала комерцијално одржива.
Референтне брзине у овом сектору су рутински достигле 2.000 до 3.000 комада у минути. Специјализовани Машина за штапиће за памук ефикасно решава ове огромне количине. Напредни архитектонски дизајни све више фаворизују конфигурације са мало лепка или без лепка. Строго контролисане методе заптивања на бази воде елиминишу потенцијалне ризике од хемијске контаминације. Ово је критично за осетљиве производе за личну негу који додирују људску кожу.
Морате пажљиво проценити инлине компатибилност опреме. Системи високог нивоа укључују динамичке тампон зоне за управљање континуираним током рада. Ови пуфери могу да складиште до 30 минута производног капацитета. Ова витална карактеристика спречава заглављивање позадинског паковања да доведе до потпуног гашења примарне машине за формирање. Пуфер делује као механички амортизер између првог и пакера.
Уобичајене грешке које треба избегавати у масовној производњи:
Игнорисање накупљања микропрашине у близини сечива, што временом погоршава квалитет ивица.
Повезивање машине за формирање директно на јединицу за паковање без икаквог међупута за међуспремнике.
Коришћење претерано дебелог папира који успорава процес брзог очвршћавања који је потребан при максималним брзинама.
Примене медицинске класе: Прецизност и контрола контаминације
Медицински брисеви, микробиолошки апликатори и стерилни комплети за узорковање функционишу под интензивним регулаторним надзором. Медицинске апликације захтевају нулту толеранцију за одмотавање, хабање ивица или било какву површинску контаминацију.
Ова строга окружења захтевају машине компатибилне са чистим просторима. Потребне су вам компоненте од нерђајућег челика 304 или 316 и потпуно затворени погонски механизми. Ова кућишта спречавају осипање честица током непрекидног рада. Штавише, систем мора имати напредне ЦНЦ или ПЛЦ контроле. Системи двоструког позиционирања, који користе и фотоелектричне сензоре и енкодере високе резолуције, обезбеђују конзистентност димензија на нивоу микрона.
Процеси валидације захтевају документовани доказ чврстих толеранција димензија. Уједначеност пречника и дужине је критична за беспрекорну интеграцију у аутоматизоване стерилне системе за паковање. Без екстремне прецизности, врхови брисева могу лако да се помере или не поравнају унутар заштитне кесе.
Кључни кораци валидације за медицинску производњу:
Проверите све металургије машинских компоненти за усаглашеност са ИСО чистим просторима.
Извршите 24-часовни континуирани рад да бисте измерили одступање дужине (мора бити испод 0,1 мм).
Извршите испитивање затезне чврстоће на готовим штаповима како бисте били сигурни да се неће сломити.
Потврдите системе за контролу вида који су одговорни за аутоматско одбацивање деформисаних јединица.
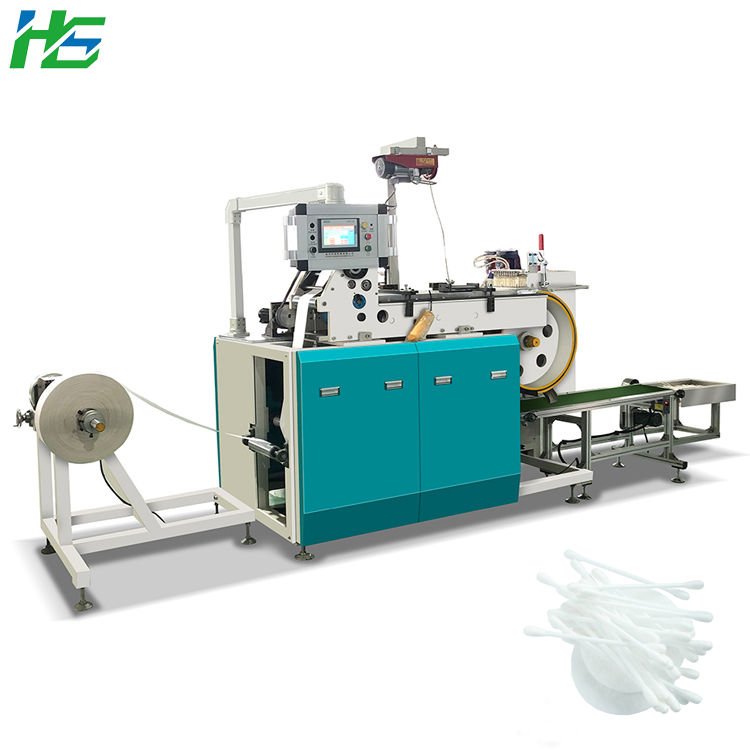
Оквир за избор опреме: Усклађивање технологије са крајњом употребом
Различити крајњи производи захтевају потпуно различите технологије ваљања. Менаџери фабрика морају разумети механичке разлике између правог и косог ролл архитектуре пре куповине опреме.
|
|
Поређење: Право котрљање наспрам технологије косог рола |
Феатуре |
Технологија праве ролне |
Технологија закошеног (косог) рола |
Најбољи опсег пречника |
2,5 мм – 6,0 мм |
1,5 мм – 3,5 мм |
Цоре Мецханисм |
Сече и обликује истовремено у линији |
Компресује папир дијагонално ради густине |
Идеалне апликације |
Мешалице за пиће, дебели занатски стубови |
Памучни брисеви, лизалице високе густине |
Кључна предност |
Мањи укупни отисак, велика брзина |
Врхунска тврдоћа и структурални интегритет |
Савремени производни погони се све више удаљавају од чистих механичких погона ка серво покретаним системима којима управља ПЛЦ. Ови модерни контролери омогућавају тренутну уштеду у меморији различитих параметара серије. Они обезбеђују аутоматску детекцију кварова, упозоравајући оператере пре него што дође до великих застоја на линији. Надоградња на серво системе значајно смањује отпад сировина током јутарњег покретања или промене производа. Механичке везе једноставно не могу да понуде динамичка подешавања напетости потребна за различите врсте папира.
Реалност имплементације: ризици, одржавање и скалабилност
Осетљивост животне средине игра велику улогу у фабричкој производњи. Перформансе лепка остају веома осетљиве на влажност биљака и флуктуације температуре околине. Хладне установе се често боре са вискозитетом лепка. Због тога, ваше машине морају имати поуздан систем за грејање и мешање лепка да би стабилизовали перформансе током целе године.
Историјска слабост формирања штапића папира је заглављивање увлачења на папирној мрежи. Потражите системе који садрже аутоматизоване контролере напетости. Они неприметно управљају различитим квалитетима ролне крафт папира, динамички прилагођавајући силу кочења како се пречник ролне смањује. Интегрисање комплетног Производна линија папирних штапића подразумева управљање овим варијаблама узводно пре него што изазову грешке низводно. Изненадни шиљци напетости ће покидати папирну мрежу, узрокујући скупе застоје.
Транспарентни добављачи налажу строге планове превентивног одржавања. На пример, оператери морају да наносе калцијумску маст на зупчанике за тешке терете сваке две недеље. Калцијумова маст је отпорнија на влагу из околине боље од литијумских алтернатива. Ова дисциплина одржава теоријске брзине производње без изазивања превременог хабања гумених каишева или ротационих сечива. Игнорисање распореда подмазивања директно деградира прецизност сечења, што доводи до излизаних крајева штапа и одбачених серија.
Закључак
Куповина система за формирање папира је вежба у управљању сложеним физичким варијаблама. Машина оптимизована за дебеле штапиће за лизалице вероватно неће успети у економичној производњи брзих памучних штапића без лепка. Морате ускладити своје техничке спецификације директно са случајем крајње употребе вашег производа.
Пре него што крену напред, тимови би требало да предузму следеће кораке:
Квантификујте своје тачне потребне опсеге пречника и прихватљиве толеранције дужине.
Дефинишите своју специфичну тежину папира, оцену и дугорочну стратегију набавке.
Добављачи опреме по захтеву покрећу физичке серије узорака користећи ваше специфичне сировине.
Процените физичке резултате за тврдоћу, прецизну дужину и интегритет лепка пре него што издате РФК.
ФАК
П: Које тежине папира су потребне за различите примене штапића?
О: Смерница: штапићима пречника 2,5 мм обично је потребно ~70 г папира, док дебљим штапићима од 4,0 мм+ је потребно 80 г+ крафт или премазаног папира да би се одржала крутост.
П: Како да израчунам цену сировине по папиру?
О: Формула: Запремина × коефицијент специфичне тежине (приближно 0,0011 за компактни папир) даје тежину једног штапа. Помножите са трошковима папира и лепка да бисте утврдили економичност основне јединице.
П: Може ли једна машина производити штапиће за лизалице и штапиће од памучног штапића?
О: Провера реалности: Иако су подешавања пречника технички могућа (често захтевају промене алата), екстремна тврдоћа потребна за лизалице (често се користе нагнуте ролне) у односу на потребе велике брзине, танког пречника за брисеве значи да је посвећење одређених машина одређеним линијама много одрживије за комерцијалне размере.


