
T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
منطقه صنعتی Wanquan، غرب جاده ملی 104، روستای Sunlou، شهر Wanquan، شهرستان Pingyang، شهر Wenzhou، استان ژجیانگ
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-05-23 منبع: سایت


انتقال از برش دستی یا نیمه خودکار به یک خط تولید بسیار یکپارچه همه چیز را تغییر می دهد. شما جریان کاری آهسته را پشت سر می گذارید و از سرعت تولید استفاده می کنید. با این حال، انتخاب مکانیسم تغذیه مناسب مواد یک چالش جدی است. شما باید بین یک فرآیند تغذیه مداوم وب و یک عملیات تغذیه ورق گسسته تصمیم بگیرید. این انتخاب چیدمان کف و موفقیت عملیاتی بلند مدت شما را دیکته می کند.
شما با فشار دائمی برای بهینه سازی تولید مواجه هستید. استراتژی های جابجایی مواد به شدت بر کارایی روزانه شما تأثیر می گذارد. انتخاب اشتباه باعث ایجاد تنگناهای دائمی می شود. این راهنما واقعیت های عملیاتی بین سیستم های برش قالبی با تغذیه رول و تغذیه ورق را تجزیه می کند. ما محدودیت های پنهان، بازده خروجی و عوامل ابزار را بررسی خواهیم کرد.
ما محدودیت های مواد خاص و واریانس های دقت را برجسته می کنیم. شما بینشهای عملی برای راهنمایی خرید تجهیزات اصلی بعدی خود دریافت میکنید. شما یاد خواهید گرفت که چگونه قابلیت های تجهیزات را مستقیماً با داده های تولید واقعی خود مطابقت دهید.
حجم، خوراک را دیکته می کند: دستگاه برش قالب رول به ورق با حذف دستی مواد و فعال کردن پردازش درون خطی، ROI برتر را برای اجراهای با حجم بالا و تک فرمت ارائه می دهد.
انعطافپذیری به نفع ورقها است: سیستمهای تغذیهشده با ورق استاندارد برای اجراهای کم تا متوسط، تعویضهای مکرر کار، و زیرلایههای سفت یا بسیار ضخیم باقی میمانند.
هزینه های پنهان اهمیت دارد: تصمیم فراتر از قیمت دستگاه است. خریداران باید طول عمر ابزار (OEM در مقابل تیغه های پس از فروش)، ضایعات راه اندازی، و نیروی کار مورد نیاز برای تغذیه مداوم را محاسبه کنند.
تغییرات دقت: در حالی که هر دو به تحملهای بالایی دست مییابند، سیستمهای رول با سرعت بالا برای جلوگیری از جابجایی جزئی نیاز به کنترل کشش وب دقیق دارند، در حالی که تختهای تخت ورقی در چینخوردگی عمیق و یکنواخت برای بستهبندی ممتاز برتری دارند.
الف دستگاه برش قالب رول به ورق مواد را از یک شبکه پیوسته بیرون می کشد. زیرلایه را از طریق ایستگاه های قالب چرخشی یا تخت به صورت یکپارچه تغذیه می کند. دستگاه به طور کامل ورق های گسسته و یا صفحات خالی تولید می کند. این معماری باز کردن، برش و انباشته شدن را در یک حرکت سیال ادغام می کند. شما نیازی به جابجایی ثانویه بین مراحل ندارید. وب تحت تنش دائمی باقی می ماند. این کنترل کشش از کمانش مواد در مرحله برش جلوگیری می کند.
این رویکرد به ورق های از پیش برش داده شده متکی است. اپراتورها این ورق ها را در یک فیدر دستی یا خودکار بارگذاری می کنند. ماشین یک واحد گسسته را در یک زمان پردازش می کند. از سیستم ثبت توقف و حرکت استفاده می کند. میله های دستگیره ورق را به داخل ایستگاه برش می کشند. سیستم بر روی مواد مهر می زند، آن را آزاد می کند و قسمت خالی تمام شده را خارج می کند. قبل از اینکه محصول نهایی ظاهر شود، باید چندین بار با مواد خام کار کنید.
ماشینهای تغذیهشده با ورق به طور ذاتی دارای زمانهای بیکاری کوتاهی بین دستگیرههای ورق هستند. این ریز مکث ها در یک شیفت هشت ساعته جمع می شوند. سیستم های تغذیه رول حرکت خالی را به طور کامل حذف می کنند. آنها یک عمل برش مداوم را حفظ می کنند. این اساساً خط پایه را برای حداکثر خروجی نظری تغییر می دهد. هنگام پیش بینی ظرفیت های روزانه باید این تفاوت های مکانیکی را در نظر بگیرید.
اشتباه رایج: بسیاری از خریداران حداکثر سرعت ماشین را برابر با توان واقعی فرض میکنند. آنها زمان بیکاری ذاتی تغذیه ورق گسسته را نادیده می گیرند. همیشه به جای چرخه های نظری در دقیقه، خروجی خالص را در هر شیفت اندازه گیری کنید.
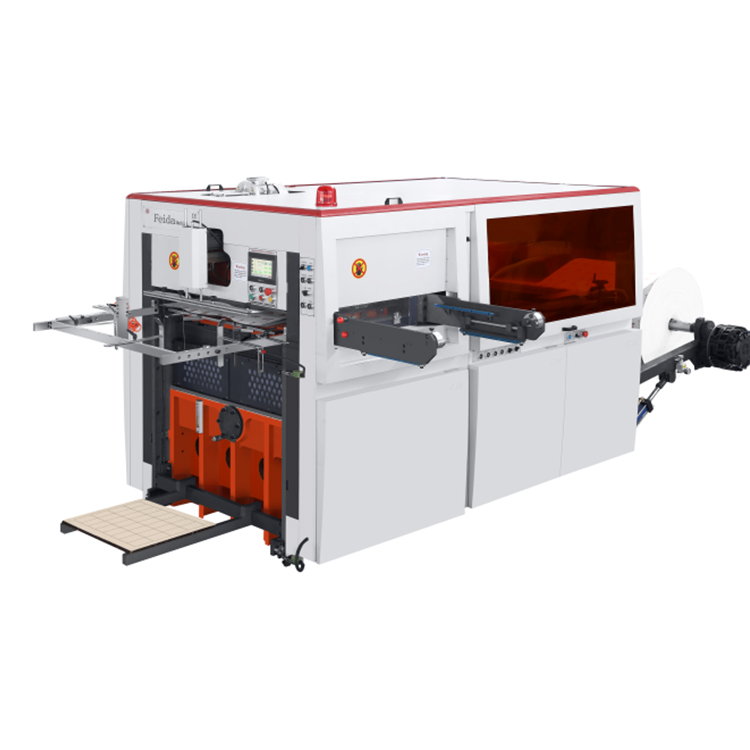
معماری های Roll-Fed از عملیات تنظیم و فراموش کردن پشتیبانی می کنند. یک اپراتور می تواند چندین ماشین را به طور همزمان مدیریت کند. آنها یک رول اصلی را بارگذاری می کنند، تنش را شماره گیری می کنند و پشته خروجی را نظارت می کنند. این به طور قابل توجهی هزینه نیروی کار در هر واحد را کاهش می دهد. کمبود نیروی کار تولیدی کنونی این امر را به یک عامل مهم تبدیل کرده است. برای حفظ سودآوری به اتوماسیون نیاز دارید. کاهش عنصر انسانی همچنین خطر صدمات در محل کار مرتبط با بلند کردن اجسام سنگین را کاهش می دهد.
ماشین های تغذیه شده با وب به طور طبیعی چندین مرحله را در خود جای می دهند. شما به راحتی می توانید چاپ فلکسو درون خطی را قبل از ایستگاه برش اضافه کنید. واحدهای لمینیت بدون نقص در مسیر وب ادغام می شوند. بوسه برش قبل از مرحله نهایی ورق به زیبایی کار می کند. حداکثر چهار عملیات جداگانه را در یک پاس پیوسته ترکیب می کنید. این یکپارچه سازی فضای کف مورد نیاز شما را کوچک می کند. همچنین نیاز به ذخیره موجودی در حال انجام کار را بین مراحل تولید حذف می کند.
استاندارد نگاه کن برش کاغذ خالی برای مقایسه واضح. سیستم تغذیه رول پیوسته به راحتی از معادل تغذیه ورق پیشی می گیرد. شما معمولا دو تا سه برابر خروجی خام بیشتری می بینید. رول های اصلی بسیار سریعتر از ورق های جداگانه تغذیه می شوند. فیزیک محض حرکت پیوسته به نفع سیلندر چرخشی است. ما این ترکیب مزیت را به طور چشمگیری در طول سفارشات طولانی مدت مشاهده می کنیم.
فیدرهای ورق خودکار نیاز به نظارت دائمی دارند. مواد تاب دار باعث گیر کردن شدید می شوند. ورق های دارای بار استاتیکی به هم می چسبند. هنگامی که این اتفاق می افتد، دستگاه چندین ورق را به طور همزمان می کشد. اپراتورها باید به طور مکرر برای رفع عیوب مداخله کنند. در طول این وقفه ها زمان تولید ارزشمندی را از دست می دهید. تغییرات رطوبت در داخل تأسیسات شما این مشکلات تغذیه را تشدید می کند.
سیستم های تغذیه رول در پردازش مواد نازک و انعطاف پذیر عالی هستند. ضخامت این بسترها معمولاً کمتر از 1/8 اینچ است. نمونه های عالی شامل مقوا، برچسب ها و فیلم های مانع هستند. نوارهای پزشکی نیز کاملاً روی هسته اصلی قرقره می شوند. شبکه پیوسته این مواد سبک وزن را بدون چروک شدن کنترل می کند. با این حال، مجبور کردن مواد سفت و سخت از طریق یک غلتک نوک چرخشی آنها را ترک می کند.
سیستم های تغذیه ورق برای تخته های راه راه ضخیم اجباری است. آنها فوم های متراکم و پلی کربنات های سنگین را بدون زحمت پردازش می کنند. شما نمی توانید این مواد سفت و سخت را روی یک هسته قرقره کنید. تلاش برای رول کردن یک تخته موجدار ضخیم، فلوت های داخلی آن را خرد می کند. شما باید این بسترهای سنگین را به صورت واحدهای مجزا و مسطح تغذیه کنید.
تخت های تخت تغذیه شده با ورق، فشار عمودی بالاتری را ایجاد می کنند. این نیروی مستقیم زوایای کاملاً تمیز را تضمین می کند. این سیستم عمق چین های یکنواخت را در کل ورق ارائه می دهد. تخت های مسطح اغلب تحمل 0.5± میلی متر دارند. بسته بندی خرده فروشی ممتاز به این دقت دقیق نیاز دارد. یک چین تمیز مانع از خراب شدن فلپ های چسب کارتن تاشو می شود.
سیستم های رول قطعا ارائه می دهند برش قالب با دقت بالا در شرایط مناسب. با این حال، حداکثر سرعت متغیرهای جدیدی را معرفی می کند. اپراتورها باید تنش وب را به دقت مدیریت کنند. رانش جزئی بستر به طور طبیعی در طول دویدن با سرعت بالا اتفاق می افتد. این رانش جانبی گاهی اوقات تلورانس ها را تا 1.0 ± میلی متر افزایش می دهد. برای مبارزه با این موضوع باید از راهنماهای وب پیشرفته استفاده کنید.
بهترین روش: همیشه بستر خاص خود را روی هر دو سیستم آزمایش کنید. مکانیسم های کنترل تنش بین تولید کنندگان تجهیزات بسیار متفاوت است. غلتکهای نوکدار پیشرفته سروو رانش رانش را در ماشینهای مدرن تحت وب به حداقل میرسانند.
قالب های روتاری مورد استفاده در راه اندازی های رولتی نیاز به سرمایه اولیه بالایی دارند. شما برای سیلندرهای فولادی جامد با ماشینکاری دقیق حق بیمه پرداخت می کنید. با این حال، آنها طول عمر استثنایی را ارائه می دهند. این قالب ها اغلب قبل از نیاز به تیز کردن، میلیون ها چرخه را اجرا می کنند. آنها نشان دهنده یک دارایی تولیدی بلند مدت هستند.
سیستم های تخت تغذیه با ورق از قالب های فولادی استفاده می کنند. تولیدکنندگان تیغه های فولادی خم شده را در تخته های چوبی یا فنلی تعبیه می کنند. این ابزارها قیمت بسیار کمی دارند. شما می توانید آنها را با سرعت باورنکردنی تولید کنید. آنها برای اجراهای کوتاه و نمونه سازی کاملاً مفید هستند. متأسفانه آنها خیلی سریعتر فرسوده می شوند. مهر زنی با فشار بالا لبه های تیغه را به سرعت تخریب می کند.
شما باید بستر خاص خود را به دقت ارزیابی کنید. برش مواد ساینده تیغه ها را به شدت تخریب می کند. ضخامت PVC و آسترهای سیلیکونی شده، تیغه های فولادی پس از فروش را در چند روز خراب می کنند. برای این کارهای سخت باید تیغه های کاربید OEM را ارتقا دهید. هزینه آنها به طور قابل توجهی بیشتر است. آنها با نگه داشتن طولانی تر لبه خود، زمان از کار افتادن دستگاه را به شدت کاهش می دهند.
ماشینهای رول به ورق اجازه میدهند قطعات تودرتو محکمتر شوند. شما ردپای محصول را در امتداد وب به هم نزدیکتر می کنید. این باعث کاهش قابل توجه ضایعات لبه در طولانی مدت می شود. با این حال، رشته کردن وب در طول راه اندازی اولیه، ضایعات تولید می کند. چندین یارد مواد را برای کشیدن آن از داخل دستگاه هدر می دهید. آزمایش یک ورق روی یک تخت مسطح، ضایعات اولیه بسیار کمتری تولید می کند.
متریک ارزیابی |
Roll-Fed پیوسته |
ورق گسسته تغذیه |
|---|---|---|
طول عمر ابزار |
میلیون ها چرخه (روتاری جامد) |
طول عمر کمتر (Steel-Rule) |
تنظیم نرخ ضایعات |
بالاتر (طبقه بندی وب مورد نیاز است) |
پایین (تست تک برگه) |
ضایعات لبه طولانی مدت |
حداقل (تودرتو بهینه) |
متوسط (نیاز به حاشیه گیر) |
اولویت تعمیر و نگهداری |
سنسورهای کشش، غلتک های نیپ |
تسمه های فیدر، میله های گیره |
تسهیلات شما به شدت بر سفارشات با حجم بالا و قابل تکرار تمرکز دارد. شما بسته بندی استاندارد مواد غذایی را تولید می کنید یا برچسب مداوم روزانه را اجرا می کنید. تامین کننده مواد اولیه شما برای خرید رول های اصلی به جای پالت های از پیش ورق، تخفیف های حجمی ارائه می دهد. شما کاهش تعداد نیروی کار خود را در هر شیفت در اولویت قرار می دهید. شما می خواهید چاپ و برش را در یک خط خودکار ادغام کنید.
مدل کسب و کار شما متکی به سفارشات با ترکیب بالا و حجم کم است. در طول روز با تغییر قالب مکرر مواجه می شوید. شما استوک های راه راه سنگین، پلاستیک های سفت و سخت، یا پرداخت های تخصصی را پردازش می کنید. این مواد سفت و سخت نمی توانند در اطراف یک هسته اصلی خم شوند. برای بسته بندی ساختاری پیچیده و عمیق به سخت ترین تلرانس ها نیاز دارید. شما نیاز به یک قابل اعتماد دارید کاتر بسته بندی برای رسیدگی به پرداخت های خرده فروشی فوق العاده.
به سادگی برگه های مشخصات تجهیزات را با هم مقایسه نکنید. شما باید شریک پشت ماشین آلات را ارزیابی کنید. ما توصیه می کنیم فروشندگان را با استفاده از این معیارها ارزیابی کنید:
پشتیبانی نمایندگی محلی: شفافیت در زمان ارسال خدمات را درخواست کنید. خرابی ماشین به سرعت سودآوری را از بین می برد.
تعمیر و نگهداری پیشگیرانه: برنامه های تعمیر و نگهداری مورد نیاز را مرور کنید. اطمینان حاصل کنید که تیم داخلی شما می تواند کارهای روزانه روانکاری و تمیز کردن سنسور را انجام دهد.
سازگاری نرم افزار: نرم افزار دستگاه را از نظر صف کار بررسی کنید. امکانات مدرن نیاز به ادغام یکپارچه بین سیستم ERP و کف برش دارد.
انتخاب بین الف دستگاه برش قالب تغذیه رول و سیستم تغذیه با ورق بحث بر سر اینکه کدام فناوری برتر است نیست. این تصمیمی است که در مورد اینکه کدام فناوری با اقتصاد تولید خاص شما مطابقت دارد. عملیاتهای با حجم بالا که قطعات نازک و انعطافپذیر را تولید میکنند، از طریق اتوماسیون سیستمهای رول به ورق، بازگشت سرمایه سریعی را شاهد خواهند بود. برعکس، کارگاهها و ارائهدهندگان بستهبندی ممتاز که زیرلایههای سفت و سخت را مدیریت میکنند، به تطبیقپذیری و هزینههای ابزار کم واحدهای ورقی متکی هستند.
12 ماه گذشته بلیط های شغلی خود را حسابرسی کنید. سفارشات خود را بر اساس ضخامت بستر و متوسط طول اجرا دسته بندی کنید. تعیین کنید که آیا فرکانس تغییر یا توان عملیاتی خام به عنوان گلوگاه عملیاتی واقعی شما عمل می کند. برای اجرای آزمایشات فیزیکی با استفاده از سخت ترین مواد خود، با سازندگان تجهیزات مشورت کنید. اجازه دهید داده های تجربی تصمیم نهایی خرید شما را هدایت کنند.
ج: بله. سیستم های تغذیه رول، به ویژه آنهایی که از ایستگاه های قالب چرخشی استفاده می کنند، به طور استثنایی قادر به برش بوسه (برش از طریق مواد صورت در حالی که لایه پشتی دست نخورده باقی می ماند) هستند. این نیاز به کنترل دقیق شکاف سندان دارد.
پاسخ: اگر انبار کاغذ سبک باشد و حجم سفارش زیاد باشد، دستگاه رول به ورق بسیار مقرون به صرفه است زیرا حق بیمه پرداختی برای ورق های از قبل برش داده شده را حذف می کند و جابجایی مواد را کاهش می دهد.
A: مواد ساینده، تخته های بازیافتی با محتوای ذرات بالا و پلاستیک های سنگین قوانین فولاد را به سرعت تخریب می کنند. اگر اینها را بر روی یک تخت با ورق تغذیه میکنید، انتظار تکرار مکرر را داشته باشید. برای سیستمهای تغذیه رول، قالبهای چرخشی با ابزار جامد بهتر از عهده این کار برمیآیند، اما زمانی که در نهایت کسلشونده نیاز به تیز کردن مجدد کارخانهای دارند.
پاسخ: مواد نرم می توانند باعث لغزش در سیستم های تغذیه اصطکاکی شوند. اطمینان حاصل کنید که دستگاهی که انتخاب میکنید (اعم از رولی یا ورقی) از غلتکهای گیره مثبت، تسمههای خلاء یا تغذیه تراکتور برای حفظ ثبت کامل استفاده میکند.


