
T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 23-05-2026 Opprinnelse: nettsted


Overgang fra manuell eller halvautomatisk skjæring til en svært integrert produksjonslinje endrer alt. Du etterlater langsomme arbeidsflyter og omfavner ren produksjonshastighet. Det er imidlertid fortsatt en alvorlig utfordring å velge riktig matemekanisme. Du må velge mellom en kontinuerlig nettmatet prosess og en diskret arkmatet operasjon. Dette valget dikterer gulvutformingen og din langsiktige operasjonelle suksess.
Du møter konstant press for å optimalisere produksjonen. Materialhåndteringsstrategier påvirker i stor grad din daglige effektivitet. Feil valg skaper permanente flaskehalser. Denne veiledningen bryter ned de operasjonelle realitetene mellom valsematede og arkmatede stansesystemer. Vi vil utforske skjulte begrensninger, produksjonseffektivitet og verktøyfaktorer.
Vi fremhever spesifikke materialgrenser og presisjonsavvik. Du får praktisk innsikt som veiledning for ditt neste store utstyrskjøp. Du vil lære hvordan du matcher utstyrsevner direkte med dine faktiske produksjonsdata.
Volum dikterer matingen: En stansemaskin fra rull til ark gir overlegen ROI for høyvolum, enkeltformatkjøringer ved å eliminere manuell materialhåndtering og muliggjøre inline-behandling.
Fleksibilitet favoriserer ark: Arkmatede systemer forblir standarden for lav til middels kjøring, hyppige jobbbytter og stive eller ultratykke underlag.
Skjulte kostnader har betydning: Beslutningen strekker seg utover maskinpris; kjøpere må beregne verktøyets levetid (OEM vs. ettermarkedsblader), oppsettavfall og arbeidskraften som kreves for kontinuerlig mating.
Presisjonsvariasjoner: Selv om begge oppnår høye toleranser, krever høyhastighetsrullesystemer nøye banespenningskontroll for å forhindre mindre avdrift, mens arkmatede flatbed utmerker seg ved dyp, jevn krølling for førsteklasses emballasje.
EN rull til ark stansemaskin trekker materiale fra en kontinuerlig bane. Den mater substratet sømløst gjennom roterende eller flatbed-dysestasjoner. Maskinen sender ut fullstendig strippet, diskrete ark eller emner. Denne arkitekturen integrerer avvikling, kutting og stabling i en enkelt flytende bevegelse. Du trenger ikke sekundær håndtering mellom trinnene. Banen forblir under konstant spenning. Denne spenningskontrollen forhindrer at materialet knekker seg under skjærefasen.
Denne tilnærmingen er avhengig av ferdigkuttede ark. Operatører legger disse arkene inn i en manuell eller automatisert mater. Maskinen behandler én diskret enhet om gangen. Den bruker et stopp-og-kjør registreringssystem. Gripestenger trekker arket inn i skjærestasjonen. Systemet stempler materialet, frigjør det og kaster ut det ferdige emnet. Du må håndtere råvaren flere ganger før det endelige produktet kommer frem.
Arkmatede maskiner har iboende korte tomgangstider mellom arkgrepene. Disse mikropausene akkumuleres over et åtte timers skift. Rullematede systemer eliminerer tom bevegelse fullstendig. De opprettholder en kontinuerlig kuttehandling. Dette endrer fundamentalt grunnlaget for teoretisk maksimal effekt. Du må ta hensyn til disse mekaniske forskjellene når du projiserer daglige kapasiteter.
Vanlig feil: Mange kjøpere antar at maksimal maskinhastighet tilsvarer faktisk gjennomstrømning. De ignorerer tomgangstiden som ligger i diskret arkmating. Mål alltid nettoeffekt per skift i stedet for teoretiske sykluser per minutt.
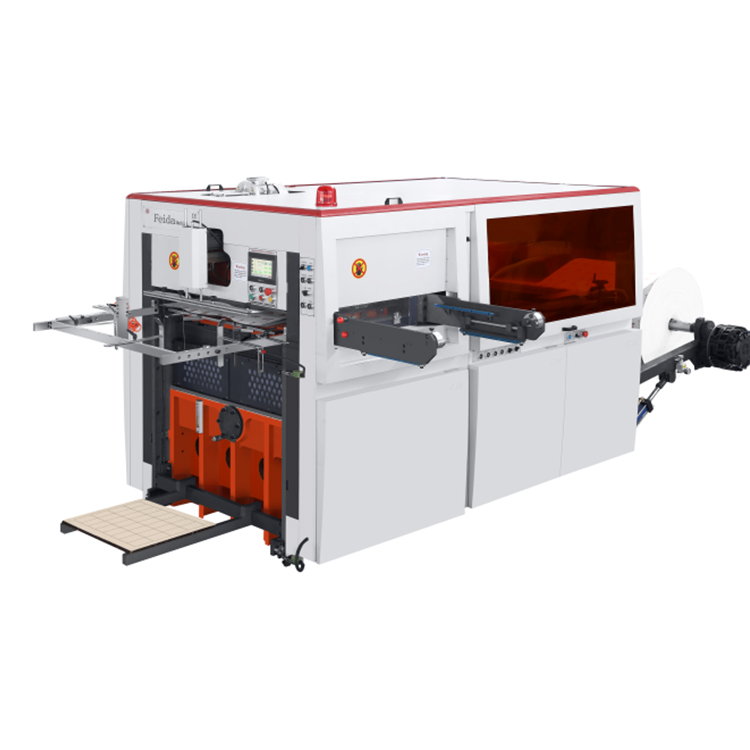
Rullematede arkitekturer støtter sett-og-glem-operasjon. En enkelt operatør kan administrere flere maskiner samtidig. De laster en masterrull, setter inn spenningen og overvåker utgangsstabelen. Dette reduserer lønnskostnaden per enhet betydelig. Nåværende mangel på arbeidskraft i industrien gjør dette til en kritisk faktor. Du trenger automatisering for å opprettholde lønnsomheten. Å redusere det menneskelige elementet reduserer også risikoen for arbeidsskader forbundet med tunge løft.
Nettmatede maskiner har naturlig plass til flere trinn. Du kan enkelt legge til inline flexo-utskrift før skjærestasjonen. Lamineringsenheter integreres feilfritt i banen. Kiss-cutting fungerer vakkert før det siste arketrinnet. Du kombinerer opptil fire separate operasjoner i ett kontinuerlig pass. Denne konsolideringen krymper den nødvendige gulvplassen. Det eliminerer også behovet for å lagre pågående inventar mellom produksjonsfasene.
Se på standard papirblank kutting for en klar sammenligning. Et kontinuerlig rullmatet system overgår lett en arkmatet tilsvarende. Du ser vanligvis to til tre ganger høyere råproduksjon. Hovedruller mates mye raskere enn individuelle ark. Den rene fysikken til kontinuerlig bevegelse favoriserer den roterende sylinderen. Vi ser denne fordelen sammensettes dramatisk under langsiktige bestillinger.
Automatiserte arkmatere krever konstant overvåking. Forvrengte materialer forårsaker alvorlig fastkjøring. Statisk ladede ark henger sammen. Maskinen trekker flere ark samtidig når dette skjer. Operatører må gripe inn ofte for å fjerne feil. Du mister verdifull produksjonstid under disse avbruddene. Fuktighetsendringer i anlegget ditt forverrer disse fôringsproblemene.
Rullematede systemer utmerker seg ved å behandle tynne, fleksible materialer. Disse underlagene er vanligvis under 1/8 tomme tykke. Utmerkede eksempler inkluderer papp, etiketter og barrierefilmer. Medisinsk tape spoler også perfekt på masterkjerner. Den kontinuerlige banen håndterer disse lette materialene uten å rynke. Men å tvinge stive materialer gjennom en roterende nip-valse vil knekke dem.
Arkmatede systemer er obligatoriske for tykke bølgepapp. De behandler tett skum og kraftige polykarbonater uten problemer. Du kan ikke spole disse stive materialene på en kjerne. Forsøk på å rulle en tykk bølgepapp knuser dens innvendige riller. Du må mate disse tunge underlagene som diskrete, flate enheter.
Arkmatede flatbed gir overlegent vertikalt stemplingstrykk. Denne direkte kraften sikrer helt rene vinkler. Systemet gir jevne brettedybder over hele arket. Planbed holder ofte strenge ±0,5 mm toleranser. Premium-forhandleremballasje krever akkurat denne presisjonen. En ren fold forhindrer foldebare kartonglimklaffer fra å svikte nedover linjen.
Rullsystemer leverer absolutt høypresisjonsstansing under riktige forhold. Imidlertid introduserer maksimalhastigheter nye variabler. Operatører må håndtere nettspenningen nøye. Mindre substratdrift skjer naturlig under høyhastighetskjøringer. Denne sidedriften strekker noen ganger toleranser til ±1,0 mm. Du må bruke avanserte nettguider for å bekjempe dette.
Beste praksis: Test alltid ditt spesifikke underlag på begge systemene. Spenningskontrollmekanismer varierer mye mellom utstyrsprodusenter. Avanserte servodrevne nip-valser minimerer drift på moderne nettmatede maskiner.
Roterende dyser som brukes i rullematede oppsett krever høy startkapital. Du betaler en premie for presisjonsmaskinerte solide stålsylindere. Imidlertid gir de eksepsjonell lang levetid. Disse dysene kjører ofte millioner av sykluser før de krever sliping. De representerer et langsiktig produksjonsmiddel.
Platematede flatbedsystemer bruker stållinjalmatriser. Produsenter legger inn bøyde stålblader i tre- eller fenolplater. Disse verktøyene koster svært lite. Du kan produsere dem utrolig raskt. De fungerer perfekt for korte løp og prototyping. Dessverre slites de mye raskere. Høytrykksstempling degraderer bladkantene raskt.
Du må vurdere ditt spesifikke underlag nøye. Kutting av slipende materialer degraderer bladene aggressivt. Tykke PVC og silikoniserte foringer ødelegger ettermarkedets stålblader på dager. Du bør oppgradere til OEM-karbidblader for disse tøffe jobbene. De koster betydelig mer på forhånd. De reduserer maskinens nedetid drastisk ved å holde kanten lenger.
Rulle-til-ark-maskiner tillater tettere hekking av deler. Du klemmer produktfotavtrykk tettere sammen langs nettet. Dette reduserer kantavfall betydelig over lange løp. Trening av nettet under første oppsett genererer imidlertid skrot. Du kaster bort flere meter med materiale på å trekke det gjennom maskinen. Testing av et enkelt ark på et planbord genererer langt mindre innledende skrap.
Evalueringsberegning |
Kontinuerlig rullemating |
Diskret arkmatet |
|---|---|---|
Verktøyets levetid |
Millioner av sykluser (Solid Rotary) |
Lavere levetid (Steel-Rule) |
Sett opp skraphastighet |
Høyere (netttråd kreves) |
Nedre (enkeltark testing) |
Langtidskantavfall |
Minimal (Optimal hekking) |
Moderat (krever gripermarger) |
Vedlikeholdsprioritet |
Strekksensorer, nippruller |
Materbelter, gripestenger |
Anlegget ditt fokuserer sterkt på repeterbare bestillinger med høyt volum. Du produserer standard matemballasje eller kontinuerlige etikettkjøringer daglig. Råvareleverandøren din tilbyr volumrabatter ved kjøp av masterruller i stedet for forhåndsarknede paller. Du prioriterer å redusere antall ansatte per skift. Du ønsker å integrere utskrift og skjæring i én enkelt automatisert linje.
Forretningsmodellen din er avhengig av bestillinger med høy miks og lavt volum. Du står overfor hyppige bytter i løpet av dagen. Du behandler tungt bølgepapp, stiv plast eller spesialiserte overflatebehandlinger. Disse stive materialene kan ikke bøye seg rundt en hovedkjerne. Du trenger de absolutt strammeste toleransene for kompleks, dypt krøllet strukturell emballasje. Du trenger en pålitelig emballasjestanser for å håndtere ultra-premium detaljhandel.
Ikke bare sammenlign utstyrsspesifikasjonsark. Du må vurdere partneren bak maskineriet. Vi anbefaler å vurdere leverandører ved å bruke disse kriteriene:
Lokal forhandlerstøtte: Krev åpenhet om tjenesteutsendelsestider. Maskinstans dreper lønnsomheten raskt.
Forebyggende vedlikehold: Gjennomgå de nødvendige vedlikeholdsplanene. Sørg for at ditt interne team kan håndtere de daglige smøre- og sensorrensingsoppgavene.
Programvarekompatibilitet: Sjekk maskinens programvare for jobbkø. Moderne fasiliteter krever sømløs integrasjon mellom ERP-systemet og skjæregulvet.
Valget mellom a rullematet stansemaskin og et arkmatet system er ikke en debatt om hvilken teknologi som er overlegen. Det er en beslutning om hvilken teknologi som stemmer overens med din spesifikke produksjonsøkonomi. Høyvolumsoperasjoner som produserer tynne, fleksible komponenter vil oppnå rask ROI gjennom automatisering av rull-til-ark-systemer. Motsatt vil jobbbutikker og premiumemballasjeleverandører som håndterer stive underlag stole på allsidigheten og de lave verktøykostnadene til arkmatede enheter.
Revider de siste 12 månedene med jobbbilletter. Kategoriser bestillingene dine etter underlagstykkelse og gjennomsnittlig kjørelengde. Bestem om overgangsfrekvens eller rå gjennomstrømning fungerer som din sanne operasjonelle flaskehals. Rådfør deg med utstyrsprodusenter for å kjøre fysiske forsøk med de vanskeligste materialene dine. La empiriske data styre din endelige anskaffelsesbeslutning.
A: Ja. Rullematede systemer, spesielt de som bruker roterende dysestasjoner, er eksepsjonelt i stand til å kutte (skjære gjennom overflatematerialet mens den bakerste foringen er intakt). Dette krever nøyaktig ambolt gap-kontroll.
Svar: Hvis papirbeholdningen er lett og bestillingsvolumet er høyt, er en rull-til-ark-maskin langt mer kostnadseffektiv fordi den eliminerer premien som betales for ferdigkuttede ark og reduserer materialhåndtering.
A: Slipende materialer, resirkulerte plater med høyt partikkelinnhold og tung plast bryter stålregler raskt ned. Hvis du skjærer disse på en arkmatet flatbed, kan du forvente hyppige omdømmelser. For rullematede systemer vil solide roterende dyser håndtere disse bedre, men krever kostbar sliping fra fabrikken når de til slutt blir sløve.
A: Glatte materialer kan forårsake sklir i grunnleggende friksjonsmatesystemer. Sørg for at maskinen du velger (enten den er rullet eller arkmatet) bruker nipvalser med positivt grep, vakuumbelter eller traktormater for å opprettholde perfekt registrering.


