
T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-05-23 Eredet: Telek


A kézi vagy félautomata vágásról a magasan integrált gyártósorra való átállás mindent megváltoztat. Maga mögött hagyja a lassú munkafolyamatokat, és felkarolja a puszta gyártási sebességet. A megfelelő anyagadagoló mechanizmus kiválasztása azonban továbbra is komoly kihívást jelent. Dönteni kell a folyamatos szalagadagolási folyamat és a diszkrét lapos adagolás között. Ez a választás határozza meg a padló elrendezését és a hosszú távú működési sikert.
Állandó nyomással kell szembenéznie a termelés optimalizálása érdekében. Az anyagkezelési stratégiák nagymértékben befolyásolják napi hatékonyságát. A rossz választás állandó szűk keresztmetszeteket okoz. Ez az útmutató lebontja a hengeres adagolású és a lapos adagolású vágórendszerek működési valóságát. Feltárjuk a rejtett korlátokat, a kimeneti hatékonyságot és a szerszámozási tényezőket.
Kiemeljük a konkrét anyagkorlátokat és a pontossági eltéréseket. Hasznos betekintést nyerhet a következő nagyobb berendezésvásárláshoz. Megtanulja, hogyan illesztheti közvetlenül a berendezések képességeit a tényleges gyártási adatokhoz.
A mennyiség határozza meg az előtolást: A tekercsről lapra vágógép kiváló ROI-t kínál nagy mennyiségű, egyformátumú futtatáshoz, mivel kiküszöböli a kézi anyagkezelést és lehetővé teszi a soros feldolgozást.
A rugalmasság előnyben részesíti a lapokat: Az ívadagoló rendszerek továbbra is a szabványok maradnak az alacsony-közepes futásoknál, a gyakori munkaváltásoknál, valamint a merev vagy ultravastag aljzatoknál.
A rejtett költségek számítanak: A döntés túlmutat a gép árán; a vásárlóknak ki kell számítaniuk a szerszámok élettartamát (OEM vs. utángyártott pengék), a beállítási hulladékot és a folyamatos adagoláshoz szükséges munkaerőt.
Precíziós variációk: Bár mindkettő nagy tűréshatárt ér el, a nagy sebességű tekercsrendszerek gondos szalagfeszesség-szabályozást igényelnek a kisebb elsodródás megelőzése érdekében, míg az ívelt síkágyak a mély, egyenletes gyűrődéssel jeleskednek a prémium csomagoláshoz.
A A tekercsből lapra vágó gép egy folytonos szalagból húzza ki az anyagot. Zökkenőmentesen táplálja a szubsztrátumot a forgó vagy síkágyas sajtolóállomásokon keresztül. A gép teljesen lecsupaszított, különálló lapokat vagy üres lapokat ad ki. Ez az architektúra egyetlen folyékony mozdulatba integrálja a letekercselést, vágást és halmozást. Nincs szükség másodlagos kezelésre a lépések között. A háló állandó feszültség alatt marad. Ez a feszítésszabályozás megakadályozza az anyag kihajlását a vágási szakaszban.
Ez a megközelítés előre kivágott lapokon alapul. A kezelők ezeket a lapokat kézi vagy automata adagolóba töltik. A gép egyszerre egy diszkrét egységet dolgoz fel. Stop-and-go regisztrációs rendszert használ. A megfogórudak behúzzák a lapot a vágóállomásba. A rendszer lebélyegzi az anyagot, elengedi, és kiadja a kész nyersdarabot. A végtermék megjelenése előtt többször kell kezelnie az alapanyagot.
Az ívadagoló gépek eleve rövid üresjárati idővel rendelkeznek a lapfogók között. Ezek a mikroszünetek nyolc órás műszak alatt gyűlnek össze. A görgős adagolású rendszerek teljesen kiküszöbölik az üres mozgást. Folyamatos vágási tevékenységet tartanak fenn. Ez alapvetően megváltoztatja az elméleti maximális teljesítmény alapvonalát. Ezeket a mechanikai különbségeket figyelembe kell venni a napi kapacitások előrevetítésekor.
Gyakori hiba: Sok vásárló azt feltételezi, hogy a gép maximális sebessége megegyezik a tényleges áteresztőképességgel. Figyelmen kívül hagyják a diszkrét lapadagolásban rejlő üresjárati időt. Mindig a műszakonkénti nettó teljesítményt mérje, ne pedig az elméleti ciklusokat percenként.
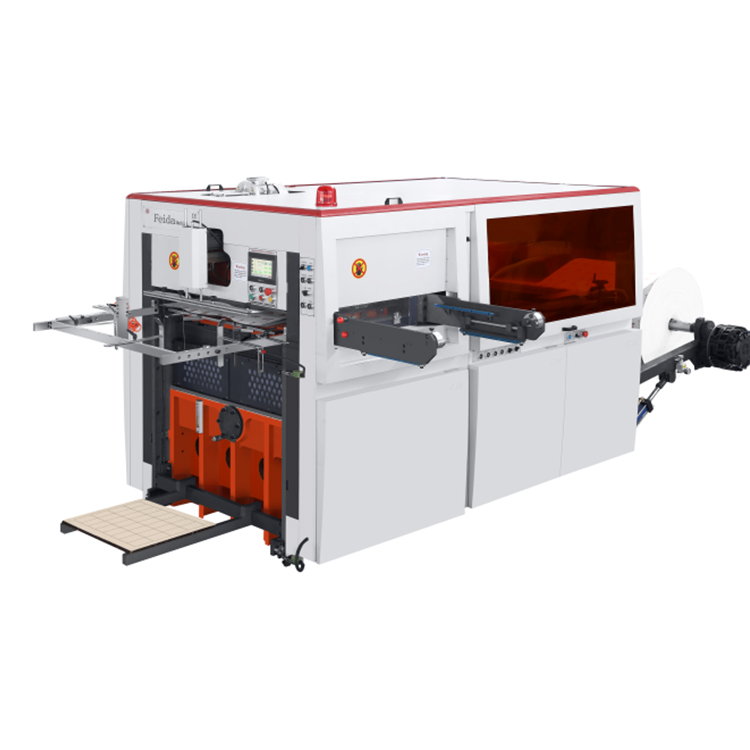
A tekercses architektúrák támogatják a beállítás és felejtés működését. Egy kezelő több gépet is kezelhet egyszerre. Betöltenek egy mestertekercset, beállítják a feszültséget, és figyelik a kimeneti köteget. Ez jelentősen csökkenti az egységenkénti munkaerőköltséget. A jelenlegi gyártási munkaerőhiány ezt kritikus tényezővé teszi. A nyereségesség fenntartásához automatizálásra van szükség. Az emberi elem csökkentése csökkenti a nehéz emeléssel járó munkahelyi sérülések kockázatát is.
A webes adagolású gépek természetesen több lépést is alkalmaznak. Könnyedén hozzáadhat inline flexo nyomtatást a vágóállomás előtt. A lamináló egységek hibátlanul beilleszkednek a webpályába. A csókvágás szépen működik az utolsó lapozási szakasz előtt. Akár négy különálló műveletet kombinálhat egyetlen folyamatos lépésben. Ez az összevonás csökkenti a szükséges alapterületet. Ezenkívül szükségtelenné válik a folyamatban lévő készletek tárolása a gyártási fázisok között.
Nézd meg a szabványt üres papírvágás az egyértelmű összehasonlítás érdekében. A folyamatos tekercselőtolási rendszer könnyen felülmúlja a lapos adagolású megfelelőt. Általában kétszer-háromszor nagyobb nyers kimenetet láthat. A mestertekercsek sokkal gyorsabban adagolnak, mint az egyes lapok. A folyamatos mozgás puszta fizikája a forgóhengernek kedvez. Látjuk, hogy ez az előny drámai módon fokozódik a hosszú távú rendeléseknél.
Az automata lapadagolók folyamatos ellenőrzést igényelnek. Az elvetemült anyagok súlyos elakadásokat okoznak. A statikusan feltöltött lapok összetapadnak. Ilyenkor a gép egyszerre több lapot is kihúz. A kezelőknek gyakran be kell avatkozniuk a hibák elhárítása érdekében. Ezen megszakítások során értékes gyártási időt veszít. A létesítményen belüli páratartalom változása súlyosbítja ezeket az etetési problémákat.
A tekercses adagolású rendszerek kiválóak a vékony, rugalmas anyagok megmunkálásában. Ezek az aljzatok általában 1/8 hüvelyknél kisebbek. Kiváló példák a kartonpapírok, címkék és zárófóliák. Az orvosi szalagok a master magokra is tökéletesen feltekerednek. A folyamatos háló gyűrődés nélkül kezeli ezeket a könnyű anyagokat. Ha azonban a merev anyagokat egy forgó hengeren keresztül kényszerítjük, akkor azok megrepednek.
A vastag hullámkarton lapok esetében kötelező az ívadagoló rendszer. Könnyedén feldolgozzák a sűrű habokat és a nagy teherbírású polikarbonátokat. Ezeket a merev anyagokat nem lehet egy magra csévélni. Ha egy vastag hullámkartont megkísérelnek hengerelni, az összetöri a belső hornyokat. Ezeket a nehéz aljzatokat különálló, lapos egységként kell adagolni.
Az ívelt síkágyak kiváló függőleges préselési nyomást biztosítanak. Ez a közvetlen erő tökéletesen tiszta szögeket biztosít. A rendszer egyenletes gyűrődési mélységet biztosít a teljes lapon. A síkágyak gyakran szigorú ±0,5 mm tűréssel rendelkeznek. A prémium kiskereskedelmi csomagolás pontosan ezt a pontosságot követeli meg. A tiszta gyűrődés megakadályozza, hogy az összehajtható ragasztós szárnyak tönkremenjenek a vonalon.
A tekercsrendszerek biztosan teljesítenek nagy pontosságú stancolt vágás megfelelő körülmények között. A maximális sebesség azonban új változókat vezet be. Az üzemeltetőknek gondosan kell kezelniük a háló feszültségét. Kisebb szubsztrátum-sodródás természetesen történik nagy sebességű futás közben. Ez az oldalirányú eltolódás néha ±1,0 mm-re növeli a tűréseket. Ennek leküzdéséhez fejlett internetes útmutatókat kell használnia.
Legjobb gyakorlat: Mindig tesztelje az adott hordozót mindkét rendszeren. A feszültségszabályozási mechanizmusok vadul eltérnek az egyes berendezések gyártóitól. A fejlett szervohajtású nip-görgők minimalizálják a sodródást a modern, szalagos adagolású gépeken.
A tekercses adagolású berendezésekben használt forgószerszámok magas induló tőkét igényelnek. Ön felárat fizet a precíziós megmunkálású tömör acélhengerekért. Azonban kivételes hosszú élettartamot biztosítanak. Ezek a szerszámok gyakran több millió ciklust futnak le, mielőtt élezést igényelnének. Hosszú távú gyártási eszközt jelentenek.
A lapos adagolású síkágyas rendszerek acélszalagos szerszámokat használnak. A gyártók hajlított acélpengéket fába vagy fenollemezekbe ágyaznak. Ezek az eszközök nagyon kevésbe kerülnek. Hihetetlenül gyorsan elkészítheti őket. Tökéletesen szolgálnak rövid futáshoz és prototípuskészítéshez. Sajnos sokkal gyorsabban elhasználódnak. A nagynyomású sajtolás gyorsan lerontja a pengeéleket.
Gondosan értékelnie kell az adott aljzatot. A koptató anyagok vágása agresszíven lerontja a késeket. A vastag PVC és a szilikonozott bélések napok alatt tönkreteszik az utángyártott acél pengéket. Ezekhez a nehéz munkákhoz váltson OEM keményfém pengékre. Előre lényegesen többe kerülnek. Drasztikusan csökkentik a gép állásidejét azáltal, hogy tovább tartják az élüket.
A roll-to-sheing gépek lehetővé teszik az alkatrészek szorosabb egymásba ágyazását. A termék lábnyomait közelebb nyomja egymáshoz az interneten. Ez hosszú távon jelentősen csökkenti a peremveszteséget. A kezdeti beállítás során a web szálak fűzése azonban törmeléket generál. Több yard anyagot pazarol el azzal, hogy áthúzza a gépen. Egyetlen lap síkágyon történő tesztelése sokkal kevesebb kezdeti hulladékot eredményez.
Értékelési metrika |
Folyamatos Roll-Fed |
Discrete Sheet-Fed |
|---|---|---|
Szerszám élettartam |
Millió ciklus (Solid Rotary) |
Alacsonyabb élettartam (acélszabály) |
Selejtezési arány beállítása |
Magasabb (webes szálfűzés szükséges) |
Alsó (egylapos tesztelés) |
Hosszú távú peremhulladék |
Minimális (Optimális beágyazás) |
Közepes (megfogó margót igényel) |
Karbantartási prioritás |
Feszültségérzékelők, nyomógörgők |
Adagoló hevederek, megfogó rudak |
Az Ön létesítménye nagymértékben a nagy mennyiségű, megismételhető megrendelésekre összpontosít. Ön szabványos élelmiszer-csomagolást vagy folyamatos címkézést gyárt naponta. Nyersanyag-beszállítója mennyiségi engedményt kínál az előlapolt raklapok helyett a mesterhengerek vásárlására. Előnyben részesíti a munkaerő létszám csökkentését műszakonként. A nyomtatást és a vágást egyetlen automatizált sorba szeretné integrálni.
Az Ön üzleti modellje a nagy mennyiségű, kis volumenű megrendeléseken alapul. A nap folyamán gyakori kockaváltásokkal kell szembenéznie. Nehéz hullámpapírt, merev műanyagokat vagy speciális bevonatokat dolgoz fel. Ezek a merev anyagok nem hajlanak meg a fő mag körül. A legszigorúbb tűréshatárokra van szüksége az összetett, mélyen gyűrött szerkezeti csomagolásokhoz. Megbízható kell Csomagoló szerszámvágó ultraprémium kiskereskedelmi felületkezeléshez.
Ne egyszerűen hasonlítsa össze a berendezés specifikációs lapjait. Értékelnie kell a gépezet mögött álló partnert. Javasoljuk a szállítók értékelését az alábbi kritériumok alapján:
Helyi kereskedői támogatás: Követeljen átláthatóságot a szolgáltatás kiszállítási idejével kapcsolatban. A gép leállása gyorsan megöli a jövedelmezőséget.
Megelőző karbantartás: Tekintse át a szükséges karbantartási ütemterveket. Győződjön meg arról, hogy belső csapata el tudja látni a napi kenési és érzékelőtisztítási feladatokat.
Szoftver-kompatibilitás: Ellenőrizze a gép szoftverét, hogy nem állnak-e sorba a feladatok. A modern létesítmények zökkenőmentes integrációt igényelnek az ERP rendszer és a vágópadló között.
A választás a A tekercses stancolt vágógép és a lapos adagolású rendszer nem vita arról, hogy melyik technológia a jobb. Ez egy döntés arról, hogy melyik technológia illeszkedik az Ön konkrét termelési gazdaságosságához. A vékony, rugalmas alkatrészeket gyártó nagy volumenű műveletek gyors megtérülést érnek el a roll-to-sheet rendszerek automatizálása révén. Ezzel szemben a merev hordozóanyagokat kezelő szaküzletek és prémium csomagolóanyag-szolgáltatók a lapos adagolású egységek sokoldalúságára és alacsony szerszámköltségére támaszkodnak.
Vizsgálja át az utolsó 12 havi állásjegyeit. Kategorizálja rendeléseit az aljzat vastagsága és az átlagos futási hossz szerint. Határozza meg, hogy az átváltási frekvencia vagy a nyers átviteli teljesítmény jelenti-e a valódi működési szűk keresztmetszetet. Konzultáljon a berendezésgyártókkal, hogy fizikai kísérleteket végezzenek a legnehezebb anyagok felhasználásával. Hagyja, hogy az empirikus adatok irányítsák végső beszerzési döntését.
V: Igen. A tekercses adagolású rendszerek, különösen a forgószerszám-állomásokat alkalmazó rendszerek kivételesen alkalmasak a csókvágásra (átvágják az arcanyagot, miközben a hátlap sértetlen marad). Ez precíz üllőrés-szabályozást igényel.
V: Ha a papírkészlet könnyű és a rendelési mennyiség nagy, a tekercsről lapra készítő gép sokkal költséghatékonyabb, mivel kiküszöböli az előre vágott lapokért fizetett prémiumot és csökkenti az anyagmozgatást.
V: A koptató anyagok, a magas részecsketartalmú újrahasznosított táblák és a nehéz műanyagok gyorsan lerontják az acélszabályokat. Ha ezeket lapos síkágyon vágja, gyakori újraszabályozásra számítson. A hengeres adagolású rendszerekben a tömör szerszámmal ellátott forgószerszámok jobban kezelik ezeket, de költséges gyári újraélezést igényelnek, amikor végül eltompulnak.
V: A csúszós anyagok megcsúszhatnak az alapvető súrlódó táprendszerekben. Győződjön meg arról, hogy a kiválasztott gép (akár tekercses, akár lapos adagolású) pozitív markolatú hengereket, vákuumszalagokat vagy traktoradagolót használ a tökéletes rögzítés megőrzése érdekében.


