
T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-05-06 Eredet: Telek


A fenntarthatóság globális törekvése átalakította az élelmiszer-szolgáltatóipart. A márkák agresszíven eltérnek a műanyag tartályoktól a környezetbarát alternatívák felé. Ez a gyors átállás napjainkban jelentős kihívás elé állítja a csomagolóanyagok gyártóit. A termelési mennyiséget agresszíven kell növelnie. Ugyanakkor nem veszélyeztetheti a tömítés integritását vagy a higiéniai megfelelőséget. A túlzott nyersanyag-pazarlás a haszonkulcsot is veszélyezteti, ha a nem szabványos berendezések meghibásodnak.
Ez az útmutató egyértelműen meghatározza a mechanikai architektúrát papír élelmiszer doboz készítő gép . Az alapvető hajtástechnológiákat egymás mellett fogjuk összehasonlítani. Megismerheti a különféle tömítési módszereket és az aljzat kompatibilitását. A végére bizonyítékokon alapuló keretet kapsz. Használhatja az adott B2B gyártósorokhoz szükséges pontos felszerelések értékelésére, szűkített listájára és beszerzésére.
Kapacitás kontra komplexitás: A gép kiválasztása a meghajtórendszereken múlik – a mechanikus bütykök költséghatékony szabványos kimenetet biztosítanak, míg a független szervohajtású rendszerek nagy sebességű, összetett többrekeszes beállításokat tesznek lehetővé.
Anyag- és tömítési valóság: A tömítési technológiát (forrósajtolás, vízbázisú ragasztó, olvadék) pontosan az aljzathoz kell illeszteni (Kraft, PLA/PE bevonat, cukornádpép) a szerkezeti tönkremenetel megelőzése érdekében.
Mechanikai integritás a specifikációkhoz képest: A nagy névleges fordulatszám kevésbé számít, mint a folyamatos hozam; Az olyan funkciók, mint a robotkaros átvitel és az integrált formaalap, csökkentik az olcsóbb szabadesés-mechanizmusoknál megszokott selejtezési arányt.
Ezt a berendezést automatizáltként határozzuk meg élelmiszer-csomagoló gép . Az előre nyomtatott és kivágott papírdarabokat háromdimenziós, szivárgásmentes tárolóedényekké alakítja. Ezt az átalakulást egy erősen szinkronizált, többlépcsős folyamaton keresztül éri el. Ennek a munkafolyamatnak a megértése segít azonosítani a lehetséges szűk keresztmetszetek gyárában.
A szekvenciális gyártási folyamat a pontos időzítésen alapul. Lépésről lépésre leírjuk a gép működését:
Üres adagolás: A folyamat a garatnál kezdődik. Pneumatikus tapadókorongok vagy mechanikus adagolók külön lapos papírdarabokat szívnak be a gépbe. A megbízható adagolás megakadályozza a kétlap elakadását.
Ragasztó/Fűtőállomás: A gép előkészíti a nyersdarabot a lezárásra. A célzott ragasztókat közvetlenül a szárnyakra viszi fel. Alternatív megoldásként előmelegíti a PE/PLA bevonatokat, hogy aktiválja természetes kötési tulajdonságaikat.
Formázási egység: Egy speciális férfi-nő formarendszer fizikailag kényszeríti a nyersdarabot egy meghatározott geometriai formára. Pontos szögben hajtja össze az oldalsó szárnyakat. Ezek a szögek általában 5°-tól 40°-ig terjednek, lehetővé téve a végső dobozok könnyű egymásra helyezését.
Kidobás és begyűjtés: Egy mechanikus tológép kényszeríti át a kész tartályokat a formán. A rendszer összegyűjti őket, szépen egymásra rakja, és automatikusan megszámolja a végső csomagoláshoz.
Bármely szakaszban előforduló hibák sorra zuhannak. Az etetés közbeni enyhe eltolódás gyakran azt eredményezi, hogy az alakító egységnél összenyomódik a doboz.
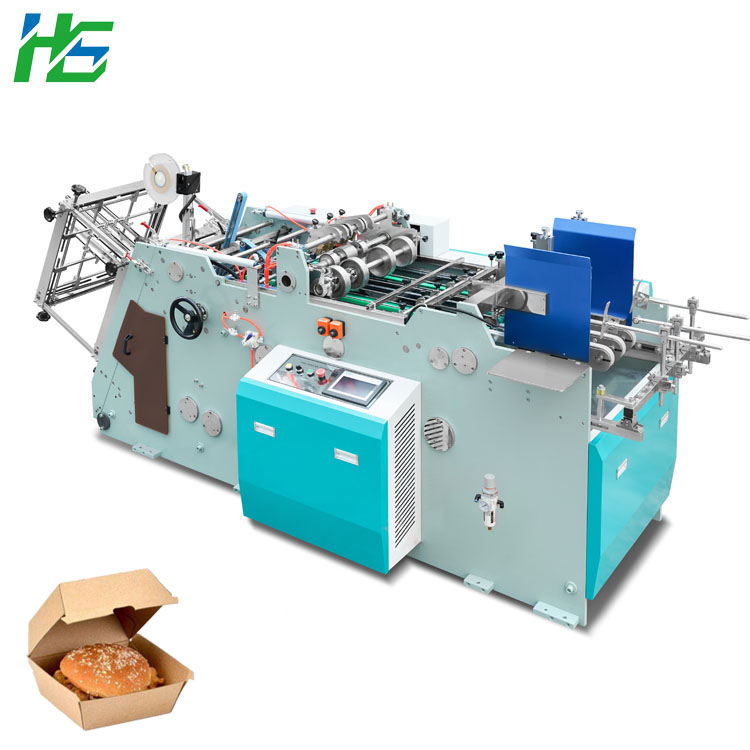
A gép kiválasztása nagymértékben függ az alapul szolgáló meghajtó architektúrától. Választania kell a hagyományos mechanikus kapcsolatok és a modern szervomotorok között.
A mechanikus gépek hagyományos bütykös-karos összeköttetéseket használnak a mozgás szinkronizálására. Lassabb ütemben működnek, jellemzően percenként 30-45 darabot gyártanak. Ezek azonban határozott előnyöket kínálnak. Jelentősen kevesebb elektromos energiát fogyasztanak. Működésükhöz nincs szükség sűrített levegőre. Sokkal alacsonyabb kezdeti tőkeráfordítást is jelentenek a vásárlók számára.
Ezek a gépek a legjobbak kezdőknek. Kiválóan teljesítenek az egysávos gyártási környezetekben, amelyek a szabványos, egységes formákra összpontosítanak. Ha ritkán van szüksége gyors formacserére, a mechanikus bütyökkel hajtott beállítás megbízható, költséghatékony kimenetet biztosít.
A szervo-hajtású platformok a nagy volumenű gyártás modern szabványát képviselik. Ez a technológia független működtető vezérlést használ az adagoláshoz, vágáshoz és formázáshoz. A merev mechanikus bütyköket programozható logikai vezérlőkkel (PLC) helyettesíti. Egy egysávos szervógép percenként 50-400 darabot képes leadni. A kétsávos konfigurációk akár 800 darab/perc teljesítményt is képesek elérni.
Az üzleti eredmény jelentős. A független szervók csökkentik a mechanikai súrlódást és csökkentik az általános állásidőt. A rendszer gyors, szoftveres formacserét tesz lehetővé. Könnyedén válthat a konfigurációk között egyedi vagy összetett dobozgeometriák gyártásához.
A különbségeket az alábbi összehasonlító táblázatban foglalhatjuk össze:
Funkció |
Mechanikus bütyökkel hajtott |
Szervovezérelt platform |
|---|---|---|
Gyártási sebesség |
30 – 45 db/perc |
50 – 800 db/perc |
Vezérlési mechanizmus |
Merev fizikai bütykök és karok |
Független aktuátorok és PLC-k |
Formaváltási idő |
6-8 óra (teljes műszak) |
1-2 óra |
Ideális alkalmazás |
Egységes, szabványos dobozformák |
Összetett geometriák, több rekeszes |
A tömítési technológiának tökéletesen illeszkednie kell a választott papírhordozóhoz. Az eltérés szerkezeti hibákat és szivárgásokat okoz.
A forró tömítés helyi hő hatására megolvasztja a védőbevonatokat. A csúcskategóriás gépek gyakran svájci stílusú fűtőelemekkel rendelkeznek a pontos hőmérsékletszabályozás érdekében. A hő megolvasztja a PE- vagy PLA-bevonatokat, így a papírszálak azonnal összeolvadnak. Ez a mechanizmus szabványos víz- és zsírálló kivehető dobozokat hoz létre. A megfelelő működéshez bevont papírra van szükség.
A vízbázisú ragasztórendszerek hideg felhordási módszert alkalmaznak. Rendkívül környezetbarátak. Az erős kötés érdekében azonban szigorú szárítási paramétereket igényelnek. Ezt az alkalmazást ideálisnak találjuk kivételesen vastag, 200 g/m2-től 600 g/m2-ig terjedő kartonpapírokhoz. A magas ökológiai megfelelésre összpontosító szervóhajtású vonalak gyakran vízbázisú hidegragasztóra támaszkodnak.
A melegen olvadó ragasztó gyors ragasztást és gyors száradást biztosít. Erre a mechanizmusra speciális papírokhoz van szüksége. A bevonat nélküli vagy erősen texturált nátronpapírok ellenállnak a hagyományos hőpréselésnek. A hőpréselés gyakran nem tartja meg az éles sarokredőket ezeken az anyagokon. A forró olvadék merev, biztonságos sarkokat biztosít a papír textúrájától függetlenül.
A különböző élelmiszertermékek teljesen eltérő szerkezeti csomagolást igényelnek. Nem lehet masszív levesvödröt előállítani egy kis kivehető kartondobozhoz tervezett gépen.
Egy dedikált A hamburgerdobozos gép teljes mértékben a nagy sebességű, egyenletes teljesítményre összpontosít. Általában 4x4 hüvelykes dobozokat gyárt. Ezek a konténerek egyszerű, egymásba nyíló összecsukható szerkezetekkel rendelkeznek. A gép a gyors ciklust és a folyamatos megbízhatóságot helyezi előtérbe az összetett formarugalmassággal szemben.
Az ételkészítési szolgáltatások sokoldalú méretezést igényelnek. Egy szabvány papír ebéddoboz gép könnyedén kezeli a különböző méreteket. Támogatja az 5x5 és 8x8 hüvelykes méreteket. Speciális többrekeszes formák is elférnek benne. Ezek a rekeszek kritikusak. Megakadályozzák az ízek és folyadékok keresztszennyeződését szállítás közben.
A hamisítási bizonyítékok fontosak a prémium szállítási márkák számára. A kagylódobozos gép biztonságos, csuklós konténereket épít. Ez a berendezés pontos stancolást igényel. Kifogástalan összecsukható mechanizmusok is kellenek hozzá. Ha a hajtás egy milliméterrel elcsúszik, a manipulációt mutató zárszerkezet meghibásodik.
A nagy tartályok egyedi fizikai igénybevételt jelentenek. A tésztás dobozokhoz (12-32 oz) vagy a masszív élelmiszervödrökhöz (85-170 oz) tervezett gépek robusztus tervezést igényelnek. Nehezebb sebességváltókat használnak. Speciális alsó lyukasztó és alsó curling állomásokkal is rendelkeznek. Ezek az állomások fenntartják a szerkezeti integritást. A tartálynak jelentős súlyt és hőt kell bírnia anélkül, hogy összeesne.
A gépek minőségének értékeléséhez át kell tekinteni a legfelsőbb sebességi mutatókat. Meg kell vizsgálni a folyamatos üzemidőt meghatározó belső alkatrészeket.
Átviteli mechanizmusok: Mindig értékelje, hogy a gép hogyan mozgatja a papírt belülről. A prémium gépek robotkaros transzfereket használnak. Ezek a karok elkapják, megfordítják és megemelik az üreseket. Az olcsó gépek szabadeső gravitációs cseppeket használnak. A gravitációs cseppek drasztikusan növelik a lekvárok arányát és az anyagpazarlást.
Szerkezeti stabilitás: Keressen integrált formaalapot. Részesítse előnyben a doboz típusú kereteket. Kerülje az összecsavarozott kereteket. A doboz típusú kialakítások ellenállnak a 24 órás folyamatos gyártás során keletkező mikrorezgéseknek. A csavarozott keretek lassan szétrezegnek, ami eltolódást és rossz tömítést okoz.
A hajtás tartóssága: előnyben részesítse a fogaskerekes erőátviteli rendszereket a hagyományos lánchajtásokkal szemben. A láncok idővel megnyúlnak. A fogaskerekek nagy teherbírású, hosszú távú működési pontosságot biztosítanak. Tökéletes időzítést biztosítanak az etető- és formálóállomások között.
Kenőrendszerek: Az automatizált, mennyiségi olajozási rendszerek szigorú követelmény. Kiküszöbölik az emberi hibákat. Pontos olajmennyiséget szállítanak adott csapágyakhoz. Ez csökkenti a karbantartási költségeket, és megakadályozza a kezelő katasztrofális elhanyagolását.
Az ipari gépek nemzetközi beszerzése összetett logisztikát foglal magában. Egy erős B2B szerződés megvédi befektetését a szállítás és a telepítés során.
Szállítás előtti és csomagolási valóság: A tengeri szállítás rendkívüli nedvességnek teszi ki a berendezéseket. Győződjön meg arról, hogy szerződései nagy teljesítményű rozsdagátló olajkezelést írnak elő. Igényeljen szárítóanyag-zárványokat. Tengeri minőségű fa burkolat. Ezek a lépések megakadályozzák a katasztrofális nedvességkárosodást a transzkontinentális szállítás során.
Telepítési és képzési logisztika: Mindig előtte tisztázza a szállítói támogatási struktúrákat. Hacsak nem helyi hivatalos ügynököt vesz igénybe, az általános iparági gyakorlat előírja a vevő felelősségét. A vevő általában az oda-vissza repülőjegyeket és a szállást fedezi. Ezenkívül napidíjat kell fizetnie (körülbelül 100 USD/nap) a kiküldött telepítőmérnökökért.
Fizetési és jótállási feltételek: A szabványos fizetési struktúrák 30%-os előleget tartalmaznak. A fennmaradó 70%-ot kiszállítás előtt fizeted. Az akkreditívek (L/C) szabványosak a 30 000 USD feletti megrendeléseknél. Végül kérjen legalább 12 hónapos garanciát az összes alapvető mechanikai alkatrészre.
A papírból készült élelmiszertároló gépbe való befektetés stratégiai döntés. Ez kevésbé a legmagasabb megadott sebesség megtalálásáról szól. Ehelyett arról van szó, hogy a meghajtó architektúráját és a tömítési módszereket hozzáigazítsák az adott hordozó- és térfogatigényekhez. A szervohajtású gépek hihetetlen rugalmasságot kínálnak az összetett formákhoz. A mechanikus bütykök továbbra is rendkívül hatékonyak a szabványos, egyenletes futásokhoz.
Mielőtt kapcsolatba lépne a gyártóval, tegyen egyértelmű lépéseket. Számolja ki jelenlegi gyári elutasítási arányát. Szabványosítsa a cél üres méreteit és papírsúlyát. Ezután kérjen egy alapos gyári átvételi tesztet (FAT) és egy ROI-vetítést a tartály pontos geometriája alapján.
V: A legtöbb kereskedelmi gép 200 g/m2 és 400 g/m2 közötti tömegű lemezeket dolgoz fel. Ez a termékcsalád a szabványos gyorséttermi csomagolásokat fedi le. A speciális, nagy teherbírású szervogépek akár 600 g/m2-es súlyhatárt is meghaladhatnak a nagy élelmiszer-vödrök és a megerősített edények esetében.
V: A hagyományos mechanikus gépeken a formacsere 6-8 órás teljes műszakot vesz igénybe. A modern független működtető szervogépeken a technikusok gyorsan végrehajtják a szerszámcseréket. Mindössze 1-2 óra alatt felcserélheti a beállításokat.
V: Nem. A négyzet alakú összecsukható dobozok és a kerek hengeres tartályok alapvetően eltérő mechanikai alakítási eljárásokat igényelnek. A dobozok hajtogatásra és ragasztásra támaszkodnak. A tálak alsó lyukasztást és élhajlítást igényelnek. Minden alaktípushoz külön külön gépre van szükség.


