T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 30-07-2026 Opprinnelse: nettsted


Å investere i en emballasjelinje er fortsatt en kapitalutgift med høy innsats for enhver bedrift. Velg feil maskinvare, og du risikerer daglige produksjonsflaskehalser. Du kan også kaste bort verdifull gulvplass på fabrikken på ineffektive oppsett. Mange kjøpere går i en veldig vanlig felle under innkjøp. De fokuserer utelukkende på den maksimale nominelle hastigheten skrevet ut i blanke brosjyrer. Dessverre ignorerer dette realistiske driftsavkastninger. Den overser kjedelige overgangstider og strenge materielle grenser. Vi ser at produksjonsvirksomheten konstant sliter på grunn av denne kontrollen. Utstyret deres ser fantastisk ut på papiret, men feiler under virkelige endringer. Denne veiledningen skjærer gjennom den høye markedsføringsstøyen. Vi bryter ned de nøyaktige tekniske beregningene du trenger for å evaluere. Du vil lære hvordan du tilpasser maskinkapasiteten til faktiske produksjonskrav. Vi dekker også kritiske samsvarsstandarder og langsiktig avkastning på investeringen. Ved å mestre disse parameterne sikrer du suksess. Ditt neste produksjonsmiddel vil drive lønnsomhet i stedet for å forårsake endeløs vedlikeholdshodepine.
Maksimal mekanisk hastighet forteller deg ganske enkelt hvor raskt belter og gir kan bevege seg fysisk. Det gjenspeiler sjelden det faktiske antallet bokser som treffer fraktpallen din. Vi kaller det virkelige, handlingsbare nummeret ditt driftsresultat. Yield står for uunngåelige papirstopp og limpåfyll. Det tar også hensyn til operatørens lastetider og rutinemessige rengjøringspauser. Spør alltid produsentene om avkastningsdata basert på din spesifikke boksdesign. En maskin som er vurdert til 300 bokser i minuttet kan kanskje bare gi 220 i virkeligheten. Hvis for eksempel operatørene dine trenger fem minutter på å legge inn en ny papirrull hver time, synker den faktiske gjennomstrømningen betydelig. Du må planlegge produksjonsplanene dine rundt dette nettotallet.
Du bør nøye vurdere når du skal oppgradere linjeoppsettet. Investering i en to-stasjons produksjonsmaskin for papirboks gir perfekt mening for store, standardiserte kjøringer. Det dobler effektivt produksjonen din innenfor en lignende driftstidsramme. Implementeringsvirkeligheten krever imidlertid ekstrem forsiktighet fra anleggsledere. Dobbelstasjonsoppsett krever svært robuste inline materialhåndteringssystemer. Uten rask oppstrøms mating og rask nedstrøms stabling flytter du ganske enkelt flaskehalsen et annet sted. Vi ser ofte anlegg installere tostasjonsenheter bare for å se dem sitte stille. Operatørene deres kan rett og slett ikke laste blanke ark raskt nok til å følge med.
Du må nøye vurdere utholdenheten til utstyret ditt. Er maskinvaren offisielt vurdert for kontinuerlig 24/7 industriell produksjon? Eller makserer det trygt ved 8-timers enkeltskiftsoperasjoner? Kontroller motorens driftssykluser og lagrenes levetid nøye. Skaleringsbedrifter trenger absolutt vurderinger for kontinuerlig drift for å håndtere rask vekst. Kraftige maskiner bruker forsterkede stålrammer og overdimensjonerte lagre. Disse absorberer de intense vibrasjonene som genereres under operasjoner døgnet rundt. Lettere maskiner kan bruke aluminiumskomponenter. Disse deformeres under konstant termisk stress. Underdimensjonerte motorer overopphetes raskt under høysesongens krav. Når motorer overopphetes, utløser sikkerhetssensorer automatiske avstengninger. Disse stansene koster deg verdifulle timer i de travleste årstidene.
GSM står for gram per kvadratmeter. Sammen med kalipervurderinger, dikterer disse nøyaktig hvilken papp du kan kjøre trygt. Disse er strengt tatt ikke-omsettelige maskinspesifikasjoner for papirboksfremstilling . Hvis du tvinger 400 GSM-kort gjennom en enhet som er klassifisert for 250 GSM, vil beltene knipse. Drivlager vil slites ut for tidlig. Motsatt fører til umiddelbar krølling av spinkelt 150 GSM-papir gjennom kraftige ruller. Mange kjøpere gjør feilen ved å kjøpe utstyr utelukkende basert på dagens behov. Hvis du planlegger å utvide til førsteklasses emballasje neste år, trenger du en maskin som støtter plater med høyere kaliber i dag. Sørg for at matermekanismene justeres jevnt for å romme både tynt kraftpapir og tette resirkulerte plater.
Du kan ikke behandle alle emballasjestiler likt. Ulike markeder krever vidt forskjellige mekaniske tilnærminger. Stive esker krever presis hjørneliming og feilfri pakkemekanikk. Toleranser her må forbli utrolig stramme for å unngå synlige sømmer. Luksusmerker avviser emballasje som viser selv mindre limflekker. Korrugerte fraktbokser krever i stedet svært aggressive matebelter. Fløytekompatibilitet er avgjørende for jevn operasjon. Kraftige knusevalser håndterer tykkere E-flute- eller B-flute-plater. Foldeseksjonene må bruke massivt trykk for å krølle tykke korrugerte lag riktig.
Tenk på det blomstrende markedet for takeaway-matemballasje. Her trenger maskinvaren høye sanitærvaskeverdier for daglig rengjøring. En standard papirboksfremstillingsmaskin kan slite med å behandle spesialiserte matvarer. Enheten må håndtere giftfrie lim feilfritt. Den må også behandle komplekse fuktighetsbarrierebelegg uten å blokkere matesporene.
Kontroller alltid den nøyaktige dimensjonale konvolutten. Mål lengde, bredde og høydebegrensninger nøye. Du må sørge for at maskinvaren håndterer de største og minste prosjekterte SKUene. Press grensene for langt, og registreringsnøyaktigheten synker betydelig. Små bokser skråner ofte sidelengs hvis belteavstanden ikke blir tilstrekkelig smal. Overdimensjonerte bokser kan klemme sikkerhetsvernene under høyhastighetsrotasjon.
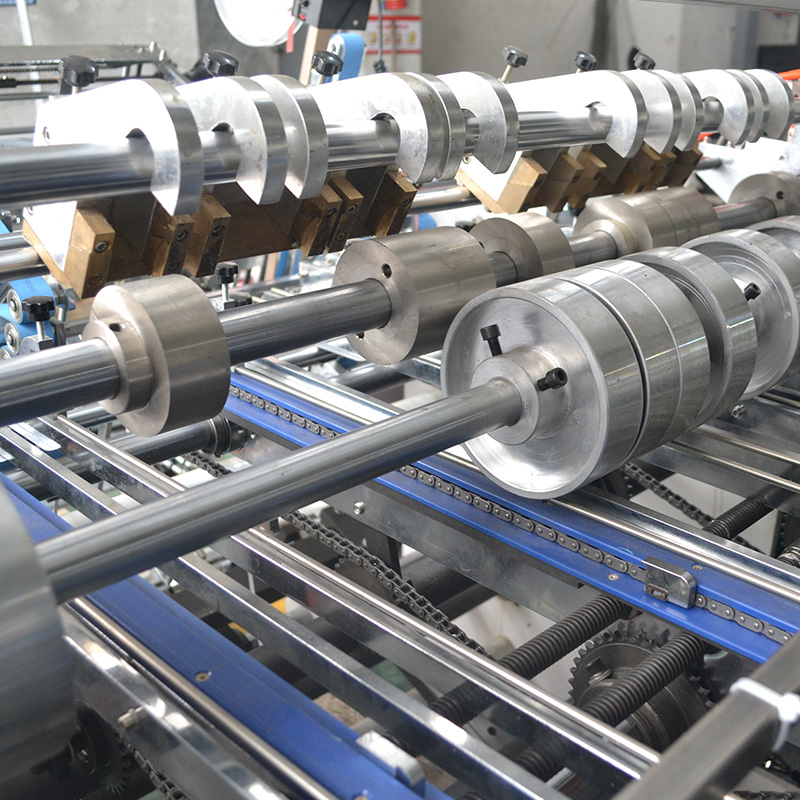
Å bytte mellom boksstørrelser tærer direkte på verdifulle produksjonstimer. Tradisjonelle verktøyskifter krever at operatører manuelt løsner og justerer styreskinner. Denne prosessen kaster lett bort flere timer per skift. Vurder et anlegg som behandler ti forskjellige boksstørrelser daglig. Hvis en verktøyskifte tar førti minutter, mister du over seks timers produksjonstid bare ved å justere skinnene. Verktøyløse omstillinger bruker motoriserte servojusteringer i stedet. De reduserer oppsetttiden fra timer til bare minutter. Operatører velger en forhåndslagret oppskrift på berøringsskjermen. Beltene automatisk justeres umiddelbart. Denne smidigheten er en kritisk beregning for kortsiktige pakkelinjer.
Noen ganger klarer standard hyllemodeller ikke de unike kundenes krav. Evaluering av a tilpasset papirboksfremstillingsmaskin krever å sjekke dens underliggende modularitet. Kan du enkelt legge til inline-vindusoppdatering senere? Hva med å feste spesialiserte limstasjoner for crash-lock bunnbokser? Modulære design lar deg skalere evner etter hvert som kundens krav utvikler seg. Du unngår å kjøpe en helt ny linje når bransjetrender endrer seg.
Automatisering omformer arbeidsstyrkens dynamikk fullstendig. Du må planlegge for disse driftsskiftene:
Full automatisering eliminerer aldri arbeidskostnadene helt. Det endrer ganske enkelt typen arbeidskraft du trenger å ansette. Dette er en gjennomsiktig forutsetning hver kjøper må gjøre. Vedlikeholdspersonalet må forstå komplekse PLS-er og flerakse servodrifter. De holder svært automatiserte linjer i gang effektivt. Du bytter rå fysisk makt for avansert teknisk tilsyn.
Kvalitetssikring påvirker din totale lønnsomhet direkte. Se etter utstyr med svært integrerte optiske sensorer. Tapte limdeteksjonssystemer og optiske justeringskontrollere reduserer skrothastigheten dramatisk. Å fange en feiljustert fold forhindrer umiddelbart tusenvis av ødelagte blanks. Høyhastighetsutkastere kan sparke ut defekte bokser uten å stoppe hele linjen. Dette holder driftsavkastningen høy samtidig som du aktivt beskytter merkevarens omdømme.
Du må vurdere ditt fysiske fotavtrykk mot tilgjengelig fabrikkplass. Ikke glem strømforbruk og pneumatiske krav. Lufttrykksbehov fanger ofte kjøpere helt på vakt. Underdrevne kompressorer fører til trege pneumatiske sylindre. Trege sylindre forårsaker feiljusterte limklaffer og avviste partier.
Sammenlign fotavtrykk for standard oppsett for å unngå overbelastning av fabrikkgulv:
| Konfigurasjonstype | Gjennomsnittlig fotavtrykk (L x B) | Strømforbruk | pneumatisk kapasitet |
|---|---|---|---|
| Enkeltstasjons kompakt | 4m x 2m | 10-15 kW/t | Standard Air (6 bar) |
| Industri med to stasjoner | 8m x 3m | 25-40 kW/t | Kompressor med høy kapasitet |
| Fullt modulær tilpasset linje | 12m x 4m | 45+ kW/t | Dedikert luftkrets |
Obligatoriske CE- eller ISO-sertifiseringer beviser at utstyret oppfyller autoritative produksjonsstandarder. Sørg for at maskinen har tilgjengelige nødstoppintegrasjoner. Riktig sikkerhetsbeskyttelse rundt høyhastighetsbelter forhindrer alvorlige skader på arbeidsplassen. Disse funksjonene er helt avgjørende for å bestå strenge fabrikksikkerhetsrevisjoner. De beskytter også operatørene dine mot tretthetsrelaterte ulykker under lange nattskift.
Strålende maskinteknikk betyr ingenting uten sterk fabrikkstøtte. Tekniske spesifikasjoner krever en pålitelig støtteinfrastruktur. Du må stole dypt på din leverandør av papirboksfremstillingsmaskin for å holde deg operativ. Et sammenbrudd i høytider kan koste tusenvis av tapte inntekter. Å samarbeide med responsive ingeniører sikrer at du kommer deg raskt.
Fokuser på hva som skjer etter installasjonen. Vurder disse kritiske spesifikasjonene etter salg:
Vi anbefaler å kartlegge primærproduktets materialer og størrelser først. Gjør dette før du ser på utstyrskatalogene. Deretter definerer du det nødvendige daglige volumet for å måle gjennomstrømningen nøyaktig. Beregn din tilgjengelige fabrikkplass og strømgrenser nøye. Vurder til slutt leverandørens troverdighet og serviceopptegnelser grundig før du signerer noen kontrakter. Å følge dette logiske rammeverket forhindrer dyre mismatchfeil og sikrer jevn integrasjon.
Kjøp aldri industriutstyr blindt. Vi oppfordrer på det sterkeste kjøpere til å be om en levende materialtest. Send dine spesifikke kartong- og CAD-design til utvalgte leverandører. Se dem kjøre ditt faktiske produkt på video. Bekreft foldnøyaktigheten og limvedheften før du forhandler om endelig pris. Ved å ta dette ekstra trinnet garanterer du at maskinvaren samsvarer med din unike operasjonelle virkelighet.
A: Det varierer vanligvis fra ±1 mm til ±2 mm. Dette avhenger sterkt av maskinens justeringsteknologi og kvaliteten på den innkommende kartongen. Optiske sensorer bidrar til å opprettholde strammere toleranser under høyhastighets produksjonskjøringer. Dårlig utstansede emner vil alltid redusere sluttlimingsnøyaktigheten uavhengig av maskinkvalitet.
A: Et oppsett med to stasjoner krever vanligvis 30 % til 50 % mer lineært fotavtrykk enn standard enkeltstasjonsmodeller. Du må også ta hensyn til ekstra perimeterklaring. Operatører trenger brede ganger for råvareoppstilling og ferdig fjerning av paller. Gaffeltrucks svingradius bør diktere dine endelige layoutbeslutninger.
A: Sjelden. Formingsmekanismer og trykktoleranser varierer betydelig mellom disse materialene. Stive bokser krever presis pakking og liming rundt tykke sponplater. Bølgekartonger krever kraftig bretting og liming. Kjøpere trenger generelt dedikert utstyr for hver spesifikke emballasjeapplikasjon for å sikre jevn kvalitet.