T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 21-08-2026 Opprinnelse: nettsted


Innkjøp av B2B-utstyr har utrolig høye innsatser for produsenter over hele verden. Innkjøp av industrimaskiner internasjonalt krever en seriøs økonomisk forpliktelse. Du må beskytte denne investeringen nøye. Å oppdage skjulte feil etter internasjonal frakt resulterer i alvorlige produksjonsforsinkelser. Disse frustrerende tilbakeslagene forårsaker ofte uopprettelige økonomiske tap for virksomheten din.
En streng Pre-Shipment Inspection (PSI) eller Factory Acceptance Test (FAT) forhindrer denne katastrofen. Det flytter risikoen direkte tilbake til leverandøren før du betaler den endelige saldoen. Vi vil skissere en systematisk evalueringsmetodikk for å vurdere byggekvalitet og driftsstabilitet. Du vil lære hvordan du kan verifisere det endelige produktets samsvar nøyaktig.
Denne veiledningen sikrer at utstyret ditt oppfyller nøyaktige kontraktsparametere perfekt. Vi unngår å stole på markedsføringspåstander fra leverandøren. I stedet fokuserer vi på objektive, verifiserbare data. Du vil mestre de nøyaktige trinnene som trengs for å gjennomføre en idiotsikker fabrikkakseptansetest.
Du må granske stykklisten (BOM) nøye. Kjøpere overser ofte dette kritiske dokumentet under fabrikkbesøk. Krysssjekk alle kritiske komponenter mot avtalt kontrakt. Fokuser sterkt på servomotorer, programmerbare logiske kontroller (PLS) og frekvensomformere. Sammenlign de fysiske navneskiltene på disse delene med kontraktslisten din.
Sørg for at navnemerkekomponenter er svært autentiske. Skruppelløse fabrikker installerer noen ganger billigere lokale erstatninger for å øke marginene. Du kan enkelt oppdage forfalskede deler gjennom feil serienumre. Vi anbefaler å ta med en digital strekkodeskanner eller bruke produsentens bekreftelsesportaler. Dette trinnet bekrefter kjernepåliteligheten til din ikke-lim papir halmmaskin før forsendelse.
Unike produksjonslinjer krever svært spesifikke strukturelle modifikasjoner. For en tilpasset ikke-lim papir halmmaskin , visuell verifisering forblir helt avgjørende. Bekreft at spesifikke verktøymodifikasjoner samsvarer med dine tekniske tegninger.
Mål de tilpassede dorstørrelsene ved å bruke kalibrerte digitale skyvelære. Inspiser spesialiserte spenningsregulatorer for riktig integrering i fôringsenheten. Et mindre avvik i dordiameteren forårsaker massiv papirstopp. Sørg for at teknikere demonstrerer hvordan disse tilpassede delene kan justeres jevnt.
Overholdelse av mattrygghet avgjør din juridiske mulighet til å selge det endelige produktet. Inspiser alle materielle kontaktpunkter nøye. Valser, styreskinner og klippeenheter krever verifiserte matvarer. De må bestå av autentisk SUS304 eller SUS316 rustfritt stål for å forhindre kontaminering.
Rustfritt stål av lavere kvalitet korroderer raskt i fabrikkmiljøer med høy luftfuktighet. Bruk et væsketestsett for å verifisere stålsammensetningen direkte på fabrikkgulvet. Testsyren endrer farge dersom stålet mangler tilstrekkelig nikkelinnhold. Dette garanterer at maskinen din oppfyller strenge FDA- eller CE-standarder for matsikkerhet.
Vanlige materialinspeksjonsfeil
Kuttemekanismen representerer hjertet av enhver høyhastighets papirhalmlinje. Vurder synkroniseringen av multikuttermekanismen nøye. Du må se etter overdreven vibrasjon under tørrkjøring. Uønskede vibrasjoner forkorter bladets levetid og skaper taggete halmkanter.
Undersøk den nøyaktige knivinnstillingen over skjærevognen. Test hvor enkelt det er å justere kuttelengder via menneske-maskin-grensesnittet (HMI). Operatører bør fullføre lengdeskift innen minutter. Kompliserte justeringsprosedyrer fører til kostbar fabrikkstans senere.
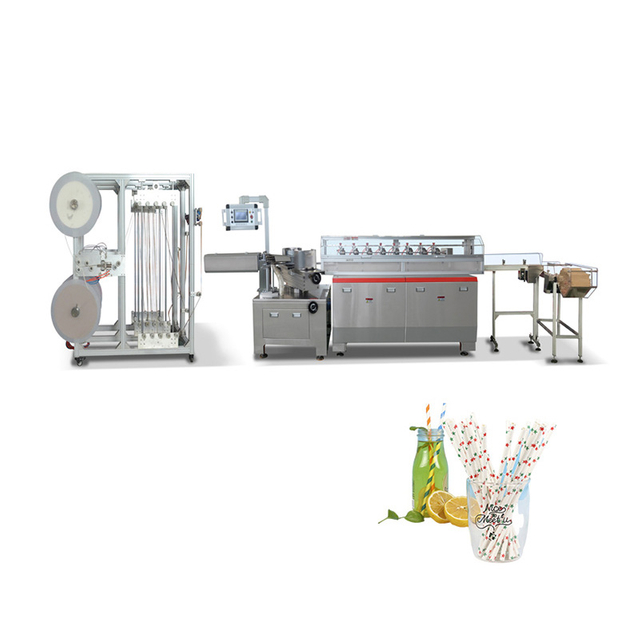
Moderne utstyr eliminerer lim for å forbedre miljøvennligheten og redusere driftsutgiftene. Siden maskinen opererer uten tradisjonelt lim, bør du granske det alternative bindingssystemet nøye. Mange systemer bruker avansert ultralydsveising eller presisjon termisk-vann-binding.
Kontroller at temperaturen er jevnt fordelt over varmeelementene. Vi anbefaler å bruke et håndholdt termisk kamera i denne fasen. Ujevn varme forårsaker svake sømmer og katastrofal oppløsning av halm. Valider stabil energiutgang fra ultralydgeneratoren via PLS-diagnoseskjermen.
Understandard elektrisk arbeid forårsaker ødeleggende fabrikkbranner og operatørskader. Inspiser det elektriske hovedskapet for pene, profesjonelle ledninger. Hver ledning krever tydelig merking som samsvarer med de medfølgende skjematiske diagrammene.
Bekreft absolutt samsvar med destinasjonsmarkedsstandardene dine. CE- og UL-standarder dikterer spesifikke ledningsfarger, jordingsmetoder og bryterkapasitet. Du må fysisk teste alle nødstoppknappene på tvers av maskinens omkrets. Åpne sikkerhetslåsdører mens maskinen går for å sikre øyeblikkelig strømstans.
Sjekkliste for elektrisk sikkerhet
Du må absolutt nekte korte, redigerte videodemonstrasjoner. Disse klippene skjuler kroniske problemer med fastkjøring og termisk overoppheting. Krev en kontinuerlig, kontinuerlig kjøring på minst 2 til 4 timer. Du kan utføre dette via en kontinuerlig videolink eller en pålitelig tredjepartsinspektør.
Virkelige fabrikkforhold avslører svake spenningskontrollalgoritmer. Motorer genererer toppvarme etter 45 minutter med kontinuerlig drift. Termisk ekspansjon endrer ofte rullegap. En flertimers test avslører disse skjulte mekaniske toleransene.
Markedsføringsbrosjyrer blåser konsekvent opp faktiske produksjonshastigheter. Du må verifisere den realistiske, bærekraftige marsjfarten. Hvis leverandøren påstår 80 meter per minutt, observer maskinens stabilitet nøye. Støynivåer og vibrasjoner bør forbli lave når du opprettholder denne hastigheten.
Maskiner kan enkelt toppe i 30 sekunder før de sliter med papirrevner. Cruisehastighet representerer den sanne hastigheten fabrikken din vil bruke daglig. Overvåk utspolingsspenningen nøye under maksimale akselerasjonsfaser.
Validering av produksjonshastighet
| Metrikk overvåket | topphastighet (kort) | Cruisehastighet (vedvarende) | Kriterier for bestått/ikke bestått |
|---|---|---|---|
| Motortemperatur | Normal | Forhøyet | Må holde seg under 65°C |
| Vibrasjonsnivå | Moderat | Lav | Ingen synlig risting av chassis |
| Papirspenning | Svingende | Stabil | Ingen nettpauser tillatt |
Fortjenestemarginene forsvinner raskt når skrotratene skyter i været. Du må beregne nøyaktig utbytte under testfasen. En pålitelig maskin opprettholder en skrothastighet på mindre enn 2 % under steady-state produksjon.
Tell hvert eneste avviste strå. Følg nøye med hvordan maskinen håndterer skjøting og bytte av råpapirrull. Ineffektiv skjøting skaper massivt materialavfall. Dokumenter disse beregningene grundig i inspeksjonsrapporten din.
En feilfri maskin produserer robuste, sikre produkter. Prøve food service sugerør ikke-lim papir halm maskin produserer direkte under direktekjøringen. Ta prøver fra ulike intervaller for å sikre konsistens.
Utfør umiddelbare utspolingstester for å sjekke sømstyrken. Ta godt tak i sugerøret og forsøk å skrelle papirlagene fra hverandre. En perfekt non-lim bond tvinger papirfibrene til å rive før sømmen skiller seg. Denne fiber-rivtesten garanterer utmerket forbrukersikkerhet og produktpålitelighet.
Forbrukerne hater bløte papirsugerør. Du må replikere virkelige drikkeforhold umiddelbart. Senk tilfeldige prøver i kalde, varme og svært sure væsker. Kullsyreholdige drikker og varm kaffe fungerer som utmerkede testmedier.
Hold dem nedsenket i strenge industristandarder. Vanligvis varierer dette fra 2 til 4 timer. Vurder prøvene for oppløsning, overdreven bløthet eller tap av strukturell integritet. Klem de bløtlagte sugerørene lett. De bør beholde nok stivhet til å punktere et standard drikkelokk i plast.
Visuell appell driver forbrukernes aksept og merkevareomdømme. Inspiser stråendene under sterkt lys. Se etter rene kutt uten grader, frynsing eller lokalisert knusing.
Frynsete ender absorberer væske raskere, og akselererer fuktighetsprosessen. Knuste ender forårsaker massive blokkeringsproblemer i nedstrøms automatiserte pakkemaskiner. Bruk en forstørrelsesløkke for å inspisere mikroteksturen til den kuttede kanten. Perfekt estetikk indikerer utrolig skarpe kniver og optimal synkronisering.
Internasjonale fraktforsinkelser gjør det å bytte ut ødelagte deler til et logistisk mareritt. Sjekk den fysiske tilstedeværelsen av alle avtalte slitedeler. Dette inkluderer ekstra skjæreblad, varmeelementer, reservedorer og drivremmer.
Sammenlign den fysiske haugen av deler med den offisielle pakkelisten. Sørg for at leverandøren sørger for riktig vedlikeholdsverktøy. Spesialiserte skiftenøkler eller tilpassede lageravtrekkere må følge forsendelsen. Dette preparatet garanterer raske vedlikeholdsinngrep i løpet av ditt første produksjonsår.
Å betjene komplekse servodrevne maskiner krever nøyaktige instruksjoner. Sørg for at engelskspråklige eller målspråklige manualer er fullstendig ferdigstilt. Dårlig oversatte manualer forårsaker operatørforvirring og farlige oppsettfeil.
Se gjennom det elektriske skjemaet og detaljerte PLS-feilsøkingsveiledninger. De må tydelig forklare alarmkoder og vedlikeholdsplaner. Be om disse dokumentene i både digitale USB-formater og holdbare papirpermer. De ikke-lim papir halmmaskinleverandør må sluttføre disse før du signerer utgivelsesskjemaet.
Sjøfrakt utsetter følsomme maskiner for svært etsende saltluft. Kontroller at leverandøren bruker riktige eksportemballasjeprotokoller. Hele maskinen krever innpakning i vakuumforseglet foliepose.
Arbeidere må sette inn rikelig med industrielle tørkemiddelpakker for streng rustforebygging. Inspiser de kraftige, fumigerte trekassene. De må være sikkert boltet, ikke bare spikret, for å tåle røff sjøfrakthåndtering. Dårlig emballasje ødelegger perfekt maskineri før det noen gang når anlegget ditt.
Best Practices for emballasjeinspeksjon
Avmelding på en inspeksjon før forsendelse representerer det endelige innflytelsespunktet en kjøper har. Du mister forhandlingskraft i det øyeblikket containeren forlater havnen. Å løse et mekanisk avvik eller samsvarssvikt på leverandørens fabrikk koster bare en brøkdel av å løse det etter installasjon.
Krev alltid gjennomsiktig, multi-timers ytelsestesting. Stol på empiriske data, strukturelle soak-tester og omfattende stykklisterevisjoner. Råd innkjøpsteamet ditt om å holde tilbake endelig betaling inntil hvert eneste punkt på inspeksjonssjekklisten er dokumentert, korrigert og verifisert. Å beskytte utstyrsinvesteringen din starter med å nekte kompromisser på fabrikkgulvet.
A: Ja, hvis du ikke kan reise. Spesifiser inspektøren må ha maskinspesifikk erfaring. De bør ikke bare ha generell kunnskap om kvalitetssikring av forbruksvarer. De trenger dyp ekspertise for å evaluere komplekse PLS-integrasjoner, servosystemer og ultralydbindingsfysikk nøyaktig.
A: Under en svært stabil FAT-kjøring bør avfallet ideelt sett ikke overstige 2-3 %. Høyere hastigheter indikerer tydelig dårlig spenningskontroll eller uoptimerte bindingsparametere. Disse ineffektivitetene vil raskt tære på dine daglige driftsmarginer.
A: Dokumenter de spesifikke feilene omhyggelig med videobevis. Utsted en formell Corrective Action Report (CAR) umiddelbart til leverandøren. Planlegg en sekundær inspeksjon etter at de hevder at reparasjoner er fullført. Ikke frigjør balansemidler før en vellykket re-test er fullført.