T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 26-08-2026 Opprinnelse: nettsted


Overgangen fra standardisert emballasje til tilpassede strukturelle design krever et stort skifte. Du går fra hyllevare til skreddersydd produksjonsmaskinvare. Denne overgangen presenterer et felles beslutningsdilemma for produksjonsledere. Å investere i en tilpasset form innebærer kapitalutgifter på forhånd (CapEx) og produksjonsstans. Du må veie disse umiddelbare kostnadene opp mot langsiktig merkevaredifferensiering. Du må også vurdere strukturell integritet og enhetskostnadsreduksjon i stor skala. Det endelige målet er å maksimere produksjonseffektiviteten uten å bruke overforbruk på unødvendig verktøy.
Denne veiledningen gir produksjonsledere og emballasjekjøpere et strengt, evidensbasert rammeverk. Du vil lære hvordan du vurderer når tilpasset formverktøy er en nødvendig investering. Vi vil utforske hvordan vi kan skille en smart strukturell oppgradering fra en kostbar overprosjekteringsfeil. Ved å analysere volumterskler, maskinkompatibilitet og leverandørpålitelighet kan du ta et godt informert valg. Fortsett å lese for å finne ut hvordan du kan tilpasse innpakningsstrategien din direkte med produksjonsvirkeligheten din.
Standardformer tvinger produksjonslinjer til å stole på konvensjonelle geometrier. Du er ofte begrenset til standard Regular Slotted Cartons (RSC) eller grunnleggende tuck-end-bokser. Denne begrensningen fører ofte til potensiell produktskade under transport. Bedrifter overkompenserer deretter ved å stole sterkt på overflødig utfyllingsmaterialer som bobleplast eller pakking av peanøtter. Denne tilnærmingen sløser med lagerplass og øker materialkostnadene. For å løse dette ser produsentene ofte mot skreddersydde papirboksmaskinform for å effektivisere emballasjestrukturen.
Oppgradering krever en streng kostnad-nytte-analyse. Forhåndskostnadene inkluderer ingeniørdesign, presisjons CNC-bearbeiding og den første kalibreringen av det nye verktøyet. Disse utgiftene kan være betydelige. Imidlertid rettferdiggjør de langsiktige besparelsene ofte den første CapEx. En godt designet tilpasset form reduserer sekundære emballasjematerialer. Det reduserer manuell monteringstid på gulvet. Det senker også fraktkostnadene ved å optimalisere den volumetriske vekten til sluttproduktet ditt.
Det er viktig å etablere nøyaktige volumterskler. Du må bestemme minimum ordrekvantitet (MOQ) og forventet livssyklusvolum som kreves for å amortisere kostnadene for tilpasset verktøy. Tilpasset verktøy krever langvarige kjøringer med høyt volum for å gå i balanse. Hvis produktlinjen din bare krever korte, sesongbaserte serier, kan en standard form forbli det mest økonomisk ansvarlige valget.
Standardverktøy vs. tilpasset verktøy ROI-faktorer
| Evaluering Metrisk | Standardformer | Egendefinerte former |
|---|---|---|
| Innledende kapitalutgifter | Lav til ingen (hyllevare) | Høy (teknikk og maskinering) |
| Monteringseffektivitet | Moderat (krever tape/lim) | Høy (autolås bunner, foldefaner) |
| Utfyllingskrav | Høy (øker materialkostnadene) | Lav (koselig passform innebygd i designet) |
| Volumetrisk fraktkostnad | Ofte ineffektiv | Svært optimalisert |
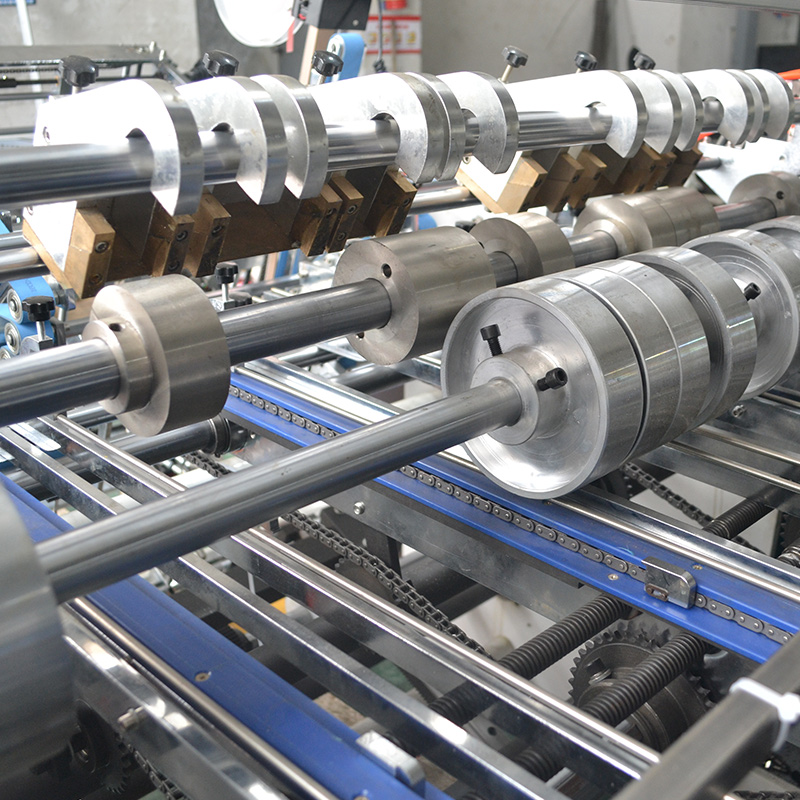
Før du forplikter deg til skreddersydd verktøy, må du vurdere maskinkompatibilitet. Du må vite om dine eksisterende formingsmaskiner kan håndtere tilpasset verktøy uten å kreve omfattende ettermontering. Kraftige modifikasjoner kan raskt erodere den anslåtte avkastningen. Rådfør deg med utstyrsmanualene og interne ingeniørteam for å bekrefte dimensjonsbegrensninger.
Materialbegrensninger spiller også en stor rolle. Du må matche formspesifikasjonene nøyaktig til målsubstratet ditt. En form designet for bølgepapp med mikrosløyfer oppfører seg annerledes enn en som er bygget for stiv kartong eller foldekartong. Skjæretrykket og rilledybden må være på linje med papirets spesifikke skyvelære og kornretning.
Presisjon og toleranser dikterer suksessen til produksjonen. Du må definere akseptable toleransevariasjoner i din spesifikasjoner for papirboksmaskinform for å sikre sømløs bretting og liming ved høye hastigheter. Selv et avvik på 0,1 mm kan forårsake hyppige maskinstopp, noe som kan føre til uakseptabel driftsstans.
Holdbarhet påvirker livssyklusytelsen direkte. Du må velge riktig metallurgi for formen din basert på forventet syklustall og friksjonsslitasje. Standard stål fungerer for kortere kjøringer, mens herdede legeringer og luftfartsaluminium gir overlegen levetid for millioner av sykluser.
| Materialtype | Ideell applikasjon | Holdbarhetsprofil |
|---|---|---|
| Standard karbonstål | Lavt til middels volumløp | Moderat slitestyrke |
| Herdede legeringer (f.eks. D2) | Høyfriksjon, tung plate | Høy hardhet, motstår scoringsslitasje |
| Luftfart aluminium | Høyhastighets, lette kartonger | Lav vekt reduserer maskinens motorbelastning |
Standard matriser svikter ofte når de skal oppfylle moderne emballasjekrav. De sliter med å utføre komplekse folder, automatiske bunner eller integrerte skillelinjer pålitelig. Når du skyver standardverktøy utover designgrensene, risikerer du inkonsekvente folder og strukturell svakhet. Oppgradering lar deg konstruere løsninger skreddersydd til eksakte produktdimensjoner.
Nisjeapplikasjoner fremhever den sanne verdien av skreddersydd design. I matemballasje trenger du ofte bokser som har strukturell ventilasjon, lekkasjesikre hjørner eller spesifikke fettsperrer. Standardformer kan ikke oppnå disse presise geometriske foldene uten at det går på bekostning av produksjonshastigheten. Ved å bruke en tilpassede boksformer papirboksmaskinform , produsenter kan integrere funksjonelle elementer direkte i kartongstrukturen.
Skjøre varer krever like streng konstruksjon. Produkter som harpikskunst, kosmetikk og keramikk krever overlegen beskyttelse. I stedet for å kjøpe separate skuminnsatser, kan du lage tilpassede konfigurasjoner som danner innebygde støtdempende innlegg av samme papp. Denne enhetlige designtilnærmingen forenkler forsyningskjeden din.
Hold alltid et strengt resultatfokus. Du bør justere den tilpassede formen direkte med konkrete forretningsberegninger. En vellykket konstruert boks bør resultere i en målbar reduksjon i returrater på grunn av skade. Det bør også skape en økning i detaljhandelshyllestabiliteten, og sikre at produktet stabler pent og presenteres godt for forbrukerne.
Tilpasset verktøy skjer ikke over natten. Du må ta hensyn til strenge ledetidshensyn. Det tar vanligvis 4 til 8 uker for en komplett verktøysyklus. Denne tidslinjen inkluderer CAD-designgodkjenninger, presisjons CNC-bearbeiding og den endelige fysiske leveringen av maskinvaren. Rush-bestillinger kompromitterer ofte ingeniørpresisjon, så planlegg produksjonsplanene dine deretter.
Testprotokollen forblir ikke-omsettelig. Du må forstå hvorfor 3D-prototyping og kortsiktig beta-testing er nødvendig før du går over til fullskala produksjon. EN tilpasset papirboksmaskinform kan se perfekt ut i en CAD-fil, men oppfører seg annerledes under det fysiske stresset til en formingsmaskin. Beta-testing hjelper til med å fange fast substrat før du forplikter deg til en kjøring på 100 000 enheter.
Driftsstans er en annen kritisk risikofaktor. Du må nøyaktig beregne arbeids- og tidskostnadene forbundet med maskinbytte. Operatøropplæring er ofte nødvendig for komplekse nye folder. De første kalibreringsfasene vil redusere linjehastigheten midlertidig. Ta med denne læringskurven inn i produksjonsprognosene dine.
Kvalitetssikring sikrer at formen fungerer etter hensikten gjennom hele livssyklusen. Du må identifisere vanlige feilpunkter tidlig.
Å velge riktig produksjonspartner dikterer suksessen til prosjektet ditt. Start med å verifisere leverandørens ingeniørkompetanse. Du må vite at de nøyaktig kan oversette grunnleggende 2D-konstruksjonsdesign til 3D-formplaner med høy presisjon. Be om spesifikke eksempler på komplekse geometriske folder de har konstruert med suksess tidligere.
Prøve- og kalibreringsstøtte er en viktig forskjell. Tilbyr leverandøren kalibreringshjelp på stedet? Garanterer de formytelse ved installasjon? De beste leverandørene sender ikke bare et stykke metall; de sikrer at den integreres sømløst i produksjonslinjen din. Oppsøk a leverandør av papirboksmaskiner som gir dedikert igangkjøringsstøtte.
Vurder deres garanti- og vedlikeholdslivssyklusstøtte. Tilpassede former lider av slitasje. Du må vite om leverandøren tilbyr rutinemessig skjerping, pålitelige reparasjonstjenester og rask tilgang til reservedeler for komponenter med høy slitasje. En sterk vedlikeholdskontrakt forhindrer mindre verktøyproblemer i å forårsake uker med nedetid.
Til slutt, se opp for klare røde flagg. Unngå leverandører som nekter å gi materialsertifikater for formmetallene. Hvis de ikke kan bevise stålets hardhetsgrad, risikerer du for tidlig verktøysvikt. På samme måte unngå partnere som mangler verifiserbare casestudier av lignende maskinintegrasjoner. Tillit krever åpenhet.
Det endelige beslutningsrammeverket for å oppgradere verktøyet ditt hviler på klare, objektive kriterier. Du bør bare fortsette med tilpasning hvis det er et definitivt strukturelt krav som standard dies ikke kan oppfylle. Du må verifisere full maskinkompatibilitet for å unngå kostbare ettermonteringer. Videre må volummodellen din komfortabelt støtte de innledende kapitalutgiftene.
Når det er riktig utført, reduserer skreddersydd verktøy sekundær emballasje, øker hastigheten på monteringen og beskytter produktene bedre. Det er en investering i produksjonseffektivitet snarere enn bare estetisk appell.
A: En forms livssyklus avhenger sterkt av det valgte materialet og vedlikeholdsfrekvensen. Standard stålformer varer vanligvis i hundretusenvis av sykluser. Herdede legeringer og luftfartsaluminium kan lett overgå millioner av sykluser. Regelmessig rengjøring og planlagt knivsliping forlenger denne levetiden betydelig.
A: Hele prosessen tar vanligvis mellom 4 og 8 uker. Denne tidslinjen dekker innledende 2D-til-3D CAD-godkjenning, CNC-maskinering, fysisk montering og nødvendig betatesting. Komplekse strukturelle krav eller spesialisert metallurgi kan presse denne tidslinjen nærmere 8-ukersgrensen.
A: Det er sterkt motløs. Skåring og kuttetoleranser er konstruert for en spesifikk underlagstykkelse. Bytte til et tykkere brett forårsaker ofte papirstopp, mens tynnere brett kan lide av ufullstendige kutt eller svake riper. Du risikerer store produksjonsforsinkelser.
A: Ja, i utgangspunktet. De første overgangene vil kreve mer tid for nøyaktig kalibrering og omskolering av operatøren. Imidlertid kan integrering av hurtiglåsende formsystemer og dokumentere nøyaktige trykkinnstillinger redusere denne nedetiden betraktelig når teamet ditt lærer det nye verktøyet.