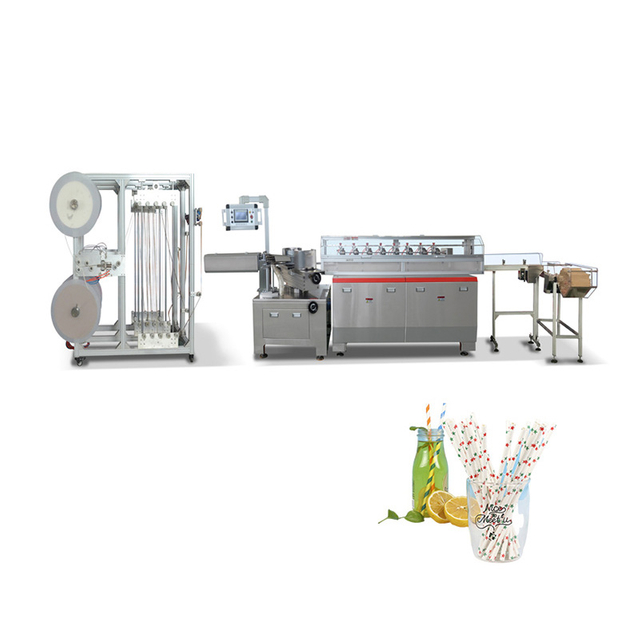
Přechod na papírová brčka bez lepidla eliminuje přísná rizika shody s lepidlem. Rychle odstraňuje frustrující úzká místa při sušení z vaší výrobní podlahy. Tento zásadní posun však zásadně mění profily zatížení vašeho vybavení. Na rozdíl od tradičních lepicích systémů se moderní výroba bez lepidla zcela spoléhá na tepelné nebo ultrazvukové lepení. Musíte poskytnout specifickou mechanickou tuhost, abyste zvládli tyto intenzivní síly. Nastavení také vyžaduje specializované konfigurace výkonu a přesné řízení napětí, aby se zabránilo trhání materiálu. Bez těchto úprav bude kvalita vašeho produktu nevyhnutelně trpět.
Správné dimenzování vašeho zařízení zaručuje životaschopnou provozní návratnost. Naučíte se, jak vyvážit stopu vaší továrny, zvládat velké elektrické zátěže a předvídat denní výstupní kapacitu. Prozkoumáme praktické způsoby, jak se vyhnout nadměrné kapitalizaci nepotřebných funkcí stroje. Dodržováním těchto strukturovaných pokynů můžete bezpečně zefektivnit cestu upgradu zařízení. Moderní stroj na výrobu papírové slámy pracuje pod extrémním mechanickým namáháním, vyžadujícím pečlivé vyhodnocení.
Klíčové věci
- Variace výkonového zatížení: Bezlepkové těsnící mechanismy (tepelné/ultrazvukové) vyžadují specifické elektrické základní linie (často začínající kolem 7 kW) odlišné od standardních ohřívačů s lepicí lázní.
- Strukturální hmotnost je rozhodující: Hmotnost stroje (typicky 1400 kg+) je nezbytná pro absorbování vibrací z vysokorychlostních lepicích jednotek bez použití lepidla.
- Propustnost vs. výtěžnost: Dimenzování musí zohledňovat reálné řezné rychlosti (m/min) mínus předpokládané prostoje při kalibraci pro systémy tepelného těsnění.
- Ověření dodavatele: Výběr správného dodavatele vyžaduje ověření Factory Acceptance Testing (FAT) specifické pro nelepivé substráty.
Proč stroj na brčka bez lepidla vyžaduje jinou velikost
Upuštění od lepidel znamená, že se zcela spoléháte na teplo, tření nebo ultrazvukové svařování. Tyto pokročilé mechanismy trvale spojují vrstvy papíru k sobě. Investice do vysoké kvality brčka bez lepidla stroj na výrobu brček na papír vyžaduje odlišný technický přístup. Tradiční stroje jednoduše protahují papír mokrou lepicí lázní. Nové technologie spojují suché, specializované druhy papíru pomocí koncentrované energie.
Tento technologický posun drasticky ovlivňuje celkovou stopu vašeho stroje. Odstranění vany s lepidlem a dlouhých sušicích stojanů snižuje požadavky na lineární podlahovou plochu. Výrazně však zvyšuje složitost centrální zatavovací stanice. Vaši inženýři musí umístit objemnější ultrazvukové generátory nebo odolné tepelné válce.
Vibrace a stabilita se stanou vašimi nejdůležitějšími technickými problémy. Ultrazvukové svařování vytváří intenzivní vysokofrekvenční vibrace. Vysokotlaké tepelné válce vyvíjejí obrovskou fyzickou sílu na křehké vrstvy papíru. Pro zachování přesnosti potřebujete těžší konstrukci podvozku. Lehký rám bude nadměrně vibrovat. Tyto nekontrolované vibrace způsobují mikrotrhání vláken papíru, což vede ke slabým spojům.
Špatný výpočet vaší velikosti s sebou nese vážné provozní sankce. Poddimenzování vašeho zařízení vede přímo k selhání produktu. Ve spotřebních kapalinách se slabé švy rychle rozplétají. A naopak, předimenzování vašeho zařízení zvyšuje vaše denní energetické nároky. To zbytečně snižuje ekonomiku vaší jednotky. Musíte najít optimální střední cestu.
Nejlepší postupy pro dimenzování konstrukcí
- Před nákupem pečlivě zkontrolujte materiál podvozku. Nejlépe tlumí vibrace masivní litina nebo silno svařovaná ocel.
- Zkontrolujte montážní body pro ultrazvukový klakson. Musí izolovat vysokofrekvenční vlny od hlavních hnacích hřídelí.
- Vyhněte se lehkým retrofit sadám. Málokdy nabízejí hmotu potřebnou pro stabilní lepení bez lepidla.
Definování specifikací vašeho stroje na výrobu papírových slámek
Při určování vašeho specifikace stroje na výrobu papírové slámy , musíte vyhodnotit několik vzájemně propojených proměnných. Nemůžete se jednoduše dívat na nejvyšší rychlost. Musíte vyvážit kapacitu, sílu a fyzickou hmotu.
Výstupní kapacita a provozní rychlost
Stanovte si realistický cíl pro počet kusů za minutu. Standardní zařízení často cílí na 200 až 500 kusů za minutu. Tuto metriku musíte odlišit od hrubé lineární rychlosti měřené v metrech za minutu. Vysoké lineární rychlosti vypadají na prospektech působivě. Ne vždy se však převádějí na použitelné hotové výrobky.
Faktor ve vaší každodenní provozní realitě. Lepení bez lepidla často vyžaduje o něco delší dobu zdržení. Doba prodlevy se vztahuje k přesné milisekundě, po kterou papír zůstává pod teplem nebo tlakem ultrazvuku. Stroje s mokrým lepidlem mohou pracovat rychleji, protože lepidlo vytvrdne později na sušicím stojanu. Spoje bez lepidla musí na trnu okamžitě vytvrdnout. To diktuje zřetelné rychlostní limity.
Výkon a elektrická zátěž
Základní požadavky na napájení se dramaticky mění. Tradiční motory odebírají předvídatelné, ustálené proudy. Bezlepkové mechanismy často vytvářejí elektrickou základní linii mezi 7 kW a 10 kW pouze pro technologii těsnění. To nezahrnuje hlavní hnací motory a automatizované řezací systémy.
Okamžitě zhodnoťte omezení vašeho vnitřního zařízení. Potřebujete robustní třífázové napájení. Ultrazvukové generátory vyžadují vyhrazené elektrické obvody. Pokud sdílíte obvody mezi více stroji, riskujete vážné poklesy napětí. Pokles napětí způsobuje nekonzistentní ultrazvukové frekvence a vytváří neutěsněné brčka.
Fyzické rozměry a hmotnost
Pečlivě si spočítejte požadavky na podlahovou plochu. Změřte délku a šířku potřebnou pro hlavní podvozek. Vynechaný sušící dopravník můžete bezpečně vyloučit. To často uvolní cenné čtvereční plochy ve vaší rostlině. Místo toho můžete tento prostor využít pro balicí zařízení.
Ověřte si nosnost betonové podlahy. Stabilita na průmyslové úrovni vyžaduje minimální hmotnost stroje 1400 kg. Těžké stroje zůstávají ukotveny během nepřetržitých řezných cyklů poháněných servomotorem. Lehké podlahy mohou před instalací vyžadovat strukturální vyztužení.
Specifikace Srovnávací tabulka
| Specifikace Metrický |
Tradiční lepicí systém |
Bezlepkový (tepelný/ultrazvukový) systém |
| Lineární stopa |
Velký (vyžaduje 3-5m sušicí stojan) |
Kompaktní (není potřeba sušicí stojan) |
| Minimální hmotnost stroje |
800kg - 1000kg |
1400 kg+ (tlumení vibrací) |
| Požadavky na napájení |
Standardní 3-5 kW (hnací motory) |
7kW - 10kW+ (generátory + pohony) |
| Úzké místo rychlosti |
Doba schnutí lepidla |
Doba prodlevy lepení |
Výroba v měřítku s vlastním strojem na výrobu slámy na papír
Operace škálování často vyžadují a zakázkový stroj na výrobu papírové slámy přesně na míru vašim produktovým řadám. Standardní modely fungují pro standardní velikosti. Specializované trhy s nápoji vyžadují mnohem větší flexibilitu.
Pružnost průměru a délky
Musíte dimenzovat centrální trn a řezací mechanismus pro různé SKU. Standardní brčka na šťávu obvykle měří 6 mm v průměru. Boba čajová brčka měří 8 mm nebo 12 mm. Přizpůsobený stroj umožňuje operátorům rychle vyměňovat vřetena. To minimalizuje nákladné prostoje při přechodu mezi výrobními sériemi.
Vyhodnoťte architekturu řezacího systému na základě výstupních cílů. Řezací systémy s více noži rozdělují pracovní zátěž mezi několik čepelí. To umožňuje vyšší kontinuální rychlosti vytlačování. Systémy s jedním nožem stojí předem méně. Omezují však vaši maximální výstupní kapacitu. Těžké druhy papíru bez lepidla často otupují jednotlivé nože mnohem rychleji.
Manipulace s materiálem a kontrola tahu
Přizpůsobení specifickým druhům papíru bez lepidla vyžaduje pokročilou manipulaci. Bezlepkový papír má často předem nanesené tepelné povlaky. Tyto povlaky špatně reagují na nadměrné tření. Váš systém manipulace s materiálem musí papír hladce vytáhnout. Trhavé pohyby seškrábnou základní tepelný povlak, než dojde k lepení.
Nastavte správnou velikost stojanu na papírový kotouč. Vypočítejte si maximální preferovaný průměr role. Větší válce znamenají méně manuálních přestavování za směnu. Implementujte funkce automatického spojování. Svářečky spojí novou roli papíru s končící rolí bez zastavení stroje. Tato funkce výrazně zvyšuje vaše denní metriky výnosu.
Časté chyby při manipulaci s materiálem
- Ignorování napnutí papíru: Spoléhání se na ruční napínací brzdy způsobuje nekonzistentní úhly navíjení. Vždy specifikujte automatické regulátory tahu poháněné servomotorem.
- Neodpovídající jakosti papíru: Procházení standardního nenatíraného ručního papíru tepelným systémem poskytuje nulovou přilnavost.
- Špatné zarovnání: Nedostatečné vyrovnání papírových cívek vytváří překrývající se švy, kterými ultrazvukové trychtýře neproniknou.
Jak ohodnotit dodavatele stroje na výrobu papírových slámek
Výběr spolehlivého Dodavatel stroje na výrobu papírové slámy určuje váš dlouhodobý úspěch. Trh obsahuje mnoho prodejců nabízejících narychlo upravená zařízení. Musíte odfiltrovat nezkušené stavitele.
Požadujte skutečnou specializaci na technologii bez lepidla. Užší výběr dodavatelů nabízejících vlastní nebo osvědčené mechanismy lepení bez použití lepidla. Vyhněte se prodejcům, kteří prodávají dovybavené tradiční stroje. Připlácnutí základního ultrazvukového klaksonu na chatrné šasi z mokrého lepidla nikdy nepřinese konzistentní komerční výsledky. Základní inženýrství musí technologii nativně podporovat.
Trvejte na přísném továrním akceptačním testování (FAT). Nikdy se neodhlašujte na stroji na základě obecných ukázek videa. Vyžádejte si živý běh pomocí vašeho přesného papírového substrátu. Druhy papíru se velmi liší v obsahu vlhkosti a tepelné reaktivitě. Před odesláním musíte prokázat, že zařízení bezpečně utěsňuje váš konkrétní materiál.
Důkladně vyhodnoťte dostupnost náhradních dílů dodavatele. Bezlepkové stroje používají vysoce specializované opotřebitelné díly. Ultrazvukové rohy, kovadliny a přesné tepelné válečky časem degradují. Požádejte svého dodavatele o garantované dodací lhůty pro tyto zakázkové komponenty. Prodloužené prostoje čekání na výměnu klaksonu zničí vaše čtvrtletní ziskové marže.
Váš okamžitý další krok zahrnuje vyžádání listu s podrobnými specifikacemi. Mapujte uvedené kW stroje, celkovou konstrukční hmotnost a plynulou výstupní rychlost vůči vašim výrobním cílům. Donuťte prodejce, aby garantoval konkrétní čísla výnosů na základě smlouvy.
Závěr
Dimenzování stroje bez lepidla je zřídka o maximalizaci podlahové plochy. Vyžaduje zabezpečení přesné elektrické infrastruktury, konstrukční hmoty a řízení napětí potřebné pro zvládnutí intenzivního tepelného nebo ultrazvukového spojování. Fyzika výroby bez lepidla vyžaduje robustní technická řešení.
Důrazně doporučujeme upřednostnit stabilitu stroje a přesné specifikace výkonu před teoretickými maximálními rychlostmi. Těžký, dobře poháněný stroj běžící při střední rychlosti poskytuje mnohem konzistentnější produkty odolné vůči kapalinám. Tento přístup dramaticky snižuje míru zmetkovitosti.
Podnikněte okamžitá opatření tím, že zapojíte své interní inženýrské týmy ještě dnes. Zkontrolujte aktuální limity výkonu zařízení v kW. Zkontrolujte limity zatížení betonové podlahy. Shromážděte tato důležitá data o infrastruktuře předtím, než požádáte o nabídky dodavatele. Správná příprava zajišťuje bezproblémovou a vysoce ziskovou instalaci zařízení.
FAQ
Otázka: Vyžaduje stroj na papírovou slámu bez lepidla více podlahové plochy?
Odpověď: Ne, obvykle vyžaduje méně lineárního prostoru, protože eliminuje potřebu prodloužených sušicích stojanů nebo vyhřívaných dopravníkových sekcí spojených s mokrými lepidly. To uvolňuje cennou stopu továrny pro další operace.
Otázka: Jaká je minimální hmotnost stroje požadovaná pro výrobu bez lepidla?
A: Modely průmyslové třídy obecně váží více než 1400 kg. Tato hmota je nezbytně nutná pro tlumení vibrací vysokotlakých nebo ultrazvukových těsnicích jednotek a zajištění přesných řezů bez lámání papíru.
Otázka: Lze tradiční stroj dovybavit pro výrobu bez lepidla?
Odpověď: I když je to teoreticky možné, málokdy je to nákladově efektivní. Regulace napětí, požadavky na výkon (často 7 kW+ pro samotnou těsnící jednotku) a integrace nástrojů obvykle diktují nákup účelového nebo vysoce přizpůsobeného podvozku.