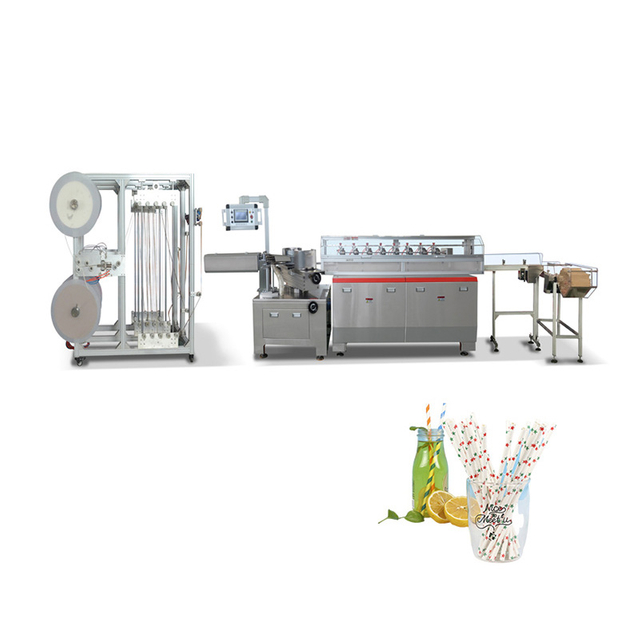
Nákup B2B zařízení přináší výrobcům po celém světě neuvěřitelně vysoké sázky. Nákup průmyslových strojů v mezinárodním měřítku vyžaduje vážný finanční závazek. Tuto investici musíte pečlivě chránit. Odhalení skrytých vad po mezinárodní přepravě má za následek vážné zpoždění výroby. Tyto frustrující neúspěchy často způsobují nenahraditelné finanční ztráty vašeho podnikání.
Přísná kontrola před odesláním (PSI) nebo tovární akceptační test (FAT) zabrání této katastrofě. Přesouvá riziko přímo zpět na dodavatele, než zaplatíte konečný zůstatek. Nastíníme metodologii systematického hodnocení pro hodnocení kvality stavby a provozní stability. Dozvíte se, jak přesně ověřit shodu finálního produktu.
Tato příručka zajišťuje, že vaše zařízení dokonale splňuje přesné smluvní parametry. Vyhýbáme se spoléhání na marketingová tvrzení dodavatele. Místo toho se zaměřujeme na objektivní, ověřitelná data. Zvládnete přesné kroky potřebné k provedení spolehlivého továrního přejímacího testu.
Klíčové věci
- Srovnejte realitu se smlouvou: Porovnejte všechny fyzické komponenty s vámi dohodnutými Specifikace stroje na nelepivou papírovou slámu a kusovník (BOM).
- Požadujte živý zátěžový test: Nařiďte nepřetržitou 2 až 4hodinovou živou produkci, abyste vyhodnotili skutečnou provozní rychlost, tepelnou/těsnící stabilitu a poměry odpadu.
- Zkontrolujte výstup: Hotová brčka musí projít přísnými testy namáčení a stlačování, aby se ověřila technologie lepení bez lepidla pro použití v gastronomii.
- Zkontrolujte protokol o balení: Před schválením nakládky kontejneru ověřte dokumentaci, zahrnutí náhradních dílů a antikorozní balení pro námořní přepravu.
Ověření základních specifikací stroje na papír s nelepivým papírem
Audit kusovníku a komponent
Musíte pečlivě prozkoumat kusovník (BOM). Kupující často tento kritický dokument během návštěv továrny přehlížejí. Porovnejte všechny kritické komponenty s dohodnutou smlouvou. Zaměřte se především na servomotory, programovatelné logické automaty (PLC) a frekvenční měniče. Porovnejte fyzické štítky na těchto dílech s vaším smluvním seznamem.
Zajistěte, aby komponenty značky byly vysoce autentické. Bezohledné továrny někdy instalují levnější místní náhražky, aby zvýšily marže. Pomocí nesprávných sériových čísel snadno odhalíte padělané díly. Doporučujeme vzít si s sebou digitální čtečku čárových kódů nebo využít ověřovací portály výrobce. Tento krok potvrzuje vaši základní spolehlivost stroj na nelepící papírovou slámu před odesláním.
Ověření přizpůsobení
Unikátní výrobní linky vyžadují vysoce specifické konstrukční úpravy. Pro a zakázkový stroj na nelepící papírovou slámu , vizuální ověření zůstává naprosto zásadní. Potvrďte, že konkrétní úpravy nástrojů odpovídají vašim technickým výkresům.
Změřte vlastní velikosti trnu pomocí kalibrovaných digitálních posuvných měřítek. Zkontrolujte specializované regulátory napětí, zda jsou správně integrovány do podávací jednotky. Menší odchylka v průměru trnu způsobuje masivní vzpříčení papíru. Zajistěte, aby technici předvedli, jak tyto zakázkové díly plynule upravit.
Shoda s materiálem (bezpečnost potravin)
Dodržování bezpečnosti potravin určuje vaši zákonnou způsobilost prodávat konečný produkt. Pečlivě zkontrolujte všechna místa kontaktu s materiálem. Válečky, vodicí lišty a řezací jednotky vyžadují ověřené materiály potravinářské kvality. Musí sestávat z autentické nerezové oceli SUS304 nebo SUS316, aby se zabránilo kontaminaci.
Nerezová ocel nižší třídy rychle koroduje v prostředí továren s vysokou vlhkostí. Použijte tekutou testovací soupravu k ověření složení oceli přímo v továrně. Testovací kyselina změní barvu, pokud ocel postrádá dostatečný obsah niklu. To zaručuje, že váš stroj splňuje přísné normy FDA nebo CE pro bezpečnost potravin.
Běžné chyby při kontrole materiálu
- Spoléhání se pouze na papírové certifikáty bez fyzického testování.
- Ignorování vnitřního mazacího systému v blízkosti cest podávání papíru.
- Nedodržení kontroly složení slitiny řezných nožů.
Návod na mechanické, elektrické a bezpečnostní systémy
Kontrola systému Multi-Cutter
Řezací mechanismus představuje srdce každé vysokorychlostní linky na papírové slámy. Pečlivě vyhodnoťte synchronizaci víceřezného mechanismu. Při jízdě na sucho musíte dávat pozor na jakékoli nadměrné vibrace. Nežádoucí vibrace zkracují životnost ostří a vytvářejí zubaté okraje slámy.
Zkontrolujte přesné vyrovnání čepele napříč řezacím vozíkem. Vyzkoušejte snadnost úpravy délek řezu prostřednictvím rozhraní člověk-stroj (HMI). Operátoři by měli dokončit změny délky během několika minut. Složité seřizovací postupy vedou později k nákladným prostojům v továrně.
Kalibrace mechanismu lepení/těsnění
Moderní vybavení eliminuje použití lepidla, aby se zlepšila šetrnost k životnímu prostředí a snížily provozní náklady. Protože stroj pracuje bez tradičního lepidla, důkladně prozkoumejte alternativní lepicí systém. Mnoho systémů využívá pokročilé ultrazvukové svařování nebo přesné spojování tepelnou vodou.
Zkontrolujte vysoce rovnoměrné rozložení teploty mezi topnými články. V této fázi doporučujeme používat ruční termovizní kameru. Nerovnoměrné teplo způsobuje slabé švy a katastrofální rozmotávání slámy. Ověřte stabilní výstup energie z ultrazvukového generátoru prostřednictvím diagnostické obrazovky PLC.
Elektrické normy a bezpečnost
Nekvalitní elektrické práce způsobují ničivé požáry továren a zranění obsluhy. Zkontrolujte hlavní elektrickou skříň, zda není úhledná a profesionální. Každý vodič vyžaduje jasné označení odpovídající dodaným schematickým diagramům.
Potvrďte absolutní soulad s vašimi standardy cílového trhu. Normy CE a UL diktují konkrétní barvy vodičů, metody uzemnění a kapacity jističů. Musíte fyzicky otestovat všechna tlačítka nouzového zastavení po celém obvodu stroje. Otevřete bezpečnostní blokovací dvířka za chodu stroje, abyste zajistili okamžité vypnutí napájení.
Kontrolní seznam elektrické bezpečnosti
- Ověřte, že kapacita hlavního jističe odpovídá napájecímu zdroji zařízení.
- Otestujte odpor uzemnění pomocí speciálního testeru uzemnění.
- Zkontrolujte správnou funkci všech chladicích ventilátorů uvnitř skříně PLC.
- Zkontrolujte řetězy vedení kabelů, zda nevykazují místa sevření nebo obnaženou měď.
Živá produkce: Zátěžové testování zařízení
Mandát na nepřetržitý provoz
Krátké, sestříhané video ukázky musíte absolutně odmítnout. Tyto klipy skrývají chronické problémy s rušením a přehříváním. Vyžadujte živý, nepřetržitý provoz po dobu alespoň 2 až 4 hodin. Můžete to provést prostřednictvím nepřetržitého odkazu na video nebo důvěryhodného inspektora třetí strany.
Reálné tovární podmínky odhalují slabé algoritmy řízení napětí. Motory generují špičkové teplo po 45 minutách nepřetržitého provozu. Tepelná roztažnost často mění mezery mezi válečky. Vícehodinový test odhalí tyto skryté mechanické tolerance.
Hodnocení rychlosti vs. stability
Marketingové brožury neustále zvyšují skutečnou rychlost výroby. Musíte ověřit realistickou, udržitelnou cestovní rychlost. Pokud dodavatel uvádí rychlost 80 metrů za minutu, pozorně sledujte stabilitu stroje. Hladina hluku a vibrací by při udržování této rychlosti měla zůstat nízká.
Stroje mohou snadno dosáhnout vrcholu po dobu 30 sekund, než utrpí roztržení papíru. Cestovní rychlost představuje skutečnou rychlost, kterou vaše továrna denně využije. Během fází maximálního zrychlení pečlivě sledujte napětí rozvinování.
Metriky ověření produkční rychlosti
| Metrika Sledovaná |
špičková rychlost (krátce) |
Cestovní rychlost (trvalá) |
Kritéria vyhovění/neúspěchu |
| Teplota motoru |
Normální |
Zvýšená |
Musí zůstat pod 65°C |
| Úroveň vibrací |
Mírný |
Nízký |
Žádné viditelné chvění podvozku |
| Napětí papíru |
Kolísavý |
Stabilní |
Nejsou povoleny žádné přestávky na webu |
Poměr odpadu a vad
Ziskové marže rychle mizí, když míra zmetkovitosti prudce stoupá. Během testovací fáze musíte vypočítat přesný výnos. Spolehlivý stroj udržuje zmetkovitost menší než 2 % při ustálené výrobě.
Počítejte každé odmítnuté stéblo. Pozorně sledujte, jak stroj zvládá spojování a výměnu rolí surového papíru. Neefektivní spojování vytváří masivní materiálový odpad. Tyto metriky důkladně zdokumentujte ve své kontrolní zprávě.
Ověřování kvality výstupu pro brčka
Test integrity spoje
Bezchybný stroj vyrábí robustní a bezpečné produkty. Vzorek potravinářská brčka nelepivá papírová brčka stroj vyrábí přímo za provozu. Odebírejte vzorky z různých intervalů, abyste zajistili konzistenci.
Okamžitě proveďte testy rozvinování pro kontrolu pevnosti švu. Pevně uchopte brčko a pokuste se odloupnout vrstvy papíru od sebe. Dokonalé nelepivé spojení nutí papírová vlákna k roztržení, než se šev oddělí. Tento test natržení vláken zaručuje vynikající bezpečnost pro spotřebitele a spolehlivost produktu.
Nasáknutí kapalinou a strukturální testování
Spotřebitelé nenávidí rozmočená papírová brčka. Musíte okamžitě replikovat skutečné podmínky pro nápoje. Náhodné vzorky ponořte do studených, teplých a vysoce kyselých kapalin. Sycené nápoje a horké kávy slouží jako vynikající testovací média.
Udržujte je ponořené po dobu přísných průmyslových standardů. Obvykle se to pohybuje od 2 do 4 hodin. Vyhodnoťte vzorky z hlediska rozpletení, nadměrného rozmočení nebo ztráty strukturální integrity. Namočená brčka lehce vymačkejte. Měly by si zachovat dostatečnou tuhost, aby prorazily standardní plastové víčko na nápoje.
Přesnost řezu a estetika
Vizuální přitažlivost podporuje přijetí spotřebitelů a pověst značky. Kontrolujte konce slámy za jasného osvětlení. Hledejte čisté řezy bez otřepů, třepení nebo lokálního drcení.
Roztřepené konečky rychleji absorbují tekutinu a urychlují proces rozmáčení. Drcené konce způsobují masivní problémy se zasekáváním v navazujících automatických balicích strojích. Pomocí zvětšovací smyčky zkontrolujte mikrotexturu řezné hrany. Dokonalá estetika naznačuje neuvěřitelně ostré čepele a optimální synchronizaci.
Hodnocení vašeho dodavatele stroje na výrobu slámy na papír bez lepidla na konečných dodávkách
Inventář náhradních dílů a nástrojů
Zpoždění mezinárodní přepravy dělá z výměny poškozených dílů logistickou noční můru. Zkontrolujte fyzickou přítomnost všech dohodnutých dílů podléhajících opotřebení. To zahrnuje další řezné nože, topná tělesa, náhradní trny a hnací řemeny.
Porovnejte fyzickou hromadu dílů s oficiálním seznamem balení. Zajistěte, aby dodavatel poskytl správné nástroje pro údržbu. Zásilku musí doprovázet specializované klíče nebo vlastní stahováky ložisek. Tento přípravek zaručuje rychlé zásahy údržby během prvního roku výroby.
Technická dokumentace
Obsluha složitých strojů poháněných servomotory vyžaduje přesné instrukce. Ujistěte se, že manuály v angličtině nebo v cílovém jazyce jsou kompletně dokončeny. Špatně přeložené příručky způsobují zmatek operátora a nebezpečné chyby nastavení.
Projděte si elektrická schémata a podrobné průvodce řešením problémů s PLC. Musí jasně vysvětlit kódy alarmů a plány údržby. Vyžádejte si tyto dokumenty jak v digitálních formátech USB, tak v odolných papírových pořadačích. The Dodavatel stroje na slámu na papír bez lepidla je musí dokončit, než podepíšete propouštěcí formulář.
Standardy balení před odesláním
Námořní přeprava vystavuje citlivé stroje vysoce korozivnímu slanému vzduchu. Ověřte, že dodavatel používá správné protokoly exportního balení. Celý stroj vyžaduje zabalení do vakuově zataveného fóliového sáčku.
Zaměstnanci musí vložit dostatek průmyslových sáčků s vysoušedlem pro důslednou prevenci proti korozi. Zkontrolujte odolné dřevěné bedny s fumigací. Musí být bezpečně přišroubovány, nikoli pouze přibity, aby vydržely hrubé zacházení s námořní přepravou. Špatné balení zničí dokonalé strojní zařízení dříve, než se vůbec dostane do vašeho zařízení.
Nejlepší postupy kontroly obalů
- Potvrďte přítomnost indikátorů náklonu na vnější bedně.
- Ujistěte se, že dřevěná bedna je opatřena platným fumigačním razítkem ISPM-15.
- Zkontrolujte, zda mají křehké obrazovky HMI pevné sekundární ochranné kryty.
Závěr
Podepsání kontroly před odesláním představuje poslední pákový bod, který kupující má. V okamžiku, kdy kontejner opustí přístav, ztratíte vyjednávací sílu. Řešení mechanické nesrovnalosti nebo selhání shody v továrně dodavatele stojí pouhý zlomek řešení po instalaci.
Vždy požadujte transparentní, vícehodinové testování výkonu. Důvěřujte empirickým datům, strukturálním testům a komplexním auditům kusovníků. Poraďte svému nákupnímu týmu, aby pevně zadržel konečnou platbu, dokud nebude každý jednotlivý bod kontrolního seznamu zdokumentován, opraven a ověřen. Ochrana vašich investic do zařízení začíná odmítnutím kompromisů v továrně.
FAQ
Otázka: Mám najmout inspektora třetí strany pro stroj na slámu na papír bez lepidla?
Odpověď: Ano, pokud nemůžete cestovat. Uveďte, že inspektor musí mít zkušenosti se strojním zařízením. Neměli by mít pouze obecné znalosti kvality spotřebního zboží. Potřebují hluboké odborné znalosti, aby mohli přesně vyhodnotit komplexní integrace PLC, servosystémy a fyziku ultrazvukového spojování.
Otázka: Jaká je přijatelná míra závad během přejímacího testu z výroby?
Odpověď: Během vysoce stabilního běhu FAT by odpad v ideálním případě neměl překročit 2–3 %. Vyšší hodnoty jasně ukazují na špatnou kontrolu tahu nebo neoptimalizované parametry lepení. Tyto neefektivity rychle pohltí vaše denní provozní marže.
Otázka: Co když stroj neprojde kontrolou před odesláním?
Odpověď: Konkrétní selhání pečlivě zdokumentujte pomocí videozáznamu. Okamžitě vydejte dodavateli formální zprávu o nápravném opatření (CAR). Po dokončení reklamace naplánujte sekundární kontrolu. Neuvolňujte zůstatkové prostředky, dokud nebude dokončen úspěšný opakovaný test.