T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan industrisone, vest for riksvei 104, Sunlou Village, Wanquan Town, Pingyang County, Wenzhou City, Zhejiang-provinsen
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-08-03 Opprinnelse: nettsted


Overgang til limfrie papirsugerør eliminerer strenge risikoer for overholdelse av lim. Det fjerner raskt frustrerende tørkeflaskehalser fra produksjonsgulvet. Dette store skiftet endrer imidlertid utstyrets lastprofiler fundamentalt. I motsetning til tradisjonelle limsystemer, er moderne limfri produksjon helt avhengig av termisk eller ultralydliming. Du må sørge for spesifikk mekanisk stivhet for å håndtere disse intense kreftene. Oppsettet krever også spesialiserte kraftkonfigurasjoner og presis spenningskontroll for å forhindre at materialet rives. Uten disse justeringene vil produktkvaliteten din uunngåelig lide.
Riktig dimensjonering av utstyret garanterer en levedyktig driftsavkastning. Du vil lære hvordan du balanserer fabrikkens fotavtrykk, håndterer tunge elektriske belastninger og forutsier daglig produksjonskapasitet. Vi vil utforske praktiske måter å unngå overkapitalisering på unødvendige maskinfunksjoner. Ved å følge disse strukturerte retningslinjene kan du strømlinjeforme anleggets oppgraderingsvei på en sikker måte. En moderne maskinen for å lage papirhalm opererer under ekstrem mekanisk påkjenning, og krever nøye evaluering.
Å forlate lim betyr at du er helt avhengig av varme, friksjon eller ultralydsveising. Disse avanserte mekanismene binder papirlag sammen permanent. Investering i en høy kvalitet limfrie sugerørmaskiner for papirhalmproduksjon krever en distinkt ingeniørtilnærming. Tradisjonelle maskiner trekker ganske enkelt papir gjennom våte limbad. Nye teknologier smelter sammen tørre, spesialiserte papirkvaliteter ved bruk av konsentrert energi.
Dette teknologiskiftet påvirker ditt totale maskineri fotavtrykk drastisk. Fjerning av limbad og lange tørkestativ reduserer kravene til lineær gulvplass. Det øker imidlertid kompleksiteten til den sentrale tetningsstasjonen betydelig. Ingeniørene dine må ha plass til større ultralydgeneratorer eller kraftige termiske valser.
Vibrasjon og stabilitet blir dine mest kritiske tekniske bekymringer. Ultralydsveising skaper intense høyfrekvente vibrasjoner. Termiske høytrykksvalser utøver enorm fysisk kraft på skjøre papirlag. For å opprettholde presisjonen trenger du tyngre chassiskonstruksjon. En lett ramme vil vibrere for mye. Denne ukontrollerte vibrasjonen forårsaker mikrobrudd i papirfibrene, noe som fører til svake sømmer.
Feilberegning av størrelsen medfører alvorlige driftsstraff. Underdimensjonering av utstyret fører direkte til produktfeil. Svake sømmer løses raskt opp i forbruksvæsker. Omvendt øker overdimensjonering av utstyret ditt daglige energibehov. Dette forringer enhetens økonomi unødvendig. Du må finne den optimale mellomveien.
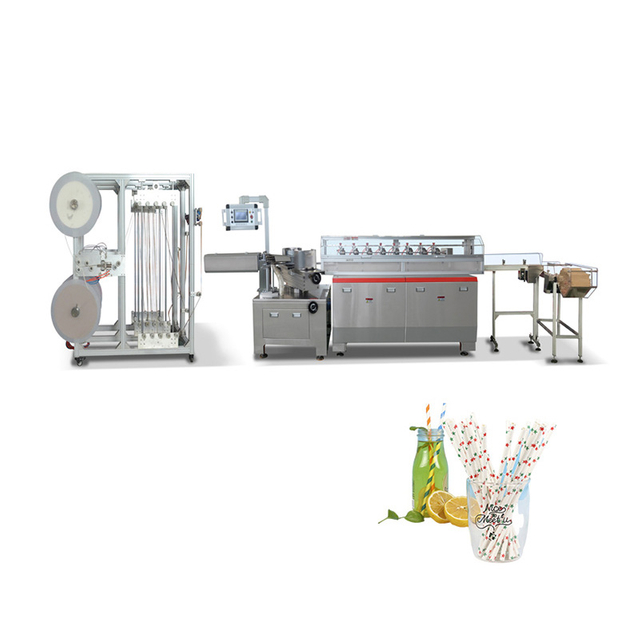
Når du bestemmer din spesifikasjoner for produksjon av papirhalm , må du evaluere flere sammenkoblede variabler. Du kan ikke bare se på topphastigheten. Du må balansere kapasitet, kraft og fysisk masse.
Etabler et realistisk mål for brikker per minutt. Standardfasiliteter er ofte målrettet mellom 200 og 500 stykker per minutt. Du må skille denne beregningen fra rå lineær hastighet målt i meter per minutt. Høye lineære hastigheter ser imponerende ut på brosjyrer. Imidlertid oversetter de ikke alltid til brukbare ferdige produkter.
Ta hensyn til din daglige operasjonelle virkelighet. Limfri liming krever ofte litt lengre oppholdstid. Dveletid refererer til det nøyaktige millisekundet papiret forblir under varme eller ultralydtrykk. Våtlimmaskiner kan kjøre raskere fordi bindingen herder senere på et tørkestativ. Limfrie bindinger må herde øyeblikkelig på doren. Dette tilsier distinkte fartsgrenser.
Krav til grunnlinjekraft endres dramatisk. Tradisjonelle motorer trekker forutsigbare, jevne strømmer. Limfrie mekanismer etablerer ofte en elektrisk grunnlinje mellom 7kW og 10kW bare for tetningsteknologien. Dette ekskluderer hoveddrivmotorer og automatiserte kuttesystemer.
Vurder dine interne anleggsbegrensninger umiddelbart. Du trenger robuste trefasestrømbehov. Ultralydgeneratorer krever dedikerte elektriske kretser. Hvis du deler kretser på tvers av flere maskiner, risikerer du alvorlige spenningsfall. Spenningsfall forårsaker inkonsekvente ultralydfrekvenser, og produserer uforseglede sugerør.
Beregn gulvplassbehovet ditt nøye. Mål lengden og bredden som trengs for hovedchassiset. Du kan trygt utelukke den utelatte tørketransportøren. Dette frigjør ofte verdifulle kvadratmeter i anlegget ditt. Du kan bruke denne plassen til å pakke utstyr i stedet.
Bekreft betonggulvets bæreevne. Stabilitet av industriell kvalitet krever en minimumsvekt på 1400 kg. Tunge maskiner forblir forankret under kontinuerlige servodrevne skjæresykluser. Lette gulv kan kreve strukturell forsterkning før installasjon.
| Spesifikasjon Metrisk | Tradisjonelt limsystem | Limfritt (termisk/ultralyd) system |
|---|---|---|
| Lineært fotavtrykk | Stor (krever 3-5m tørkestativ) | Kompakt (ikke nødvendig med tørkestativ) |
| Minimum maskinmasse | 800 kg - 1000 kg | 1400 kg+ (vibrasjonsdempende) |
| Strømkrav | Standard 3-5kW (drivmotorer) | 7kW - 10kW+ (generatorer + stasjoner) |
| Speed flaskehals | Tørketid for lim | Bonding dvel time |
Skaleringsoperasjoner krever ofte en skreddersydd maskin for produksjon av papirstrå , nøyaktig til dine produktlinjer. Hyllemodeller fungerer for standardstørrelser. Spesialiserte drikkevaremarkeder krever langt mer fleksibilitet.
Du må dimensjonere den sentrale doren og kuttemekanismen for forskjellige SKU-er. Standard juicesugerør måler vanligvis 6 mm i diameter. Boba te sugerør måler 8 mm eller 12 mm. En tilpasset maskin gjør det mulig for operatører å bytte dor raskt. Dette minimerer kostbar overgangsstans mellom produksjonskjøringer.
Evaluer skjæresystemarkitekturen din basert på utgangsmål. Flerknivsskjæresystemer deler arbeidsmengden på flere kniver. Dette gir mulighet for høyere kontinuerlig ekstruderingshastighet. Enkeltknivssystemer koster mindre på forhånd. Imidlertid begrenser de din maksimale utgangskapasitet. Tunge limfrie papirkvaliteter sløver ofte enkeltkniver mye raskere.
Å imøtekomme spesifikke limfrie papirkvaliteter krever avansert håndtering. Limfritt papir har ofte forhåndspåførte termiske belegg. Disse beleggene reagerer dårlig på overdreven friksjon. Materialhåndteringssystemet ditt må trekke papiret jevnt. Rystende bevegelser vil skrape av det essensielle termiske belegget før liming oppstår.
Dimensjoner den motoriserte papirrullestanden riktig. Beregn din maksimale foretrukne rullediameter. Større ruller betyr færre manuelle vekslinger per skift. Implementer automatiske skjøtefunksjoner. Skjøtemaskiner kobler en ny papirrull til den som utløper uten å stoppe maskinen. Denne funksjonen øker dine daglige avkastningsmålinger drastisk.
Velge en pålitelig leverandør av papirstråfremstillingsmaskin dikterer din langsiktige suksess. Markedet inneholder mange leverandører som tilbyr raskt modifisert utstyr. Du må filtrere ut uerfarne byggherrer.
Krev ekte spesialisering innen ikke-lim teknologi. Kortliste leverandører som tilbyr proprietære eller utprøvde limfrie bindingsmekanismer. Unngå leverandører som selger ettermonterte tradisjonelle maskiner. Å slå et grunnleggende ultralydhorn på et spinkelt våtlim-chassis gir aldri konsistente kommersielle resultater. Den underliggende engineering må støtte teknologien innfødt.
Insister på streng Factory Acceptance Testing (FAT). Meld deg aldri av på en maskin basert på generiske videodemonstrasjoner. Krev en direktekjøring med akkurat ditt papirsubstrat. Papirkvaliteter varierer mye i fuktighetsinnhold og termisk reaktivitet. Du må bevise at utstyret forsegler ditt spesifikke materiale sikkert før frakt.
Vurder leverandørens reservedeler tilgjengelighet grundig. Limfrie maskiner bruker høyt spesialiserte slitedeler. Ultralydhorn, ambolter og presisjons termiske valser brytes ned over tid. Spør leverandøren om garanterte ledetider på disse tilpassede komponentene. Forlenget nedetid å vente på et erstatningshorn vil ødelegge dine kvartalsvise fortjenestemarginer.
Din umiddelbare neste trinn innebærer å be om et detaljert spesifikasjonsark. Kartlegg oppgitt maskinkW, total strukturell masse og kontinuerlig utgangshastighet mot dine produksjonsmål. Tving leverandøren til å garantere spesifikke avkastningstall under kontrakt.
Å dimensjonere en limfri maskin handler sjelden om å maksimere gulvplassen din. Det krever å sikre nøyaktig den elektriske infrastrukturen, strukturelle massen og spenningskontrollen som er nødvendig for å håndtere intens termisk eller ultralydbinding. Fysikken til limfri produksjon krever robuste tekniske løsninger.
Vi anbefaler på det sterkeste å prioritere maskinstabilitet og eksakte effektspesifikasjoner fremfor teoretiske maksimalhastigheter. En tung, veldrevet maskin som kjører med moderat hastighet gir langt mer konsistente, væskebestandige produkter. Denne tilnærmingen reduserer skrapprisene dramatisk.
Ta umiddelbar handling ved å engasjere dine interne ingeniørteam i dag. Kontroller gjeldende effektgrenser for anlegget i kW. Sjekk belastningsgrensene for betonggulv. Samle inn disse viktige infrastrukturdataene før du ber om tilbud fra leverandører. Riktig forberedelse sikrer en sømløs og svært lønnsom utstyrsinstallasjon.
A: Nei, det krever vanligvis mindre lineær plass fordi det eliminerer behovet for utvidede tørkestativ eller oppvarmede transportbåndseksjoner forbundet med våt lim. Dette frigjør verdifullt fotavtrykk fra fabrikken for andre operasjoner.
A: Industrielle modeller veier vanligvis oppover 1400 kg. Denne massen er strengt nødvendig for å dempe vibrasjonene til høytrykks- eller ultralydforseglingsenheter og sikre presise kutt uten å sprekke papiret.
A: Selv om det er teoretisk mulig, er det sjelden kostnadseffektivt. Spenningskontrollen, kraftkravene (ofte 7kW+ for tetningsenheten alene) og verktøyintegrasjonen tilsier vanligvis kjøp av et spesialbygget eller svært tilpasset chassis.