T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-03 Eredet: Telek


A ragasztómentes papírszívószálakra való átállás kiküszöböli a szigorú ragasztóanyag-megfelelőségi kockázatokat. Gyorsan eltávolítja a frusztráló szárítási szűk keresztmetszeteket a termelési padlóról. Ez a jelentős változás azonban alapvetően megváltoztatja a berendezés terhelési profilját. A hagyományos ragasztórendszerekkel ellentétben a modern ragasztómentes gyártás teljes mértékben a termikus vagy ultrahangos ragasztáson alapul. Ezeknek az intenzív erőknek a kezeléséhez speciális mechanikai merevséget kell biztosítania. A beállítás speciális teljesítmény-konfigurációkat és precíz feszültségszabályozást is igényel az anyagszakadás megakadályozása érdekében. E módosítások nélkül a termék minősége elkerülhetetlenül romlik.
A berendezés megfelelő méretezése garantálja a működőképes működési megtérülést. Megtanulja, hogyan lehet kiegyensúlyozni gyári lábnyomát, kezelni a nehéz elektromos terheléseket, és megjósolni a napi teljesítményt. Meg fogjuk vizsgálni a gyakorlati módszereket, amelyekkel elkerülhetjük a felesleges nagybetűk használatát. Ezen strukturált irányelvek követésével biztonságosan korszerűsítheti a létesítmény frissítési útvonalát. Egy modern A papírszalmagyártó gép rendkívüli mechanikai igénybevétel mellett működik, gondos értékelést igényel.
A ragasztók elhagyása azt jelenti, hogy teljes mértékben a hőre, a súrlódásra vagy az ultrahangos hegesztésre támaszkodik. Ezek a fejlett mechanizmusok tartósan összekötik a papírrétegeket. Befektetés egy jó minőségbe ragasztómentes szívószál papírszalma-készítő gép külön mérnöki megközelítést igényel. A hagyományos gépek egyszerűen áthúzzák a papírt nedves ragasztófürdőn. Az új technológiák koncentrált energia felhasználásával egyesítik a száraz, speciális papírminőségeket.
Ez a technológiai váltás drasztikusan befolyásolja a gépek teljes lábnyomát. A ragasztófürdők és a hosszú szárítóállványok eltávolítása csökkenti a lineáris alapterületigényt. Ez azonban jelentősen megnöveli a központi tömítőállomás összetettségét. Mérnökeinek terjedelmesebb ultrahangos generátorokat vagy nagy teherbírású hőgörgőket kell alkalmazniuk.
A vibráció és a stabilitás a legkritikusabb mérnöki szempontokká válik. Az ultrahangos hegesztés intenzív, magas frekvenciájú rezgéseket hoz létre. A nagynyomású termikus hengerek hatalmas fizikai erőt fejtenek ki a törékeny papírrétegekre. A pontosság fenntartásához nehezebb alvázszerkezetre van szükség. A könnyű keret túlzottan rezeg. Ez az ellenőrizetlen rezgés mikrotörést okoz a papírszálakban, ami gyenge varratokhoz vezet.
A méretezés helytelen kiszámítása súlyos működési büntetést von maga után. A berendezés alulméretezése közvetlenül a termék meghibásodásához vezet. A gyenge varratok gyorsan kibomlanak a fogyasztói folyadékokban. Ezzel szemben a berendezés túlméretezése megnöveli napi energiaszükségletét. Ez szükségtelenül rontja az egység gazdaságosságát. Meg kell találni az optimális középutat.
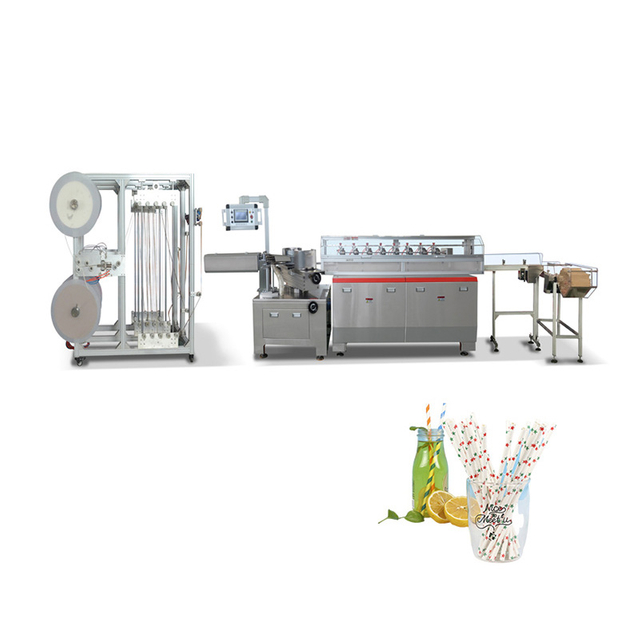
Amikor meghatározza az Ön A papírszalmagyártó gép specifikációihoz több, egymással összefüggő változót kell értékelnie. Nem lehet egyszerűen csak a csúcssebességet nézni. Egyensúlyban kell lennie a kapacitással, az erővel és a fizikai tömeggel.
Állítson fel egy reális célt a darab/perc értékre. A szabványos létesítmények gyakran 200 és 500 darab/perc közötti sebességet céloznak meg. Ezt a mérőszámot meg kell különböztetnie a méter/percben mért nyers lineáris sebességtől. A nagy lineáris sebesség lenyűgözően néz ki a prospektusokon. Ezek azonban nem mindig használhatók késztermékként.
Tényező a napi működési valóságban. A ragasztómentes ragasztás gyakran valamivel hosszabb tartózkodási időt igényel. A várakozási idő azt a pontos ezredmásodpercet jelenti, amely alatt a papír hő vagy ultrahang nyomás alatt marad. A nedvesen ragasztó gépek gyorsabban működhetnek, mert a kötés később a szárítóállványon megköt. A ragasztómentes kötéseknek azonnal meg kell kötődniük a tüskén. Ez határozott sebességkorlátozást ír elő.
Az alap teljesítményigény drámaian megváltozik. A hagyományos motorok kiszámítható, egyenletes áramot vesznek fel. A ragasztómentes mechanizmusok gyakran 7 kW és 10 kW közötti elektromos alapvonalat határoznak meg csak a tömítési technológiához. Ez nem tartalmazza a fő hajtómotorokat és az automatizált vágórendszereket.
Azonnal mérje fel belső létesítményi korlátait. Robusztus háromfázisú áramellátásra van szüksége. Az ultrahangos generátorokhoz külön elektromos áramkörök szükségesek. Ha több gépen osztja meg az áramköröket, súlyos feszültségesések kockázatával járhat. A feszültségesések inkonzisztens ultrahang-frekvenciákat okoznak, és lezáratlan szívószálakat eredményeznek.
Gondosan számolja ki az alapterületigényét. Mérje meg a fő alváz hosszát és szélességét. Nyugodtan kizárhatja a kihagyott szárítószalagot. Ez gyakran értékes négyzetmétereket szabadít fel az üzemben. Ezt a helyet használhatja inkább csomagolóberendezésekhez.
Ellenőrizze a betonpadló teherbíró képességét. Az ipari minőségű stabilitáshoz legalább 1400 kg-os géptömeg szükséges. A nehéz gépek a folyamatos szervohajtású vágási ciklusok során rögzítve maradnak. A könnyű padlók szerkezeti megerősítést igényelhetnek a telepítés előtt.
| Specifikáció Metrikus | Hagyományos ragasztórendszer | Ragasztómentes (termikus/ultrahangos) rendszer |
|---|---|---|
| Lineáris lábnyom | Nagy (3-5 m-es szárítóállvány szükséges) | Kompakt (nincs szükség szárítóra) |
| A gép minimális tömege | 800-1000 kg | 1400 kg+ (rezgéscsillapító) |
| Teljesítménykövetelmények | Normál 3-5 kW (hajtómotorok) | 7kW - 10kW+ (generátorok + meghajtók) |
| Sebesség szűk keresztmetszet | A ragasztó száradási ideje | Ragasztási tartózkodási idő |
A méretezési műveletek gyakran megkövetelik a egyedi papírszalma-készítő gép pontosan az Ön termékvonalához szabva. A kész modellek szabványos méretekhez működnek. A speciális italpiacok sokkal nagyobb rugalmasságot igényelnek.
Méreteznie kell a központi tüskét és a vágómechanizmust a változó cikkszámokhoz. A szabványos gyümölcslé szívószálak átmérője általában 6 mm. A Boba tea szívószál mérete 8 vagy 12 mm. A személyre szabott gép lehetővé teszi a kezelők számára a tüskék gyors cseréjét. Ez minimálisra csökkenti a költséges átállási leállást a gyártási ciklusok között.
Értékelje vágórendszer-architektúráját a kimeneti célok alapján. A többkéses vágórendszerek a munkaterhelést több pengére osztják. Ez nagyobb folyamatos extrudálási sebességet tesz lehetővé. Az egykéses rendszerek kevesebbe kerülnek előre. Ezek azonban korlátozzák a maximális kimeneti kapacitást. A nehéz, ragasztómentes papírminőségek gyakran sokkal gyorsabban tompítják az egyes késeket.
A speciális ragasztómentes papírfajták elhelyezése fejlett kezelést igényel. A ragasztómentes papír gyakran előre felvitt hőbevonatot tartalmaz. Ezek a bevonatok rosszul reagálnak a túlzott súrlódásra. Az anyagmozgató rendszernek simán kell húznia a papírt. A rángatózó mozgások lekaparják az alapvető hőbevonatot, mielőtt a ragasztás megtörténik.
Mérje meg megfelelően a motoros papírtekercstartót. Számítsa ki a kívánt maximális tekercsátmérőt. A nagyobb tekercsek kevesebb kézi váltást jelentenek műszakonként. Automatikus illesztési képességek megvalósítása. A toldók a gép leállítása nélkül csatlakoztatják az új papírtekercset a lejáróhoz. Ez a funkció drasztikusan növeli a napi hozammutatókat.
Megbízható kiválasztása a papírszalma-gyártó gép szállítója diktálja az Ön hosszú távú sikerét. A piacon sok olyan eladó található, amelyek sebtében módosított berendezéseket kínálnak. Ki kell szűrnie a tapasztalatlan építőket.
Igényeljen valódi szakosodást a ragasztómentes technológiára. Sorolja fel azokat a szállítókat, amelyek szabadalmaztatott vagy bevált ragasztómentes ragasztómechanizmusokat kínálnak. Kerülje el az utólagosan felszerelt hagyományos gépeket árusító eladókat. Egy egyszerű ultrahangos kürt rácsapása egy vékony, nedvesen ragasztott vázra soha nem hoz konzisztens kereskedelmi eredményeket. A mögöttes tervezésnek natívan támogatnia kell a technológiát.
Ragaszkodjon a szigorú gyári átvételi teszteléshez (FAT). Soha ne jelentkezzen ki olyan gépen, amely általános videóbemutatókon alapul. Igényeljen élő futást a megfelelő papírhordozó használatával. A papírfajták nedvességtartalma és termikus reakcióképessége vad változatosságot mutat. Szállítás előtt bizonyítania kell, hogy a berendezés biztonságosan lezárja az adott anyagot.
Alaposan értékelje a szállító pótalkatrészeinek elérhetőségét. A ragasztómentes gépek speciális kopóalkatrészeket használnak. Az ultrahangos kürtök, üllők és precíziós hőgörgők idővel leromlanak. Kérje szállítójától ezekre az egyedi alkatrészekre vonatkozó garantált átfutási időket. A cserekürtre való hosszabb leállás tönkreteszi a negyedéves haszonkulcsot.
Az Ön azonnali következő lépése egy részletes specifikációs lap kérése. Térképezze fel a gép megadott kW-ját, a teljes szerkezeti tömeget és a folyamatos kimeneti sebességet a termelési célokkal. Kényszerítse az eladót, hogy garantálja a szerződésben meghatározott hozamszámokat.
A ragasztómentes gép méretezése ritkán az alapterület maximalizálásáról szól. Megköveteli a pontos elektromos infrastruktúra, szerkezeti tömeg és feszültségszabályozás biztosítását az intenzív termikus vagy ultrahangos kötések kezeléséhez. A ragasztómentes gyártás fizikája robusztus mérnöki megoldásokat igényel.
Nyomatékosan javasoljuk, hogy a gép stabilitását és a pontos teljesítményadatokat helyezze előtérbe az elméleti maximális sebességgel szemben. A közepes sebességgel működő nehéz, nagy teljesítményű gép sokkal konzisztensebb, folyadékállóbb termékeket eredményez. Ez a megközelítés drámaian csökkenti a selejt arányát.
Tegyen azonnali lépéseket a belső mérnöki csapatok bevonásával még ma. Vizsgálja meg a létesítmény jelenlegi teljesítményhatárait kW-ban. Ellenőrizze a betonpadló terhelési határait. Gyűjtsd össze ezeket a kulcsfontosságú infrastrukturális adatokat, mielőtt szállítói árajánlatot kérsz. A megfelelő előkészítés biztosítja a zökkenőmentes és rendkívül jövedelmező berendezések telepítését.
V: Nem, általában kevesebb lineáris helyet igényel, mert szükségtelenné teszi a nedves ragasztókhoz kapcsolódó hosszabb szárítóállványokat vagy fűtött szállítószalagokat. Ez értékes gyári lábnyomot szabadít fel más műveletek számára.
V: Az ipari minőségű modellek tömege általában meghaladja az 1400 kg-ot. Ez a tömeg feltétlenül szükséges a nagynyomású vagy ultrahangos tömítőegységek rezgésének csillapításához, és a precíz vágások biztosításához a papír törése nélkül.
V: Bár elméletileg lehetséges, ritkán költséghatékony. A feszítésszabályozás, a teljesítményigény (gyakran 7 kW+ egyedül a tömítőegység esetében) és a szerszámok integrációja általában megköveteli egy erre a célra épített vagy nagymértékben testreszabott alváz vásárlását.