T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-21 Eredet: Telek


A B2B berendezések beszerzése hihetetlenül nagy téttel bír a gyártók számára világszerte. Az ipari gépek nemzetközi beszerzése komoly pénzügyi elkötelezettséget igényel. Ezt a befektetést gondosan meg kell védenie. A rejtett hibák felfedezése a nemzetközi szállítás után súlyos gyártási késéseket eredményez. Ezek a frusztráló kudarcok gyakran visszafordíthatatlan pénzügyi veszteségeket okoznak vállalkozásának.
A szigorú szállítás előtti ellenőrzés (PSI) vagy a gyári átvételi teszt (FAT) megakadályozza ezt a katasztrófát. A kockázatot közvetlenül a szállítóra hárítja vissza, mielőtt kifizeti a végső egyenleget. Felvázolunk egy szisztematikus értékelési módszertant a felépítés minőségének és a működési stabilitásnak az értékelésére. Megtanulja, hogyan ellenőrizheti pontosan a végtermék megfelelőségét.
Ez az útmutató biztosítja, hogy berendezése pontosan megfeleljen a szerződéses paramétereknek. Kerüljük a beszállítói marketing állításokra hagyatkozásunkat. Ehelyett az objektív, ellenőrizhető adatokra koncentrálunk. Pontosan elsajátítja a bolondbiztos gyári átvételi teszt elvégzéséhez szükséges lépéseket.
Alaposan meg kell vizsgálnia az anyagjegyzéket (BOM). A vásárlók gyakran figyelmen kívül hagyják ezt a kritikus dokumentumot a gyárlátogatások során. Ellenőrizze az összes kritikus komponenst a megállapodás szerinti szerződésben foglaltakkal. Nagy hangsúlyt fektet a szervomotorokra, a programozható logikai vezérlőkre (PLC) és a frekvenciaváltókra. Hasonlítsa össze az ezeken az alkatrészeken található fizikai névtáblákat a szerződéslistájával.
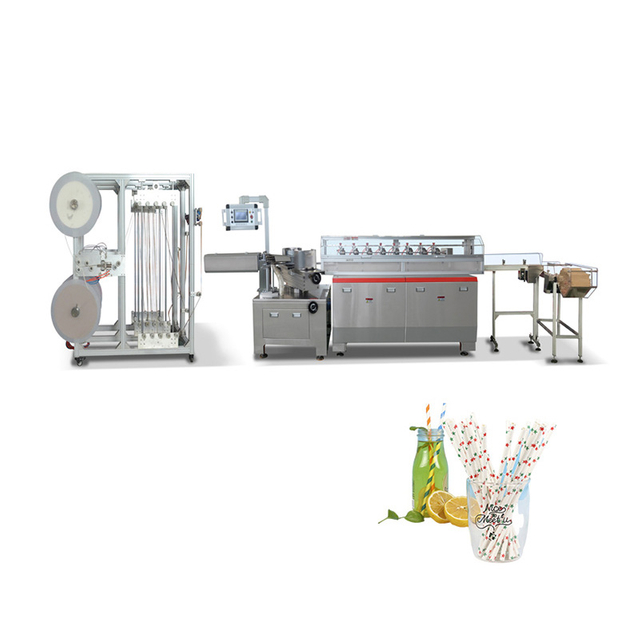
Győződjön meg arról, hogy a márkanév összetevői nagyon hitelesek. A gátlástalan gyárak néha olcsóbb helyi helyettesítőket telepítenek, hogy növeljék a haszonkulcsot. A hibás sorozatszámok alapján könnyen felismerheti a hamisított alkatrészeket. Javasoljuk, hogy vigyen magával digitális vonalkód-leolvasót, vagy használja a gyártó-ellenőrző portálokat. Ez a lépés megerősíti az Ön alapvető megbízhatóságát nem ragasztó papírszalma gép szállítás előtt.
Az egyedi gyártósorok rendkívül specifikus szerkezeti módosításokat igényelnek. A egyedi, nem ragasztópapír szalmagép , a vizuális ellenőrzés továbbra is elengedhetetlen. Győződjön meg arról, hogy az egyes szerszámok módosításai megfelelnek a műszaki rajzoknak.
Mérje meg az egyedi tüskeméreteket kalibrált digitális tolómérőkkel. Ellenőrizze, hogy a speciális feszültségszabályozók megfelelően illeszkednek-e az adagolóegységbe. A tüske átmérőjének kisebb eltérése jelentős papírelakadást okoz. Gondoskodjon arról, hogy a technikusok bemutassák, hogyan kell ezeket az egyedi alkatrészeket zökkenőmentesen beállítani.
Az élelmiszer-biztonsági megfelelés meghatározza a végtermék értékesítésére vonatkozó jogi képességét. Gondosan vizsgáljon meg minden anyag érintkezési pontot. A görgők, vezetősínek és vágóegységek ellenőrzött élelmiszer-minőségű anyagokat igényelnek. A szennyeződés elkerülése érdekében eredeti SUS304 vagy SUS316 rozsdamentes acélból kell állniuk.
Az alacsonyabb minőségű rozsdamentes acél gyorsan korrodálódik magas páratartalmú gyári környezetben. Használjon folyékony tesztkészletet az acél összetételének közvetlenül a gyárban történő ellenőrzéséhez. A vizsgálósav megváltoztatja a színét, ha az acél nem tartalmaz elegendő nikkelt. Ez garantálja, hogy gépe megfelel a szigorú FDA vagy CE élelmiszerbiztonsági szabványoknak.
Gyakori anyagvizsgálati hibák
A vágómechanizmus minden nagy sebességű papírszalma vonal szívét képviseli. Gondosan értékelje ki a többvágó mechanizmus szinkronizálását. Száraz futás közben figyelnie kell minden túlzott vibrációt. A nem kívánt rezgések lerövidítik a penge élettartamát, és szaggatott szalmaéleket eredményeznek.
Vizsgálja meg a penge pontos beállítását a vágókocsin. Tesztelje a vágási hosszok egyszerű beállítását az ember-gép interfészen (HMI) keresztül. Az üzemeltetőknek perceken belül végre kell hajtaniuk a hosszváltást. A bonyolult beállítási eljárások később költséges gyári leálláshoz vezetnek.
A modern berendezések kiküszöbölik a ragasztóanyagot a környezetbarátság javítása és a működési költségek csökkentése érdekében. Mivel a gép hagyományos ragasztó nélkül működik, alaposan vizsgálja meg az alternatív ragasztórendszert. Sok rendszer fejlett ultrahangos hegesztést vagy precíziós termálvíz kötést alkalmaz.
Ellenőrizze a nagyon egyenletes hőmérséklet-eloszlást a fűtőelemek között. Javasoljuk, hogy ebben a fázisban kézi hőkamerát használjon. Az egyenetlen hőség gyenge varratokat és katasztrofális szalmafelbontást okoz. Érvényesítse az ultrahangos generátor stabil energiakimenetét a PLC diagnosztikai képernyőjén keresztül.
A nem megfelelő elektromos munkák pusztító üzemi tüzet és kezelői sérüléseket okoznak. Vizsgálja meg a fő elektromos szekrényt, hogy van-e tiszta, professzionális vezetékezés. Minden vezetéknek egyértelmű címkézésre van szüksége, amely megfelel a mellékelt vázlatos diagramoknak.
Erősítse meg, hogy teljes mértékben megfelel a cél-piaci szabványoknak. A CE és UL szabványok specifikus vezetékszíneket, földelési módszereket és megszakítókapacitásokat írnak elő. Fizikailag tesztelnie kell az összes vészleállító gombot a gép kerületén. A gép működése közben nyissa ki a biztonsági reteszajtókat, hogy biztosítsa az azonnali áramkimaradást.
Elektromos biztonsági ellenőrzőlista
Feltétlenül vissza kell utasítania a rövid, szerkesztett videó bemutatókat. Ezek a klipek elrejtik a krónikus elakadási problémákat és a túlmelegedést. Legalább 2-4 órás éles, folyamatos működés szükséges. Ezt egy folyamatos videolinken vagy egy megbízható, harmadik féltől származó ellenőr segítségével végezheti el.
A valós gyári körülmények gyenge feszültségszabályozó algoritmusokat tesznek lehetővé. A motorok csúcshőt termelnek 45 perc folyamatos működés után. A hőtágulás gyakran megváltoztatja a görgőközöket. Egy többórás teszt felfedi ezeket a rejtett mechanikai tűréseket.
A marketing brosúrák következetesen növelik a tényleges termelési sebességet. Ellenőriznie kell a reális, fenntartható utazósebességet. Ha a szállító 80 méter/perc sebességet állít be, alaposan figyelje meg a gép stabilitását. A zajszintnek és a vibrációnak alacsonynak kell maradnia, ha ezt a sebességet fenntartja.
A gépek könnyen elérhetik a csúcsot 30 másodpercig, mielőtt papírszakadást szenvednének. Az utazósebesség azt a valódi sebességet jelenti, amelyet a gyár naponta használ. A maximális gyorsítási fázisok során gondosan figyelje a feltekerő feszültséget.
Gyártási sebesség-ellenőrzési mérőszámok
| Metrika Figyelt | csúcssebesség (rövid) | utazósebesség (tartós) | Megfelelő/Nem sikerült kritériumok |
|---|---|---|---|
| Motor hőmérséklet | Normál | Emelkedett | 65°C alatt kell maradnia |
| Rezgésszint | Mérsékelt | Alacsony | Nem látható az alváz remegése |
| Papírfeszültség | Ingadozó | Stabil | Webszünet nem megengedett |
A haszonkulcsok gyorsan eltűnnek, amikor a selejt aránya az egekbe szökik. A pontos hozamot a tesztelési szakaszban kell kiszámítani. Egy megbízható gép 2%-nál kisebb selejt arányt tart fenn az állandósult állapotú gyártás során.
Számoljon meg minden egyes visszautasított szívószálat. Figyelemmel kísérje figyelemmel, hogy a gép hogyan kezeli az összeillesztést és a nyers papírtekercs-cseréket. A nem hatékony toldás hatalmas anyagpazarlást eredményez. Ezeket a mutatókat alaposan dokumentálja az ellenőrzési jelentésben.
A hibátlan gép robusztus, biztonságos termékeket állít elő. Minta a étkeztetési szalma nem ragasztó papír szalmagép közvetlenül az éles futás során állít elő. Vegyen mintát különböző időközönként a konzisztencia biztosítása érdekében.
Azonnal végezzen kihúzási teszteket a varrat szilárdságának ellenőrzésére. Fogja meg erősen a szívószálat, és próbálja meg széthúzni a papírrétegeket. A tökéletes ragasztómentes kötés arra kényszeríti a papírszálakat, hogy elszakadjanak, mielőtt a varrat szétválna. Ez a szálszakadási teszt garantálja a fogyasztók kiváló biztonságát és a termék megbízhatóságát.
A fogyasztók utálják az elázott papírszívószálakat. Azonnal meg kell másolnia a valós italfogyasztási feltételeket. Merítse a véletlenszerű mintákat hideg, meleg és erősen savas folyadékokba. A szénsavas italok és a forró kávék kiváló vizsgálati közegként szolgálnak.
Tartsa őket vízben a szigorú iparági szabványoknak megfelelő ideig. Általában ez 2 és 4 óra között van. Értékelje a mintákat a szétválás, a túlzott nedvesség vagy a szerkezeti integritás elvesztése szempontjából. A beáztatott szívószálakat enyhén kinyomkodjuk. Meg kell őrizniük elég merevséget ahhoz, hogy kilyukasszanak egy szabványos műanyag italfedelet.
A vizuális vonzalom növeli a fogyasztók elfogadását és a márka hírnevét. Erős megvilágítás mellett ellenőrizze a szalmavégeket. Keressen tiszta vágásokat sorja, kopás vagy helyi zúzódás nélkül.
A kopott hajvégek gyorsabban szívják fel a folyadékot, felgyorsítva a nedvesedési folyamatot. A zúzott végek hatalmas elakadási problémákat okoznak a későbbi automata csomagológépekben. Használjon nagyítóhurkot a vágott él mikrotextúrájának ellenőrzéséhez. A tökéletes esztétika hihetetlenül éles pengéket és optimális szinkronizálást jelez.
A nemzetközi szállítási késések logisztikai rémálommá teszik a törött alkatrészek cseréjét. Ellenőrizze az összes megállapodás szerinti kopóalkatrész fizikai jelenlétét. Ez magában foglalja az extra vágópengéket, fűtőelemeket, tartalék tüskéket és hajtószíjakat.
Hasonlítsa össze az alkatrészek fizikai halmazát a hivatalos csomagolási listával. Győződjön meg arról, hogy a szállító megfelelő karbantartási eszközöket biztosít. A szállítmányt speciális csavarkulcsoknak vagy egyedi csapágyhúzóknak kell kísérniük. Ez a készítmény garantálja a gyors karbantartási beavatkozásokat a gyártás első évében.
Az összetett szervohajtású gépek üzemeltetéséhez pontos utasítások szükségesek. Győződjön meg arról, hogy az angol nyelvű vagy célnyelvű kézikönyvek teljesen elkészültek. A rosszul lefordított kézikönyvek zavart okoznak a kezelőben, és veszélyes beállítási hibákat okoznak.
Tekintse át az elektromos kapcsolási rajzokat és a részletes PLC hibaelhárítási útmutatókat. Világosan meg kell magyarázniuk a riasztási kódokat és a karbantartási ütemterveket. Ezeket a dokumentumokat digitális USB formátumban és tartós nyomtatott iratgyűjtőben egyaránt kérheti. A A nem ragasztópapír szalmagép szállítójának ezeket véglegesítenie kell, mielőtt aláírja a kiadási űrlapot.
Az óceáni áruszállítás az érzékeny gépeket erősen korrozív sós levegőnek teszi ki. Ellenőrizze, hogy a szállító megfelelő exportcsomagolási protokollokat alkalmaz-e. Az egész gépet vákuumzáras fóliatasakba kell csomagolni.
A dolgozóknak bőséges ipari szárítóanyag-csomagokat kell behelyezniük a szigorú rozsdamegelőzés érdekében. Vizsgálja meg a nagy teherbírású, fertőtlenített fa ládákat. Biztosan csavarozni kell őket, nem csak szögezni, hogy ellenálljanak a durva tengeri teherkezelésnek. A rossz csomagolás tönkreteszi a tökéletes gépeket, mielőtt az elérné az Ön létesítményét.
Csomagolásellenőrzés legjobb gyakorlatai
A szállítás előtti ellenőrzésen való lemondás a vevő végső tőkeáttételi pontját jelenti. Abban a pillanatban, amikor a konténer elhagyja a kikötőt, elveszíti a tárgyalási képességét. Egy mechanikai eltérés vagy megfelelőségi hiba megoldása a beszállító gyárában a telepítés utáni megoldás töredékébe kerül.
Mindig követeljen átlátható, több órás teljesítménytesztet. Bízzon az empirikus adatokban, a szerkezeti áztatási tesztekben és az átfogó BOM auditokban. Tanácsolja beszerző csapatát, hogy határozottan tartsa vissza a végső kifizetést, amíg az ellenőrzési ellenőrzőlista minden egyes pontját dokumentálják, kijavítják és ellenőrizték. A berendezések befektetésének védelme azzal kezdődik, hogy megtagadja a kompromisszumokat a gyárban.
V: Igen, ha nem tud utazni. Adja meg, hogy az ellenőrnek gépspecifikus tapasztalattal kell rendelkeznie. Nem csak általános fogyasztási cikkek minőségbiztosítási ismeretekkel kell rendelkezniük. Mély szakértelemre van szükségük a komplex PLC-integrációk, szervorendszerek és az ultrahangos kötésfizika pontos értékeléséhez.
V: Egy nagyon stabil FAT-futás során a hulladék ideális esetben nem haladhatja meg a 2-3%-ot. A magasabb arány egyértelműen rossz feszültségszabályozást vagy nem optimalizált kötési paramétereket jelez. Ezek a hatástalanságok gyorsan beemésztik napi működési haszonkulcsát.
V: Gondosan dokumentálja a konkrét hibákat videó bizonyítékokkal. Azonnal adjon ki hivatalos korrekciós intézkedési jelentést (CAR) a szállítónak. A javítás befejezését követően ütemezzen be egy másodlagos ellenőrzést. Ne szabadítson fel egyenleget, amíg a sikeres újratesztet be nem fejezte.