T: + 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
Wanquan ipari zóna, a 104-es országúttól nyugatra, Sunlou falu, Wanquan város, Pingyang megye, Wenzhou város, Zhejiang tartomány
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-08-26 Eredet: Telek


A szabványos csomagolásról az egyedi szerkezeti tervekre való átállás jelentős váltást igényel. A kész szerszámozásról a testre szabott gyártási hardverre vált. Ez az átmenet gyakori döntési dilemmát jelent a termelési vezetők számára. Az egyedi szerszámokba történő befektetés előzetes tőkekiadást (CapEx) és gyártási leállást jelent. Ezeket az azonnali költségeket mérlegelnie kell a márka hosszú távú megkülönböztetésével. Figyelembe kell vennie a szerkezeti integritást és az egységköltség méretarányos csökkentését is. A végső cél a termelési hatékonyság maximalizálása a felesleges szerszámok túlköltése nélkül.
Ez az útmutató szigorú, bizonyítékokon alapuló keretrendszert biztosít a gyártásvezetőknek és a csomagolás vásárlóinak. Megtanulja, hogyan értékelheti ki, hogy az egyedi szerszámozás mikor szükséges befektetés. Megvizsgáljuk, hogyan lehet megkülönböztetni az intelligens szerkezeti frissítést a költséges túltervezési hibától. A mennyiségi küszöbértékek, a gépek kompatibilitása és a beszállítói megbízhatóság elemzésével alaposan megalapozott döntést hozhat. Olvasson tovább, hogy megtudja, hogyan igazíthatja közvetlenül csomagolási stratégiáját a gyártási valósághoz.
A szabványos formák arra kényszerítik a gyártósorokat, hogy a hagyományos geometriákra támaszkodjanak. Gyakran korlátozódik a szabványos normál hornyolt kartondobozokra (RSC) vagy az egyszerű, zárható dobozokra. Ez a korlátozás gyakran a termék esetleges sérüléséhez vezet a szállítás során. A vállalatok ezt követően túlkompenzálják azáltal, hogy nagymértékben támaszkodnak túl sok üregkitöltő anyagokra, például buborékfóliára vagy földimogyoró csomagolására. Ez a megközelítés raktárterületet pazarol, és megnöveli az anyagköltségeket. Ennek megoldása érdekében a gyártók gyakran a rendelésre készülnek papírdoboz gép öntőforma a csomagolás szerkezetének egyszerűsítésére.
A frissítés szigorú költség-haszon elemzést igényel. Az előzetes költségek magukban foglalják a mérnöki tervezést, a precíziós CNC megmunkálást és az új szerszámok kezdeti kalibrálását. Ezek a költségek jelentősek lehetnek. A hosszú távú megtakarítások azonban gyakran indokolják a kezdeti CapEx-et. A jól megtervezett egyedi forma csökkenti a másodlagos csomagolóanyagok mennyiségét. Csökkenti a kézi szerelési időt a padlón. Csökkenti a szállítási költségeket is azáltal, hogy optimalizálja a végtermék térfogati súlyát.
A pontos hangerő-küszöbök meghatározása létfontosságú. Meg kell határoznia a minimális rendelési mennyiséget (MOQ) és az életciklus várható mennyiségét, amely az egyedi szerszámok költségének amortizálásához szükséges. Az egyedi szerszámok nagy volumenű, tartós futást igényelnek a nullszaldós eredmény érdekében. Ha a termékcsalád csak rövid, szezonális gyártást igényel, akkor a standard öntőforma maradhat a leginkább felelős választás adózási szempontból.
Szabványos szerszámozás vs. egyedi szerszámozás ROI-tényezők
| értékelési metrika | Szabványos formák | Egyedi formák |
|---|---|---|
| Kezdeti tőkekiadás | Alacsony vagy semmi (készen kapható) | Magas (mérnöki és megmunkálási) |
| Összeszerelési hatékonyság | Közepes (szalag/ragasztó szükséges) | Magas (automatikusan záródó alsó rész, összecsukható fülek) |
| Üres kitöltési követelmények | Magas (Növeli az anyagköltségeket) | Alacsony (pontosan illeszkedik a kialakításba) |
| Volumetrikus szállítási költség | Gyakran nem hatékony | Erősen optimalizált |
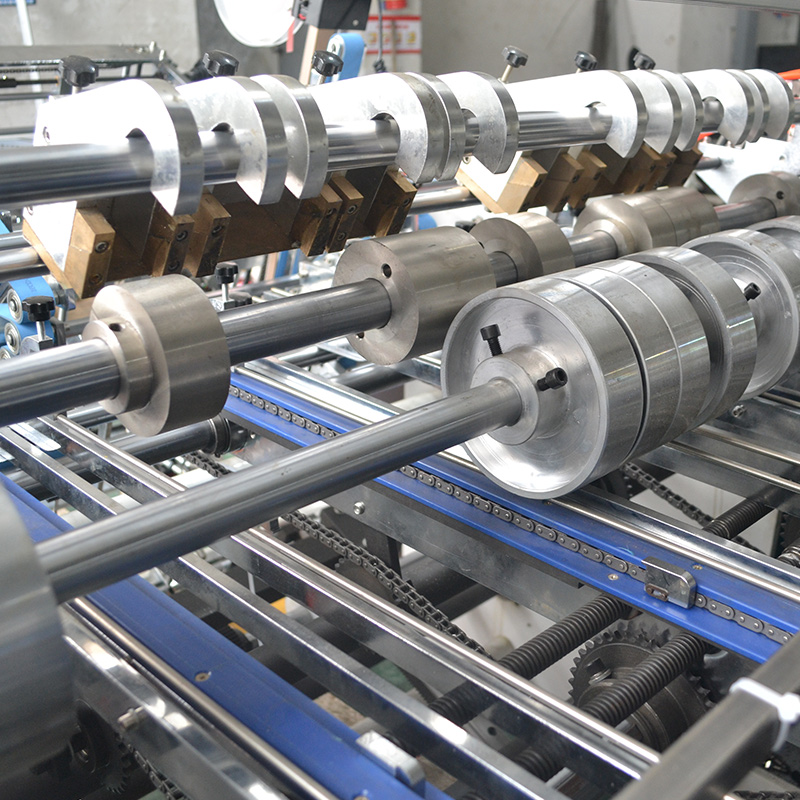
Mielőtt elkötelezné magát az egyedi szerszámok mellett, fel kell mérnie a gépek kompatibilitását. Tudnia kell, hogy a meglévő formázógépei képesek-e kezelni az egyedi szerszámokat anélkül, hogy széleskörű utólagos felszerelést igényelnének. A jelentős módosítások gyorsan ronthatják a tervezett ROI-t. A méretkorlátozások ellenőrzéséhez forduljon a berendezés kézikönyvéhez és a belső mérnöki csapatokhoz.
Az anyagi korlátok is nagy szerepet játszanak. Az öntőforma specifikációit pontosan a célfelülethez kell igazítania. A mikrohornyú hullámkartonhoz tervezett öntőforma másképp viselkedik, mint a merev kartonhoz vagy összecsukható kartonhoz épített forma. A vágási nyomásnak és a marási mélységnek meg kell egyeznie a papír fajlagos tolómérőjével és szemcseirányával.
A pontosság és a tűréshatárok határozzák meg a gyártási folyamat sikerét. Meg kell határoznia az elfogadható tolerancia-variációkat papírdoboz gépi formaspecifikációk a zökkenőmentes hajtogatáshoz és ragasztáshoz nagy sebességgel. Már a 0,1 mm-es eltérés is gyakori gépelakadást okozhat, ami elfogadhatatlan üzemkieséshez vezethet.
A tartósság közvetlenül befolyásolja az életciklus-teljesítményt. A várható ciklusszámok és a súrlódási kopás alapján kell kiválasztania a megfelelő kohászatot a formához. A szabványos acél rövidebb futási időt biztosít, míg az edzett ötvözetek és a repülőgépalumínium kiváló élettartamot biztosítanak több millió cikluson keresztül.
| anyagtípusaihoz | Ideális alkalmazási | tartóssági profil |
|---|---|---|
| Szabványos szénacél | Alacsony-közepes hangerő fut | Közepes kopásállóság |
| Edzett ötvözetek (pl. D2) | Nagy súrlódású, nehéz deszka | Nagy keménység, ellenáll a kopásnak |
| Repülési alumínium | Nagy sebességű, könnyű kartondobozok | Az alacsony súly csökkenti a gép motorjának terhelését |
A szabványos matricák gyakran meghibásodnak, ha a modern csomagolási igényeket teljesítik. Küzdenek azért, hogy megbízhatóan hajtsák végre az összetett hajtogatásokat, az automatikus alsót és az integrált elválasztókat. Ha a szabványos szerszámokat túllépi a tervezési korlátokon, az inkonzisztens hajtások és szerkezeti gyengeségek kockázatával jár. A frissítés lehetővé teszi a pontos termékméretekhez szabott megoldások tervezését.
A szűkös alkalmazások rávilágítanak az egyedi tervezés valódi értékére. Az élelmiszer-csomagolásban gyakran van szükség olyan dobozokra, amelyek szerkezeti szellőzéssel, szivárgásmentes sarkokkal vagy speciális zsírréteggel rendelkeznek. A szabványos formák nem tudják elérni ezeket a precíz geometriai hajtásokat a gyártási sebesség veszélyeztetése nélkül. Használatával a Egyedi dobozformák papírdoboz gépformák , a gyártók a funkcionális elemeket közvetlenül a kartonszerkezetbe integrálhatják.
A törékeny áruk ugyanolyan szigorú tervezést igényelnek. Az olyan termékek, mint a műgyanta, kozmetikumok és kerámiák, kiemelkedő védelmet igényelnek. Különálló habbetétek vásárlása helyett egyéni konfigurációkat is létrehozhat, amelyek beépített ütéscsillapító betéteket képeznek ugyanabból a kartonból. Ez az egységes tervezési megközelítés leegyszerűsíti az ellátási láncot.
Mindig tartson szigorú eredményközpontúságot. A testreszabott alakzatot közvetlenül a kézzelfogható üzleti mutatókhoz kell igazítania. A sikeresen megtervezett doboznak a sérülés miatti visszaküldési arány mérhető csökkenését kell eredményeznie. Ezenkívül növelnie kell a kiskereskedelmi polcok stabilitását, biztosítva, hogy a termékek szépen egymásra rakódjanak, és jól megjelenjenek a fogyasztók számára.
Az egyedi szerszámozás nem megy egyik napról a másikra. Szigorú átfutási idővel kell számolnia. A teljes szerszámozási ciklus általában 4-8 hetet vesz igénybe. Ez az ütemterv tartalmazza a CAD tervezési jóváhagyásokat, a precíziós CNC megmunkálást és a hardver végső fizikai szállítását. A gyorsrendelések gyakran veszélyeztetik a mérnöki pontosságot, ezért ennek megfelelően tervezze meg gyártási ütemezését.
A tesztelési protokoll továbbra sem tárgyalható. Meg kell értenie, miért van szükség 3D-s prototípus-készítésre és rövid távú béta tesztelésre, mielőtt a teljes körű gyártásra lépne. A Az egyedi papírdobozos gépi forma tökéletesnek tűnhet egy CAD-fájlban, de másképp viselkedik az alakítógép fizikai igénybevétele alatt. A béta tesztelés segít kiszűrni a szubsztrátum elakadását, mielőtt 100 000 egységnyi futtatásra vállalkozna.
A működési leállás egy másik kritikus kockázati tényező. Pontosan ki kell számítania a gépváltásokhoz kapcsolódó munka- és időköltségeket. Az összetett új hajtások esetén gyakran szükség van a kezelő átképzésére. A kezdeti kalibrálási fázisok átmenetileg lelassítják a vonal sebességét. Vegye figyelembe ezt a tanulási görbét a termelési előrejelzésekben.
A minőségbiztosítás biztosítja, hogy az öntőforma az életciklusa során rendeltetésszerűen működik. Korán meg kell határoznia a közös kudarcpontokat.
A megfelelő gyártó partner kiválasztása határozza meg projektje sikerét. Kezdje azzal, hogy ellenőrizze a szállító mérnöki szakértelmét. Tudnia kell, hogy az alapvető 2D szerkezeti terveket pontosan le tudják fordítani nagy pontosságú 3D formatervekre. Kérjen konkrét példákat olyan összetett geometriai hajtásokra, amelyeket a múltban sikeresen megterveztek.
A próba- és kalibrálási támogatás jelentős különbségtétel. A szállító kínál-e helyszíni kalibrálási segítséget? Garantálják a penész működését telepítéskor? A legjobb beszállítók nem csak egy darab fémet szállítanak; biztosítják, hogy zökkenőmentesen integrálódjon a gyártósorba. Keress fel a papírdoboz gép öntőforma beszállítója , aki dedikált üzembe helyezési támogatást nyújt.
Mérje fel garanciális és karbantartási életciklus-támogatásukat. Az egyedi formák elhasználódnak. Tudnia kell, hogy a beszállító kínál-e rutinszerű élezést, megbízható javítási szolgáltatásokat és gyors hozzáférést a kopásálló alkatrészek cserealkatrészeihez. Az erős karbantartási szerződés megakadályozza, hogy kisebb szerszámproblémák hetekig tartó leállást okozzanak.
Végül ügyeljen az egyértelmű piros zászlókra. Kerülje el azokat a beszállítókat, akik megtagadják az anyagtanúsítványok kiadását a fémformákhoz. Ha nem tudják bizonyítani az acél keménységét, a szerszám idő előtti meghibásodását kockáztatja. Hasonlóképpen kerülje el azokat a partnereket, akik nem rendelkeznek ellenőrizhető esettanulmányokkal a hasonló gépi integrációkról. A bizalom átláthatóságot igényel.
A szerszámok frissítésére vonatkozó végső döntési keret világos, objektív kritériumokon nyugszik. Csak akkor folytassa a testreszabást, ha van olyan végleges szerkezeti követelmény, amelyet a szabványos szerszámok nem tudnak teljesíteni. A költséges utólagos felszerelések elkerülése érdekében ellenőriznie kell a gép teljes kompatibilitását. Ezenkívül a volumenmodellnek kényelmesen támogatnia kell a kezdeti tőkeráfordítást.
Megfelelő kivitelezés esetén az egyedi szerszámok csökkentik a másodlagos csomagolást, felgyorsítják az összeszerelést és jobban védik a termékeket. Ez egy befektetés a gyártási hatékonyságba, nem csupán esztétikai megjelenés.
V: A forma életciklusa nagymértékben függ a választott anyagtól és a karbantartás gyakoriságától. A szabványos acélformák általában több százezer ciklust bírnak ki. Az edzett ötvözetek és a repülőgép-alumínium könnyen túllépik a ciklusok millióit. A rendszeres tisztítás és az ütemezett pengeélezés jelentősen meghosszabbítja ezt az élettartamot.
V: A teljes folyamat általában 4-8 hétig tart. Ez az idővonal lefedi a kezdeti 2D-3D CAD jóváhagyást, a CNC megmunkálást, a fizikai összeszerelést és a szükséges béta tesztelést. Az összetett szerkezeti követelmények vagy a speciális kohászat ezt az idővonalat közelebb tolhatják a 8 hetes határhoz.
V: Ez nagyon csüggedt. A marási és vágási tűrések egy adott aljzatmérőhöz vannak kialakítva. A vastagabb táblára váltás gyakran papírelakadást okoz, míg a vékonyabb táblákon hiányos vágások vagy gyenge bemetszések jelentkezhetnek. Súlyos gyártási késéseket kockáztat.
V: Igen, kezdetben. Az első néhány váltás több időt igényel a pontos kalibráláshoz és a kezelő átképzéséhez. A gyorszáras formarendszerek integrálása és a pontos nyomásbeállítások dokumentálása azonban jelentősen csökkentheti ezt az állásidőt, miután csapata megtanulja az új szerszámokat.