Prehod s standardizirane embalaže na strukturne oblike po meri zahteva velik premik. Od standardnih orodij preidete na proizvodno strojno opremo po meri. Ta prehod predstavlja običajno dilemo pri odločanju za vodje proizvodnje. Naložba v kalup po meri vključuje vnaprejšnje kapitalske izdatke (CapEx) in izpade proizvodnje. Te takojšnje stroške morate pretehtati glede na dolgoročno diferenciacijo blagovne znamke. Upoštevati morate tudi strukturno celovitost in zmanjšanje stroškov na enoto v obsegu. Končni cilj je povečati proizvodno učinkovitost brez prevelike porabe nepotrebnega orodja.
Ta vodnik ponuja vodjem proizvodnje in kupcem embalaže strog okvir, ki temelji na dokazih. Naučili se boste, kako oceniti, kdaj je orodje za kalupe po meri potrebna naložba. Raziskali bomo, kako razlikovati pametno strukturno nadgradnjo od drage napake pri inženirstvu. Z analizo mejnih vrednosti količine, združljivosti strojev in zanesljivosti dobavitelja lahko naredite dobro informirano izbiro. Nadaljujte z branjem in odkrijte, kako uskladiti svojo strategijo pakiranja neposredno z realnostjo vaše proizvodnje.
Ključni zaključki
- Obseg narekuje sposobnost preživetja: kalupi po meri redko prinesejo pozitivno donosnost naložbe pri majhnih nakladah; točke preloma običajno zahtevajo trajno, velikoserijsko proizvodnjo.
- Strukturna nujnost pred estetiko: Investirajte v prilagajanje, ko standardni kalupi ne zagotavljajo strukturne celovitosti, ki se zahteva za določene izdelke (npr. krhki vložki, prezračevanje za hrano).
- Preverjanje dobaviteljev je ključnega pomena: Uspeh strojnega kalupa za papirne škatle po meri je v veliki meri odvisen od dobaviteljeve inženirske natančnosti in združljivosti strojev.
- Preizkušanje zmanjša tveganje: izdelava prototipov in poskusni zagoni so koraki, o katerih se ni mogoče pogajati, da preprečite drage izpade delovanja med menjavami kalupov.
Prelomna točka donosnosti naložbe: kdaj nadgraditi na strojni kalup za papirne škatle po meri
Standardni kalupi prisilijo proizvodne linije, da se zanašajo na konvencionalne geometrije. Pogosto ste omejeni na standardne škatle z režami (RSC) ali osnovne škatle z zavihki. Ta omejitev pogosto povzroči morebitne poškodbe izdelka med prevozom. Podjetja nato prekomerno kompenzirajo tako, da se močno zanašajo na materiale, ki pretirano polnijo praznine, kot je mehurčkasta folija ali pakiranje arašidov. Ta pristop zapravlja skladiščni prostor in napihuje materialne stroške. Da bi to rešili, se proizvajalci pogosto osredotočajo na izdelavo po meri strojni kalup za papirno škatlo za racionalizacijo strukture embalaže.
Nadgradnja zahteva strogo analizo stroškov in koristi. Predhodni stroški vključujejo inženirsko načrtovanje, natančno CNC obdelavo in začetno kalibracijo novega orodja. Ti stroški so lahko precejšnji. Vendar pa dolgoročni prihranki pogosto upravičijo začetne kapitalske stroške. Dobro zasnovan kalup po meri zmanjša sekundarne embalaže. Skrajša čas ročne montaže na tleh. Prav tako zniža stroške pošiljanja z optimizacijo prostorninske teže vašega končnega izdelka.
Vzpostavitev natančnih pragov glasnosti je ključnega pomena. Določiti morate najmanjšo količino naročila (MOQ) in pričakovani obseg življenjskega cikla, ki je potreben za amortizacijo stroškov orodja po meri. Orodja po meri zahtevajo velike količine, trajne naklade, da dosežejo rentabilnost. Če vaša linija izdelkov zahteva samo kratke, sezonske serije, bo standardni kalup morda še vedno najbolj davčno odgovorna izbira.
Tabela primerjave stroškov in koristi
Standardno orodje v primerjavi z orodjem po meri Faktorji
| vrednotenja ROI Metrika |
Standardni kalupi |
Kalupi po meri |
| Začetni kapitalski izdatki |
Nizko do nič (standardno) |
Visoko (inženiring in strojna obdelava) |
| Učinkovitost sestavljanja |
Zmerno (zahteva trak/lepilo) |
Visoko (spodnji del s samodejnim zaklepanjem, zložljivi jezički) |
| Zahteve za zapolnitev praznine |
Visoka (poveča materialne stroške) |
Nizka (tesno prileganje vgrajeno v dizajn) |
| Volumetrični stroški pošiljanja |
Pogosto neučinkovito |
Visoko optimizirano |
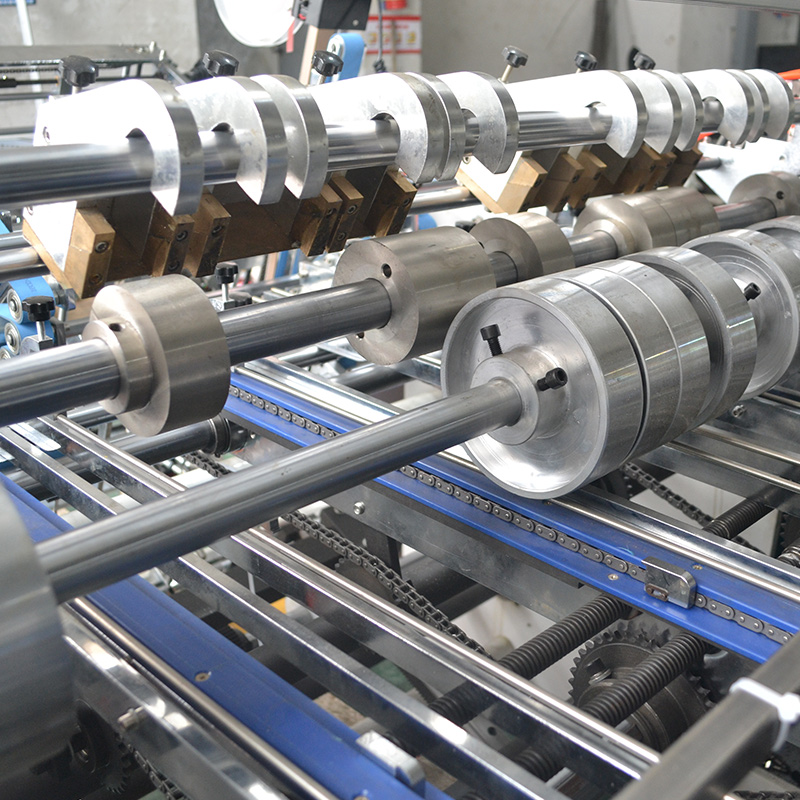
Ocenjevanje specifikacij stroja za izdelavo škatle za papir za vašo proizvodno linijo
Preden se odločite za orodje po meri, morate oceniti združljivost strojev. Vedeti morate, ali vaši obstoječi stroji za preoblikovanje zmorejo orodja po meri, ne da bi zahtevali obsežno naknadno opremljanje. Težke spremembe lahko hitro zmanjšajo vašo predvideno donosnost naložbe. Oglejte si priročnike za opremo in interne inženirske ekipe, da preverite omejitve dimenzij.
Veliko vlogo igrajo tudi materialne omejitve. Specifikacije kalupa morate natančno uskladiti s ciljno podlago. Kalup, zasnovan za valovit karton z mikro žlebovi, se obnaša drugače kot kalup, izdelan za togo karton ali zložljiv karton. Pritisk pri izrezovanju in globina zareze morata biti usklajena s posebnim merilom papirja in smerjo zrn.
Natančnost in tolerance narekujejo uspeh vaše proizvodne serije. Določiti morate sprejemljive razlike tolerance v vašem specifikacije kalupov stroja za škatle za papir , da se zagotovi brezhibno zlaganje in lepljenje pri visokih hitrostih. Celo odstopanje 0,1 mm lahko povzroči pogoste zagozdenje stroja, kar povzroči nesprejemljive izpade delovanja.
Vzdržljivost neposredno vpliva na učinkovitost življenjskega cikla. Izbrati morate pravo metalurgijo za svoj kalup na podlagi pričakovanega števila ciklov in obrabe zaradi trenja. Standardno jeklo je primerno za krajše serije, medtem ko utrjene zlitine in letalski aluminij zagotavljajo vrhunsko dolgo življenjsko dobo za milijone ciklov.
Kontrolni seznam za ocenjevanje plesni
- Preverite trenutne dimenzije stroja in združljivost namestitvene strojne opreme.
- Preverite posebno debelino substrata in smer zrn.
- Vzpostavite mikrotolerance za pravila rezanja in zarezovanja.
- Izberite ustrezno metalurgijo na podlagi predvidenega števila ciklov.
Metalurška primerjava za
| vrsto materiala za orodje po meri Idealen |
uporabe |
profil vzdržljivosti |
| Standardno ogljikovo jeklo |
Teče nizka do srednja glasnost |
Zmerna odpornost proti obrabi |
| Utrjene zlitine (npr. D2) |
Težka deska z visokim trenjem |
Visoka trdota, odporna proti obrabi |
| Letalski aluminij |
Hitri, lahki kartoni |
Majhna teža zmanjša obremenitev motorja stroja |
Reševanje izzivov, specifičnih za industrijo, z oblikami škatel po meri
Standardne matrice pogosto ne uspejo, ko so zadolžene za zahteve sodobnega pakiranja. Težko se znajdejo pri zanesljivem izvajanju zapletenih gub, samodejnih spodnjih delov ali integriranih razdelilnikov. Ko potisnete standardno orodje čez njegove zasnove, tvegate nedosledne gube in strukturno šibkost. Nadgradnja vam omogoča načrtovanje rešitev, prilagojenih natančnim dimenzijam izdelka.
Nišne aplikacije poudarjajo pravo vrednost oblikovanja po meri. Pri embalaži za živila pogosto potrebujete škatle s strukturnim prezračevanjem, neprepustnimi vogali ali posebnimi pregradami za maščobo. Standardni kalupi ne morejo doseči teh natančnih geometrijskih gub brez ogrožanja hitrosti proizvodnje. Z uporabo a Oblike škatel po meri strojni kalupi za papirne škatle lahko proizvajalci integrirajo funkcionalne elemente neposredno v strukturo kartona.
Lomljivo blago zahteva enako strog inženiring. Izdelki, kot so umetnine iz smole, kozmetika in keramika, zahtevajo vrhunsko zaščito. Namesto da kupujete ločene vložke iz pene, lahko ustvarite konfiguracije po meri, ki tvorijo vgrajene vložke za blaženje udarcev iz istega kartona. Ta pristop poenotenega oblikovanja poenostavlja vašo dobavno verigo.
Vedno ohranite strogo osredotočenost na rezultate. Prilagojeno obliko bi morali neposredno uskladiti z oprijemljivimi poslovnimi meritvami. Uspešno zasnovana škatla bi morala povzročiti merljivo zmanjšanje stopenj donosa zaradi poškodb. Ustvariti bi moralo tudi povečanje stabilnosti maloprodajnih polic, kar bi zagotovilo, da so izdelki lepo zloženi in dobro predstavljeni potrošnikom.
Realnost izvajanja in proizvodna tveganja
Orodje po meri se ne zgodi čez noč. Upoštevati morate stroge časovne premisleke. Običajno traja od 4 do 8 tednov za celoten cikel orodja. Ta časovnica vključuje odobritve načrtovanja CAD, natančno CNC obdelavo in končno fizično dostavo strojne opreme. Hitra naročila pogosto ogrožajo inženirsko natančnost, zato ustrezno načrtujte svoje proizvodne načrte.
O protokolu testiranja ni mogoče pogajati. Morate razumeti, zakaj sta potrebna izdelava 3D prototipov in kratkoročno beta testiranje, preden preidete na proizvodnjo v polnem obsegu. A strojni kalup za škatle za papir po meri je morda videti popoln v datoteki CAD, vendar se pod fizično obremenitvijo stroja za oblikovanje obnaša drugače. Testiranje različice beta vam pomaga odkriti motnje v substratu, preden se odločite za izvedbo 100.000 enot.
Izpadi delovanja so še en pomemben dejavnik tveganja. Natančno morate izračunati stroške dela in časa, povezane z zamenjavo stroja. Preusposabljanje operaterja je pogosto potrebno za zapletene nove gube. Začetne faze umerjanja bodo začasno upočasnile vašo hitrost linije. Upoštevajte to krivuljo učenja v svojih napovedih proizvodnje.
Zagotavljanje kakovosti zagotavlja, da kalup v svojem življenjskem ciklu deluje, kot je predvideno. Zgodaj morate prepoznati skupne točke neuspeha.
Pogoste napake pri preverjanju kakovosti kalupov po meri
- Pokanje zarezne črte: Pojavi se, ko pravilo gubanja povzroči prevelik pritisk na zrnatost papirja.
- Neenakomerna porazdelitev pritiska: vodi do čistih rezov na eni strani škatle in obrabljenih robov na drugi.
- Neporavnanost jezička lepila: Povzroča, da se škatle za samodejno postavljanje zagozdijo na polnilnih linijah.
- Prezgodnja obraba rezila: Do tega pride pri rezanju visoko abrazivnih podlag brez rezil iz kaljene zlitine.
Kako oceniti dobavitelja kalupov za stroje za papirne škatle in ga uvrstiti v ožji izbor
Izbira pravega partnerja v proizvodnji narekuje uspeh vašega projekta. Začnite s preverjanjem dobaviteljevega inženirskega strokovnega znanja. Vedeti morate, da lahko natančno prevedejo osnovne 2D konstrukcijske načrte v visoko natančne 3D načrte kalupov. Vprašajte jih za posebne primere zapletenih geometrijskih gub, ki so jih uspešno oblikovali v preteklosti.
Podpora za preskušanje in umerjanje je glavna razlika. Ali dobavitelj nudi pomoč pri kalibraciji na kraju samem? Ali zagotavljajo učinkovitost plesni ob namestitvi? Najboljši dobavitelji ne pošljejo le kosa kovine; zagotavljajo, da se brezhibno vključi v vašo proizvodno linijo. Poiščite a dobavitelj kalupov za papirnate škatle , ki zagotavlja namensko podporo pri zagonu.
Ocenite njihovo garancijo in podporo življenjskega cikla vzdrževanja. Kalupi po meri se obrabijo. Vedeti morate, ali dobavitelj ponuja rutinsko ostrenje, zanesljive storitve popravil in hiter dostop do nadomestnih delov za komponente, ki se zelo obrabijo. Močna vzdrževalna pogodba preprečuje, da bi manjše težave z orodjem povzročile tedne izpadov.
Nazadnje bodite pozorni na jasne rdeče zastavice. Izogibajte se dobaviteljem, ki nočejo predložiti materialnih certifikatov za kalupne kovine. Če ne morejo dokazati ocene trdote jekla, tvegate prezgodnjo okvaro orodja. Prav tako se izogibajte partnerjem, ki nimajo preverljivih študij primerov podobnih strojnih integracij. Zaupanje zahteva preglednost.
Zaključek
Končni okvir odločitve za nadgradnjo vašega orodja temelji na jasnih, objektivnih merilih. S prilagajanjem nadaljujte le, če obstaja dokončna strukturna zahteva, ki je standardne matrice ne morejo izpolniti. Preveriti morate popolno združljivost stroja, da se izognete dragim naknadnim vgradnjam. Poleg tega mora vaš količinski model udobno podpirati začetne kapitalske izdatke.
Če je orodje po meri pravilno izvedeno, zmanjša sekundarno embalažo, pospeši montažo in bolje zaščiti izdelke. To je naložba v učinkovitost proizvodnje in ne le v estetsko privlačnost.
Izvedljivi naslednji koraki
- Začnite celovito tehnično revizijo vaših trenutnih strojev za preoblikovanje.
- Dokumentirajte svoje najpogostejše točke napak pri pakiranju (npr. zdrobljeni vogali, počasno sestavljanje).
- Določite natančen letni obseg proizvodnje za določeno SKU škatlo.
- Zahtevajte študije izvedljivosti CAD in ponudbe od vsaj dveh inženirjev orodij, ki sta se uvrstila v ožji izbor.
pogosta vprašanja
V: Kako dolgo običajno zdrži strojni kalup za papirne škatle po meri?
O: Življenjski cikel kalupa je močno odvisen od izbranega materiala in pogostosti vzdrževanja. Standardni jekleni kalupi običajno zdržijo več sto tisoč ciklov. Utrjene zlitine in letalski aluminij zlahka presežejo milijone ciklov. Redno čiščenje in načrtovano ostrenje rezil znatno podaljša to življenjsko dobo.
V: Kakšen je povprečni čas za izdelavo kalupa po meri?
O: Celoten postopek običajno traja od 4 do 8 tednov. Ta časovnica zajema začetno odobritev CAD iz 2D v 3D, CNC obdelavo, fizično sestavljanje in potrebno testiranje beta. Zapletene strukturne zahteve ali specializirana metalurgija lahko to časovnico približajo 8-tedenski meji.
V: Ali je mogoče uporabiti en kalup po meri za različne debeline papirja?
O: To je zelo odsvetovano. Tolerance zarezovanja in rezanja so zasnovane za kaliber posebne podlage. Prehod na debelejšo ploščo pogosto povzroči zagozditev papirja, medtem ko lahko na tanjših ploščah pride do nepopolnih rezov ali šibkih zarez. Tvegate resne proizvodne zamude.
V: Ali kalupi po meri podaljšajo čas nastavitve stroja?
O: Da, na začetku. Prvih nekaj menjav bo zahtevalo več časa za natančno kalibracijo in ponovno usposabljanje operaterja. Vendar pa lahko integracija sistemov kalupov s hitrim zaklepanjem in dokumentiranje natančnih nastavitev tlaka znatno skrajša ta čas izpada, ko se vaša ekipa nauči novega orodja.