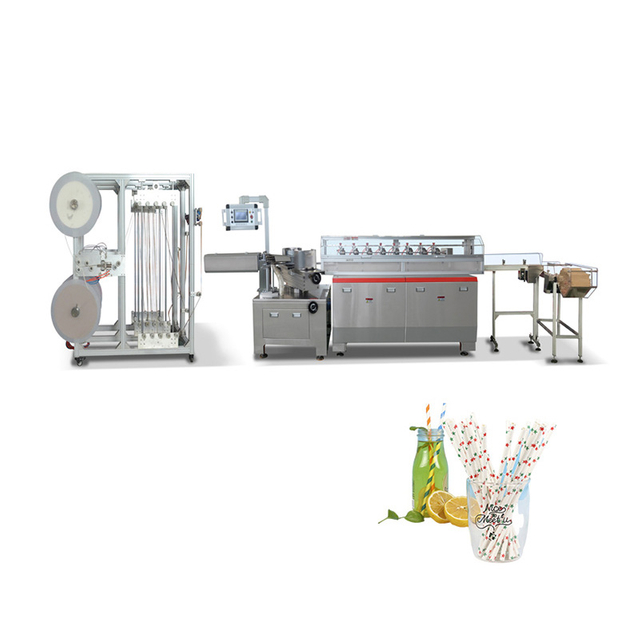
B2B nabava opreme nosi neverjetno visoke vložke za proizvajalce po vsem svetu. Mednarodni nakup industrijskih strojev zahteva resno finančno obvezo. To naložbo morate skrbno zaščititi. Odkrivanje skritih napak po mednarodnem pošiljanju povzroči velike zamude pri proizvodnji. Ti frustrirajoči neuspehi pogosto povzročijo nepopravljive finančne izgube za vaše podjetje.
Strog pregled pred odpremo (PSI) ali tovarniški sprejemni test (FAT) prepreči to katastrofo. Tveganje preusmeri neposredno nazaj na dobavitelja, preden plačate končno stanje. Predstavili bomo metodologijo sistematičnega ocenjevanja kakovosti gradnje in stabilnosti delovanja. Naučili se boste, kako natančno preveriti skladnost končnega izdelka.
Ta priročnik zagotavlja, da vaša oprema popolnoma ustreza natančnim pogodbenim parametrom. Izogibamo se zanašanju na tržne trditve dobavitelja. Namesto tega se osredotočamo na objektivne, preverljive podatke. Obvladali boste natančne korake, potrebne za izvedbo zanesljivega tovarniškega sprejemnega testa.
Ključni zaključki
- Povežite realnost s pogodbo: primerjajte vse fizične komponente z vašim dogovorom specifikacije stroja za papirne slamice brez lepila in seznam materialov (BOM).
- Zahtevajte test izjemnih situacij v živo: naročite neprekinjeno 2- do 4-urno proizvodnjo v živo, da ocenite dejansko hitrost delovanja, toplotno/tesnilno stabilnost in razmerja odpadkov.
- Natančno preglejte rezultat: končane slamice morajo prestati stroge preskuse namakanja in stiskanja, da potrdijo tehnologijo lepljenja brez lepljenja za uporabo v gostinstvu.
- Preglejte pakirni protokol: preverite dokumentacijo, vključene rezervne dele in protikorozijsko embalažo za pomorski tovor, preden dovolite nakladanje kontejnerja.
Preverjanje osnovnih specifikacij stroja za papirne slamice brez lepljenja
BOM in revizija komponent
Natančno morate preučiti seznam materialov (BOM). Kupci med obiski tovarne ta kritični dokument pogosto spregledajo. Navzkrižno preverite vse kritične komponente glede na dogovorjeno pogodbo. Močno se osredotočite na servo motorje, programabilne logične krmilnike (PLC) in frekvenčne pretvornike. Primerjajte fizične ploščice z imeni na teh delih s svojim pogodbenim seznamom.
Zagotovite, da so komponente blagovne znamke zelo pristne. Brezvestne tovarne včasih namestijo cenejše lokalne nadomestke, da povečajo marže. Ponarejene dele zlahka opazite z napačnimi serijskimi številkami. Priporočamo, da s seboj vzamete digitalni čitalnik črtne kode ali uporabite portale za preverjanje proizvajalca. Ta korak potrjuje temeljno zanesljivost vašega stroj za papirne slamice brez lepila pred pošiljanjem.
Preverjanje prilagajanja
Edinstvene proizvodne linije zahtevajo zelo specifične strukturne spremembe. Za a stroj za papirne slamice brez lepila po meri , vizualno preverjanje ostaja absolutno nujno. Potrdite, da se določene spremembe orodja ujemajo z vašimi inženirskimi risbami.
Izmerite velikost trna po meri s kalibriranimi digitalnimi merilnimi merili. Preverite, ali so specializirani regulatorji napetosti pravilno vgrajeni v enoto za dovajanje. Manjše odstopanje v premeru trna povzroči veliko zagozditev papirja. Poskrbite, da bodo tehniki pokazali, kako gladko prilagoditi te dele po meri.
Skladnost materiala (varnost hrane)
Skladnost z varnostjo hrane določa vašo pravno sposobnost za prodajo končnega izdelka. Previdno preglejte vse kontaktne točke materiala. Valji, vodila in rezalne enote zahtevajo preverjene materiale za živila. Sestavljeni morajo biti iz pristnega nerjavečega jekla SUS304 ali SUS316, da se prepreči kontaminacija.
Nerjaveče jeklo nižjega razreda hitro korodira v tovarniških okoljih z visoko vlažnostjo. Uporabite komplet za testiranje tekočine, da preverite sestavo jekla neposredno v tovarni. Testna kislina spremeni barvo, če jeklo nima zadostne vsebnosti niklja. To zagotavlja, da vaš stroj izpolnjuje stroge standarde FDA ali CE za varnost hrane.
Pogoste napake pri pregledu materiala
- Zanašanje samo na papirnate certifikate brez fizičnega testiranja.
- Ignoriranje notranjega mazalnega sistema v bližini poti za podajanje papirja.
- Neupoštevanje sestave zlitine rezil.
Predstavitev mehanskih, električnih in varnostnih sistemov
Pregled sistema z več rezalniki
Rezalni mehanizem predstavlja srce vsake hitre linije papirnih slamic. Previdno ocenite sinhronizacijo mehanizma z več rezili. Med suhimi vožnjami morate paziti na prekomerne vibracije. Neželene vibracije skrajšajo življenjsko dobo rezila in ustvarijo nazobčane robove slame.
Preglejte natančno poravnavo rezila čez rezalni voziček. Preizkusite enostavnost prilagajanja dolžin reza prek vmesnika človek-stroj (HMI). Operaterji bi morali zamenjavo dolžine zaključiti v nekaj minutah. Zapleteni postopki prilagajanja pozneje povzročijo drage izpade tovarne.
Kalibracija mehanizma za lepljenje/tesnjenje
Sodobna oprema odpravlja lepilo za izboljšanje okolju prijaznosti in zmanjšanje obratovalnih stroškov. Ker stroj deluje brez tradicionalnega lepila, natančno preglejte alternativni sistem lepljenja. Številni sistemi uporabljajo napredno ultrazvočno varjenje ali natančno lepljenje toplotne vode.
Preverite enakomerno porazdelitev temperature po grelnih elementih. V tej fazi svetujemo uporabo ročne termovizijske kamere. Neenakomerna toplota povzroči šibke šive in katastrofalno razpletanje slame. Preverite stabilen izhod energije iz ultrazvočnega generatorja prek diagnostičnega zaslona PLC.
Električni standardi in varnost
Podstandardna električna dela povzročajo uničujoče tovarniške požare in poškodbe operaterjev. Preglejte glavno električno omarico glede urejene, profesionalne napeljave. Vsaka žica zahteva jasno označevanje, ki se ujema s priloženimi shematskimi diagrami.
Potrdite popolno skladnost s standardi svojega ciljnega trga. Standardi CE in UL narekujejo posebne barve žic, metode ozemljitve in zmogljivosti odklopnika. Fizično morate preizkusiti vse gumbe za zaustavitev v sili po obodu stroja. Med delovanjem stroja odprite varnostna zaklepna vrata, da zagotovite takojšnje izklope napajanja.
Kontrolni seznam električne varnosti
- Preverite, ali se tok glavnega odklopnika ujema z napajanjem objekta.
- Preizkusite ozemljitveni upor z namenskim testerjem ozemljitve.
- Potrdite, da vsi hladilni ventilatorji v ohišju PLC pravilno delujejo.
- Preglejte verige za napeljavo kablov glede stisnjenih mest ali izpostavljenega bakra.
Produkcijski zagon v živo: stresno testiranje opreme
Mandat za neprekinjeno delovanje
Absolutno morate zavrniti kratke, zmontirane video predstavitve. Te sponke skrivajo kronične težave z motnjami in toplotno pregrevanje. Potreben je neprekinjen tek v živo vsaj 2 do 4 ure. To lahko izvedete prek neprekinjene video povezave ali zaupanja vrednega inšpektorja tretje osebe.
Realni tovarniški pogoji razkrivajo šibke algoritme za nadzor napetosti. Motorji proizvedejo največjo toploto po 45 minutah neprekinjenega delovanja. Toplotna ekspanzija pogosto spremeni valjčne reže. Večurni test razkrije te skrite mehanske tolerance.
Ocena hitrosti v primerjavi s stabilnostjo
Tržne brošure dosledno napihujejo dejansko hitrost proizvodnje. Preveriti morate realno, trajnostno potovalno hitrost. Če dobavitelj navaja 80 metrov na minuto, pozorno opazujte stabilnost stroja. Raven hrupa in tresljajev mora ostati nizka pri ohranjanju te hitrosti.
Stroji lahko zlahka dosegajo najvišjo vrednost za 30 sekund, preden se papir raztrga. Potovalna hitrost predstavlja dejansko hitrost, ki jo bo vaša tovarna uporabljala dnevno. Med fazami največjega pospeševanja pozorno spremljajte napetost odvijanja.
Meritve validacije proizvodne hitrosti
| Meritve Nadzorovana |
največja hitrost (kratka) |
Potovalna hitrost (trajna) |
Merila za uspešno/neuspešno |
| Temperatura motorja |
normalno |
Povišan |
Temperatura mora ostati pod 65°C |
| Nivo vibracij |
Zmerno |
Nizka |
Brez vidnega tresenja ohišja |
| Napetost papirja |
Nihajoče |
Stabilen |
Prelomi spleta niso dovoljeni |
Razmerje med odpadki in napakami
Stopnje dobička hitro izginejo, ko stopnja odpadkov skokovito naraste. Med fazo testiranja morate izračunati natančen donos. Zanesljiv stroj vzdržuje stopnjo izpada manj kot 2 % med proizvodnjo v stabilnem stanju.
Preštejte vsako zavrnjeno slamico. Pozorno spremljajte, kako stroj obravnava spajanje in menjavo surovega papirja. Neučinkovito spajanje ustvarja ogromno materialnih odpadkov. Te meritve temeljito dokumentirajte v svojem poročilu o pregledu.
Preverjanje kakovosti izhoda za slamice za postrežbo hrane
Test integritete lepljenja
Brezhiben stroj proizvaja robustne in varne izdelke. Vzorec slamice za serviranje hrane Stroj za papirnate slamice brez lepila proizvaja neposredno med delovanjem. Vzemite vzorce iz različnih intervalov, da zagotovite doslednost.
Izvedite takojšnje preskuse odvijanja, da preverite trdnost šiva. Trdno primite slamico in poskusite odluščiti plasti papirja. Popolna vez brez lepila prisili papirna vlakna, da se strgajo, preden se šiv loči. Ta test trganja vlaken zagotavlja odlično varnost potrošnikov in zanesljivost izdelka.
Namakanje tekočine in strukturno testiranje
Potrošniki sovražijo razmočene papirnate slamice. Takoj morate ponoviti dejanske pogoje pijače. Naključne vzorce potopite v hladne, tople in zelo kisle tekočine. Gazirane pijače in vroča kava so odlična sredstva za testiranje.
Pustite jih potopljene v skladu s strogimi industrijskimi standardi. Običajno je to od 2 do 4 ure. Ocenite vzorce za razpletanje, pretirano mokrost ali izgubo strukturne celovitosti. Namočene slamice rahlo ožamemo. Ohraniti morajo dovolj togost, da preluknjajo standardni plastični pokrov za pijačo.
Natančnost rezanja in estetika
Vizualna privlačnost spodbuja sprejemanje potrošnikov in ugled blagovne znamke. Preglejte konce slamice pri močni svetlobi. Poiščite čiste reze brez robov, obrabljenosti ali lokalnih zmečkanin.
Raztrgani konci hitreje vpijejo tekočino in pospešijo proces vlaženja. Zdrobljeni konci povzročajo velike težave z zagozditvijo v nadaljnjih avtomatiziranih pakirnih strojih. S povečevalno zanko preglejte mikroteksturo odrezanega roba. Popolna estetika kaže na neverjetno ostra rezila in optimalno sinhronizacijo.
Ocenjevanje vašega dobavitelja strojev za slamice iz papirja brez lepila glede na končne rezultate
Zaloga rezervnih delov in orodja
Zaradi zamud pri mednarodnem pošiljanju je zamenjava pokvarjenih delov logistična nočna mora. Preverite fizično prisotnost vseh dogovorjenih obrabnih delov. To vključuje dodatna rezila, grelne elemente, rezervne trne in pogonske jermene.
Primerjajte fizični kup delov z uradnim pakirnim seznamom. Zagotovite, da dobavitelj zagotovi ustrezna orodja za vzdrževanje. Pošiljko morajo spremljati specializirani ključi ali snemalci ležajev po meri. Ta priprava zagotavlja hitre vzdrževalne posege v vašem prvem letu proizvodnje.
Tehnična dokumentacija
Upravljanje zapletenih strojev na servo pogon zahteva natančna navodila. Zagotovite, da so priročniki v angleškem ali ciljnem jeziku popolnoma dokončani. Slabo prevedeni priročniki povzročajo zmedo pri operaterju in nevarne napake pri nastavitvi.
Preglejte električne sheme in podrobna navodila za odpravljanje težav PLC-ja. Jasno morajo pojasniti alarmne kode in urnike vzdrževanja. Zahtevajte te dokumente tako v digitalnih formatih USB kot v trpežnih papirnatih vezavih. The Dobavitelj stroja za papirne slamice brez lepila jih mora dokončati, preden podpišete obrazec za sprostitev.
Standardi pakiranja pred odpremo
Pomorski tovorni promet izpostavlja občutljive stroje zelo jedkemu slanemu zraku. Preverite, ali dobavitelj uporablja ustrezne protokole pakiranja pri izvozu. Celoten stroj je treba zaviti v vakuumsko zaprto folijo.
Delavci morajo vstaviti zadostne pakete industrijskih sušilnih sredstev za strogo preprečevanje rje. Preglejte težke, zaplinjene lesene zaboje. Morajo biti varno pritrjeni, ne le pribiti, da prenesejo grobo ravnanje s tovorom po morju. Slaba embalaža uniči popolne stroje, preden pridejo v vaš obrat.
Najboljše prakse za pregled embalaže
- Potrdite prisotnost indikatorjev nagiba na zunanjem zaboju.
- Zagotovite, da ima lesen zaboj veljaven žig za zaplinjevanje ISPM-15.
- Preverite, ali imajo lomljivi zasloni HMI toge sekundarne zaščitne pokrove.
Zaključek
Podpis na pregled pred odpremo predstavlja končno točko vzvoda, ki jo ima kupec. V trenutku, ko kontejner zapusti pristanišče, izgubite pogajalsko moč. Reševanje mehanske neskladnosti ali napake v skladnosti v dobaviteljevi tovarni stane le delček obravnave po namestitvi.
Vedno zahtevajte pregledno, večurno testiranje delovanja. Zaupajte empiričnim podatkom, preskusom odpornosti konstrukcije in obsežnim revizijam kosovnice. Svoji nabavni ekipi svetujte, naj odločno zadrži končno plačilo, dokler vsaka točka na kontrolnem seznamu ne bo dokumentirana, popravljena in preverjena. Zaščita vaše naložbe v opremo se začne z zavračanjem kompromisov v tovarni.
pogosta vprašanja
V: Ali naj najamem inšpektorja tretje osebe za stroj za papirne slamice brez lepila?
O: Da, če ne morete potovati. Navedite, da mora imeti inšpektor izkušnje s posebnimi stroji. Ne smejo imeti samo splošnega znanja o zagotavljanju kakovosti potrošniškega blaga. Potrebujejo globoko strokovno znanje za natančno oceno kompleksnih integracij PLC-jev, servo sistemov in fizike ultrazvočnega spajanja.
V: Kakšna je sprejemljiva stopnja napak med tovarniškim sprejemnim preizkusom?
O: Med zelo stabilnim delovanjem FAT odpadki v idealnem primeru ne smejo preseči 2-3 %. Višje stopnje jasno kažejo na slab nadzor napetosti ali neoptimizirane parametre lepljenja. Te neučinkovitosti bodo hitro pojedle vaše dnevne operativne marže.
V: Kaj pa, če stroj ne opravi pregleda pred odpremo?
O: Natančno dokumentirajte specifične napake z video dokazi. Dobavitelju nemudoma izdajte uradno poročilo o korektivnih ukrepih (CAR). Načrtujte sekundarni pregled, ko trdijo, da so popravila končana. Ne sprostite ravnotežnih sredstev, dokler ni uspešno opravljen ponovni test.