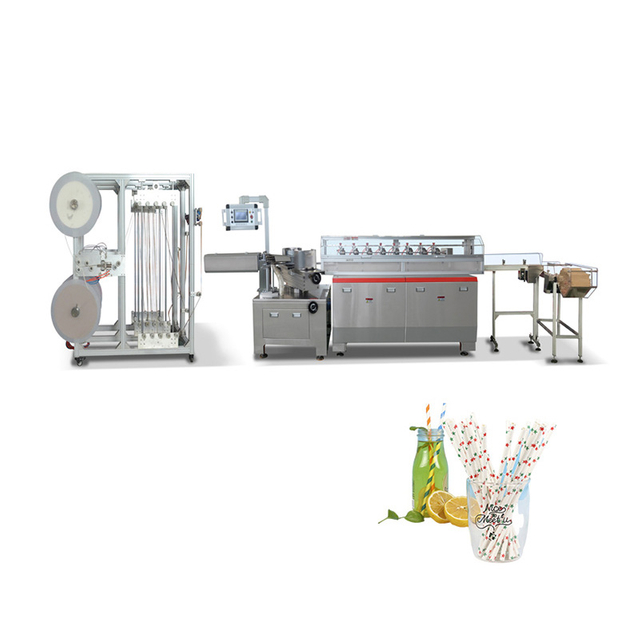
टी: +86- 18066442232
ई: sylvia@wzhongshuojixie.com
ई: sylvia@wzhongshuojixie.com
वानक्वान औद्योगिक क्षेत्र, नेशनल रोड 104 के पश्चिम में, सनलू गांव, वानक्वान टाउन, पिंगयांग काउंटी, वानजाउ शहर, झेजियांग प्रांत
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-08-21 उत्पत्ति: साइट


बी2बी उपकरण खरीद में दुनिया भर के निर्माताओं के लिए अविश्वसनीय रूप से उच्च दांव शामिल हैं। अंतरराष्ट्रीय स्तर पर औद्योगिक मशीनरी खरीदने के लिए गंभीर वित्तीय प्रतिबद्धता की आवश्यकता होती है। आपको इस निवेश की सावधानीपूर्वक सुरक्षा करनी चाहिए। अंतर्राष्ट्रीय शिपिंग के बाद छुपे दोषों का पता चलने से उत्पादन में गंभीर देरी होती है। ये निराशाजनक असफलताएँ अक्सर आपके व्यवसाय के लिए अपूरणीय वित्तीय हानि का कारण बनती हैं।
एक कठोर प्री-शिपमेंट निरीक्षण (पीएसआई) या फैक्टरी स्वीकृति परीक्षण (एफएटी) इस आपदा को रोकता है। इससे पहले कि आप अंतिम शेष राशि का भुगतान करें, यह जोखिम को सीधे आपूर्तिकर्ता पर स्थानांतरित कर देता है। हम निर्माण गुणवत्ता और परिचालन स्थिरता का आकलन करने के लिए एक व्यवस्थित मूल्यांकन पद्धति की रूपरेखा तैयार करेंगे। आप सीखेंगे कि अंतिम उत्पाद अनुपालन को सटीक रूप से कैसे सत्यापित किया जाए।
यह मार्गदर्शिका सुनिश्चित करती है कि आपका उपकरण सटीक अनुबंध मापदंडों को पूरी तरह से पूरा करता है। हम आपूर्तिकर्ता द्वारा प्रदत्त विपणन दावों पर भरोसा करने से बचते हैं। इसके बजाय, हम वस्तुनिष्ठ, सत्यापन योग्य डेटा पर ध्यान केंद्रित करते हैं। आप फ़ूलप्रूफ फ़ैक्टरी स्वीकृति परीक्षण आयोजित करने के लिए आवश्यक सटीक चरणों में महारत हासिल कर लेंगे।
आपको सामग्री के बिल (बीओएम) की सावधानीपूर्वक जांच करनी चाहिए। फ़ैक्टरी दौरे के दौरान खरीदार अक्सर इस महत्वपूर्ण दस्तावेज़ को नज़रअंदाज कर देते हैं। सहमत अनुबंध के विरुद्ध सभी महत्वपूर्ण घटकों को क्रॉस-चेक करें। सर्वो मोटर्स, प्रोग्रामेबल लॉजिक कंट्रोलर (पीएलसी), और फ़्रीक्वेंसी इनवर्टर पर अधिक ध्यान दें। इन भागों पर भौतिक नेमप्लेट की तुलना अपनी अनुबंध सूची से करें।
सुनिश्चित करें कि नाम-ब्रांड घटक अत्यधिक प्रामाणिक हैं। बेईमान फ़ैक्टरियाँ कभी-कभी मार्जिन बढ़ाने के लिए सस्ते स्थानीय विकल्प स्थापित करती हैं। आप गलत सीरियल नंबरों के माध्यम से नकली भागों को आसानी से पहचान सकते हैं। हम एक डिजिटल बारकोड स्कैनर लाने या निर्माता सत्यापन पोर्टल का उपयोग करने की सलाह देते हैं। यह कदम आपकी मूल विश्वसनीयता की पुष्टि करता है गैर-गोंद पेपर स्ट्रॉ मशीन । शिपिंग से पहले
अद्वितीय उत्पादन लाइनों को अत्यधिक विशिष्ट संरचनात्मक संशोधनों की आवश्यकता होती है। एक के लिए कस्टम गैर-गोंद पेपर स्ट्रॉ मशीन , दृश्य सत्यापन बिल्कुल आवश्यक है। पुष्टि करें कि विशिष्ट टूलींग संशोधन आपके इंजीनियरिंग चित्रों से मेल खाते हैं।
कैलिब्रेटेड डिजिटल कैलीपर्स का उपयोग करके कस्टम मैंड्रल आकार को मापें। फीडिंग यूनिट में उचित एकीकरण के लिए विशेष तनाव नियंत्रकों का निरीक्षण करें। मेन्ड्रेल व्यास में मामूली विचलन बड़े पैमाने पर कागज जाम होने का कारण बनता है। सुनिश्चित करें कि तकनीशियन इन कस्टम भागों को सुचारू रूप से समायोजित करने का तरीका प्रदर्शित करें।
खाद्य सुरक्षा अनुपालन अंतिम उत्पाद बेचने की आपकी कानूनी क्षमता निर्धारित करता है। सभी सामग्री संपर्क बिंदुओं का सावधानीपूर्वक निरीक्षण करें। रोलर्स, गाइड रेल और कटिंग इकाइयों को सत्यापित खाद्य-ग्रेड सामग्री की आवश्यकता होती है। संदूषण को रोकने के लिए उनमें प्रामाणिक SUS304 या SUS316 स्टेनलेस स्टील होना चाहिए।
निम्न-श्रेणी का स्टेनलेस स्टील उच्च आर्द्रता वाले कारखाने के वातावरण में तेजी से खराब हो जाता है। फैक्ट्री के फर्श पर सीधे स्टील संरचना को सत्यापित करने के लिए तरल परीक्षण किट का उपयोग करें। यदि स्टील में पर्याप्त निकल सामग्री की कमी है तो परीक्षण एसिड का रंग बदल जाता है। यह गारंटी देता है कि आपकी मशीन कड़े एफडीए या सीई खाद्य सुरक्षा मानकों को पूरा करती है।
सामान्य सामग्री निरीक्षण गलतियाँ
काटने का तंत्र किसी भी हाई-स्पीड पेपर स्ट्रॉ लाइन के दिल का प्रतिनिधित्व करता है। मल्टी-कटर तंत्र के सिंक्रनाइज़ेशन का सावधानीपूर्वक मूल्यांकन करें। आपको ड्राई रन के दौरान किसी भी अत्यधिक कंपन पर ध्यान देना चाहिए। अवांछित कंपन ब्लेड के जीवन को छोटा कर देते हैं और टेढ़े-मेढ़े किनारों का निर्माण करते हैं।
काटने वाली गाड़ी में सटीक ब्लेड संरेखण की जांच करें। मानव-मशीन इंटरफ़ेस (एचएमआई) के माध्यम से कट लंबाई को समायोजित करने में आसानी का परीक्षण करें। ऑपरेटरों को लंबाई परिवर्तन मिनटों के भीतर पूरा करना चाहिए। जटिल समायोजन प्रक्रियाओं के कारण बाद में फ़ैक्टरी का डाउनटाइम महंगा हो जाता है।
आधुनिक उपकरण पर्यावरण-मित्रता में सुधार करने और परिचालन व्यय को कम करने के लिए चिपकने वाले पदार्थ को हटा देते हैं। चूंकि मशीन पारंपरिक गोंद के बिना चलती है, इसलिए वैकल्पिक बॉन्डिंग प्रणाली की गहनता से जांच करें। कई प्रणालियाँ उन्नत अल्ट्रासोनिक वेल्डिंग या सटीक थर्मल-वॉटर बॉन्डिंग का उपयोग करती हैं।
हीटिंग तत्वों में अत्यधिक समान तापमान वितरण की जाँच करें। हम इस चरण के दौरान हैंडहेल्ड थर्मल इमेजिंग कैमरे का उपयोग करने की सलाह देते हैं। असमान गर्मी के कारण सीवनें कमजोर हो जाती हैं और विनाशकारी भूसे उखड़ जाते हैं। पीएलसी डायग्नोस्टिक स्क्रीन के माध्यम से अल्ट्रासोनिक जनरेटर से स्थिर ऊर्जा उत्पादन को मान्य करें।
घटिया विद्युत कार्य के कारण फैक्टरी में भीषण आग लग जाती है और ऑपरेटर घायल हो जाते हैं। साफ-सुथरी, पेशेवर वायरिंग के लिए मुख्य विद्युत कैबिनेट का निरीक्षण करें। प्रत्येक तार को दिए गए योजनाबद्ध आरेखों से मेल खाते हुए स्पष्ट लेबलिंग की आवश्यकता होती है।
अपने गंतव्य-बाज़ार मानकों के पूर्ण अनुपालन की पुष्टि करें। सीई और यूएल मानक विशिष्ट तार रंग, ग्राउंडिंग विधियों और ब्रेकर क्षमताओं को निर्धारित करते हैं। आपको मशीन की परिधि में सभी आपातकालीन स्टॉप बटनों का भौतिक परीक्षण करना होगा। तात्कालिक बिजली शटडाउन सुनिश्चित करने के लिए मशीन चलने के दौरान सुरक्षा इंटरलॉक दरवाजे खोलें।
विद्युत सुरक्षा जाँच सूची
आपको संक्षिप्त, संपादित वीडियो प्रदर्शनों को बिल्कुल अस्वीकार कर देना चाहिए। ये क्लिप पुरानी जामिंग समस्याओं और थर्मल ओवरहीटिंग को छिपाते हैं। कम से कम 2 से 4 घंटे की लाइव, निरंतर दौड़ की आवश्यकता है। आप इसे निरंतर वीडियो लिंक या किसी विश्वसनीय तृतीय-पक्ष निरीक्षक के माध्यम से संचालित कर सकते हैं।
वास्तविक दुनिया की फ़ैक्टरी स्थितियाँ कमज़ोर तनाव नियंत्रण एल्गोरिदम को उजागर करती हैं। 45 मिनट के निरंतर संचालन के बाद मोटरें चरम ताप उत्पन्न करती हैं। थर्मल विस्तार अक्सर रोलर अंतराल को बदल देता है। कई घंटों के परीक्षण से इन छिपी हुई यांत्रिक सहनशीलता का पता चलता है।
मार्केटिंग ब्रोशर लगातार वास्तविक उत्पादन गति को बढ़ाते हैं। आपको यथार्थवादी, टिकाऊ परिभ्रमण गति को सत्यापित करना होगा। यदि आपूर्तिकर्ता 80 मीटर प्रति मिनट का दावा करता है, तो मशीन की स्थिरता का बारीकी से निरीक्षण करें। इस गति को बनाए रखते समय शोर का स्तर और कंपन कम रहना चाहिए।
कागज फटने से पहले मशीनें आसानी से 30 सेकंड तक चरम पर पहुंच सकती हैं। परिभ्रमण गति उस वास्तविक वेग का प्रतिनिधित्व करती है जिसका उपयोग आपका कारखाना प्रतिदिन करेगा। अधिकतम त्वरण चरणों के दौरान अनस्पूलिंग तनाव की बारीकी से निगरानी करें।
उत्पादन गति सत्यापन मेट्रिक्स
| मीट्रिक मॉनिटर की गई | पीक स्पीड (संक्षिप्त) | क्रूज़िंग स्पीड (निरंतर) | पास/असफल मानदंड |
|---|---|---|---|
| मोटर तापमान | सामान्य | ऊपर उठाया हुआ | 65°C से नीचे रहना चाहिए |
| कंपन स्तर | मध्यम | कम | कोई दिखाई देने वाली चेसिस हिलती नहीं |
| पेपर टेंशन | उतार-चढ़ाव वाला | स्थिर | किसी भी वेब ब्रेक की अनुमति नहीं है |
जब स्क्रैप दरें आसमान छूती हैं तो लाभ मार्जिन तेजी से गायब हो जाता है। आपको परीक्षण चरण के दौरान सटीक उपज की गणना करनी चाहिए। एक विश्वसनीय मशीन स्थिर-अवस्था उत्पादन के दौरान 2% से कम की स्क्रैप दर बनाए रखती है।
प्रत्येक अस्वीकृत भूसे को गिनें। बारीकी से निगरानी करें कि मशीन स्प्लिसिंग और कच्चे पेपर रोल में बदलाव को कैसे संभालती है। अकुशल स्प्लिसिंग से बड़े पैमाने पर सामग्री बर्बाद होती है। अपनी निरीक्षण रिपोर्ट में इन मैट्रिक्स को अच्छी तरह से दर्ज करें।
एक दोषरहित मशीन मजबूत, सुरक्षित उत्पाद बनाती है। नमूना लें खाद्य सेवा स्ट्रॉ गैर-गोंद पेपर स्ट्रॉ मशीन लाइव रन के दौरान सीधे उत्पादन करती है। स्थिरता सुनिश्चित करने के लिए विभिन्न अंतरालों से नमूने लें।
सीम की मजबूती की जांच के लिए तत्काल अनस्पूलिंग परीक्षण करें। पुआल को मजबूती से पकड़ें और कागज की परतों को छीलकर अलग करने का प्रयास करें। एक आदर्श गैर-गोंद बंधन सीम के अलग होने से पहले कागज के रेशों को फटने के लिए मजबूर करता है। यह फाइबर-आंसू परीक्षण उत्कृष्ट उपभोक्ता सुरक्षा और उत्पाद विश्वसनीयता की गारंटी देता है।
उपभोक्ता गीले कागज के तिनके से नफरत करते हैं। आपको वास्तविक दुनिया की पेय स्थितियों को तुरंत दोहराना होगा। यादृच्छिक नमूनों को ठंडे, गर्म और अत्यधिक अम्लीय तरल पदार्थों में डुबोएं। कार्बोनेटेड पेय और गर्म कॉफ़ी उत्कृष्ट परीक्षण माध्यम के रूप में काम करते हैं।
उन्हें सख्त उद्योग-मानक अवधि के लिए जलमग्न रखें। आमतौर पर, यह 2 से 4 घंटे तक होता है। नमूनों का खुलने, अत्यधिक गीलापन, या संरचनात्मक अखंडता के नुकसान के लिए मूल्यांकन करें। भीगे हुए स्ट्रॉ को हल्का सा निचोड़ लें. उन्हें एक मानक प्लास्टिक पेय पदार्थ के ढक्कन को छेदने के लिए पर्याप्त कठोरता बनाए रखनी चाहिए।
दृश्य अपील उपभोक्ता स्वीकृति और ब्रांड प्रतिष्ठा को बढ़ाती है। तेज़ रोशनी में भूसे के सिरों का निरीक्षण करें। बिना गड़गड़ाहट, घिसाव या स्थानीय कुचलन के साफ़ कट देखें।
फटे सिरे तरल पदार्थ को तेजी से अवशोषित करते हैं, जिससे गीलापन प्रक्रिया तेज हो जाती है। कुचले हुए सिरे डाउनस्ट्रीम स्वचालित पैकेजिंग मशीनों में बड़े पैमाने पर जाम की समस्या पैदा करते हैं। कटे हुए किनारे की सूक्ष्म बनावट का निरीक्षण करने के लिए एक आवर्धक लूप का उपयोग करें। उत्तम सौंदर्यशास्त्र अविश्वसनीय रूप से तेज ब्लेड और इष्टतम सिंक्रनाइज़ेशन का संकेत देता है।
अंतर्राष्ट्रीय शिपिंग में देरी के कारण टूटे हुए हिस्सों को बदलना एक दुःस्वप्न बन जाता है। पहनने के लिए सहमत सभी भागों की भौतिक उपस्थिति की जाँच करें। इसमें अतिरिक्त कटिंग ब्लेड, हीटिंग तत्व, अतिरिक्त मैंड्रेल और ड्राइव बेल्ट शामिल हैं।
आधिकारिक पैकिंग सूची के विरुद्ध भागों के भौतिक ढेर की तुलना करें। सुनिश्चित करें कि आपूर्तिकर्ता उचित रखरखाव उपकरण प्रदान करता है। शिपमेंट के साथ विशेषीकृत रिंच या कस्टम बियरिंग खींचने वाले होने चाहिए। यह तैयारी आपके उत्पादन के पहले वर्ष के दौरान तीव्र रखरखाव हस्तक्षेप की गारंटी देती है।
जटिल सर्वो-चालित मशीनरी के संचालन के लिए सटीक निर्देशों की आवश्यकता होती है। सुनिश्चित करें कि अंग्रेजी-भाषा या लक्ष्य-भाषा मैनुअल को पूरी तरह से अंतिम रूप दिया गया है। खराब अनुवादित मैनुअल ऑपरेटर भ्रम और खतरनाक सेटअप त्रुटियों का कारण बनते हैं।
विद्युत योजनाओं और विस्तृत पीएलसी समस्या निवारण गाइडों की समीक्षा करें। उन्हें अलार्म कोड और रखरखाव कार्यक्रम स्पष्ट रूप से समझाने होंगे। इन दस्तावेज़ों का अनुरोध डिजिटल यूएसबी प्रारूप और टिकाऊ हार्ड कॉपी बाइंडर दोनों में करें। गैर-गोंद पेपर स्ट्रॉ मशीन आपूर्तिकर्ता को इन्हें अंतिम रूप देना होगा। आपके रिलीज़ फॉर्म पर हस्ताक्षर करने से पहले
समुद्री माल ढुलाई संवेदनशील मशीनरी को अत्यधिक संक्षारक नमक हवा के संपर्क में लाती है। सत्यापित करें कि आपूर्तिकर्ता उचित निर्यात पैकेजिंग प्रोटोकॉल का उपयोग करता है। पूरी मशीन को वैक्यूम-सील्ड फ़ॉइल बैगिंग में लपेटने की आवश्यकता होती है।
कठोर जंग की रोकथाम के लिए श्रमिकों को पर्याप्त मात्रा में औद्योगिक शुष्कक पैकेट डालने चाहिए। हेवी-ड्यूटी, धूमित लकड़ी के बक्सों का निरीक्षण करें। समुद्री माल ढुलाई की कठिन परिस्थितियों का सामना करने के लिए उन्हें सुरक्षित रूप से बोल्ट किया जाना चाहिए, न कि केवल कीलों से ठोंका जाना चाहिए। खराब पैकेजिंग आपकी सुविधा तक पहुंचने से पहले ही सही मशीनरी को नष्ट कर देती है।
पैकेजिंग निरीक्षण की सर्वोत्तम प्रथाएँ
प्री-शिपमेंट निरीक्षण पर हस्ताक्षर करना खरीदार के पास अंतिम उत्तोलन बिंदु का प्रतिनिधित्व करता है। जैसे ही कंटेनर बंदरगाह से बाहर निकलता है, आप बातचीत की शक्ति खो देते हैं। आपूर्तिकर्ता के कारखाने में यांत्रिक विसंगति या अनुपालन विफलता को हल करने में स्थापना के बाद इसे संबोधित करने का एक अंश मात्र खर्च होता है।
हमेशा पारदर्शी, बहु-घंटे के प्रदर्शन परीक्षण की मांग करें। अनुभवजन्य डेटा, संरचनात्मक सोख परीक्षण और व्यापक बीओएम ऑडिट पर भरोसा करें। अपनी क्रय टीम को अंतिम भुगतान को तब तक सख्ती से रोकने की सलाह दें जब तक कि निरीक्षण चेकलिस्ट के प्रत्येक बिंदु का दस्तावेजीकरण, सुधार और सत्यापन न हो जाए। आपके उपकरण निवेश की सुरक्षा फ़ैक्टरी स्तर पर समझौते से इनकार करने से शुरू होती है।
उत्तर: हाँ, यदि आप यात्रा नहीं कर सकते। निर्दिष्ट करें कि निरीक्षक के पास मशीनरी-विशिष्ट अनुभव होना चाहिए। उनके पास केवल सामान्य उपभोक्ता वस्तुओं के क्यूए का ज्ञान नहीं होना चाहिए। जटिल पीएलसी एकीकरण, सर्वो सिस्टम और अल्ट्रासोनिक बॉन्डिंग भौतिकी का सटीक मूल्यांकन करने के लिए उन्हें गहरी विशेषज्ञता की आवश्यकता है।
उत्तर: अत्यधिक स्थिर FAT रन के दौरान, अपशिष्ट आदर्श रूप से 2-3% से अधिक नहीं होना चाहिए। उच्च दरें स्पष्ट रूप से खराब तनाव नियंत्रण या अअनुकूलित बॉन्डिंग मापदंडों का संकेत देती हैं। ये अक्षमताएँ आपके दैनिक परिचालन मार्जिन को शीघ्रता से ख़त्म कर देंगी।
उत्तर: विशिष्ट विफलताओं को वीडियो साक्ष्य के साथ सावधानीपूर्वक दस्तावेजित करें। आपूर्तिकर्ता को तुरंत औपचारिक सुधारात्मक कार्रवाई रिपोर्ट (सीएआर) जारी करें। उनके दावा करने के बाद कि मरम्मत पूरी हो गई है, द्वितीयक निरीक्षण का समय निर्धारित करें। सफल पुन: परीक्षण पूरा होने तक शेष राशि जारी न करें।