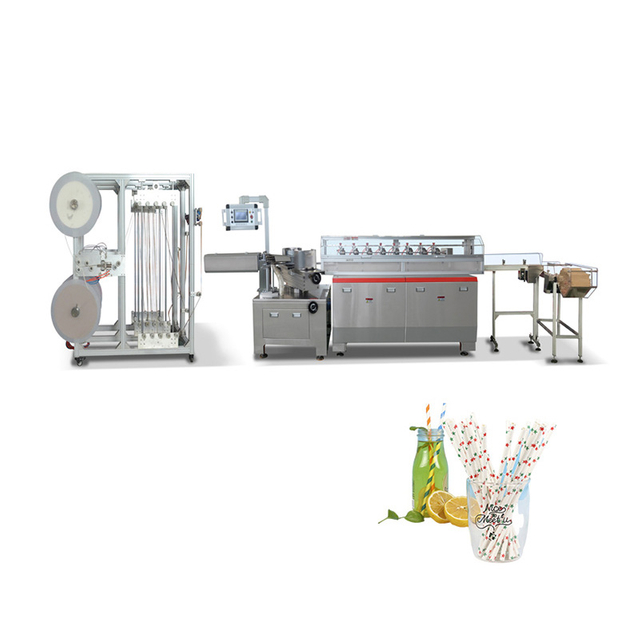
B2B உபகரண கொள்முதல் உலகெங்கிலும் உள்ள உற்பத்தியாளர்களுக்கு நம்பமுடியாத அளவிற்கு அதிக பங்குகளைக் கொண்டுள்ளது. சர்வதேச அளவில் தொழில்துறை இயந்திரங்களை வாங்குவதற்கு தீவிரமான நிதி அர்ப்பணிப்பு தேவைப்படுகிறது. இந்த முதலீட்டை கவனமாக பாதுகாக்க வேண்டும். சர்வதேச ஷிப்பிங்கிற்குப் பிறகு மறைக்கப்பட்ட குறைபாடுகளைக் கண்டறிவது கடுமையான உற்பத்தி தாமதத்தை ஏற்படுத்துகிறது. இந்த ஏமாற்றமளிக்கும் பின்னடைவுகள் பெரும்பாலும் உங்கள் வணிகத்திற்கு ஈடுசெய்ய முடியாத நிதி இழப்புகளை ஏற்படுத்துகின்றன.
கடுமையான ஷிப்மென்ட் இன்ஸ்பெக்ஷன் (PSI) அல்லது தொழிற்சாலை ஏற்பு சோதனை (FAT) இந்தப் பேரழிவைத் தடுக்கிறது. நீங்கள் இறுதி நிலுவைத் தொகையை செலுத்துவதற்கு முன், இது நேரடியாக சப்ளையருக்கு அபாயத்தை மாற்றுகிறது. கட்டமைப்பின் தரம் மற்றும் செயல்பாட்டு நிலைத்தன்மையை மதிப்பிடுவதற்கான முறையான மதிப்பீட்டு முறையை நாங்கள் கோடிட்டுக் காட்டுவோம். இறுதி தயாரிப்பு இணக்கத்தை எவ்வாறு துல்லியமாக சரிபார்க்க வேண்டும் என்பதை நீங்கள் கற்றுக் கொள்வீர்கள்.
இந்த வழிகாட்டி உங்கள் உபகரணங்கள் சரியான ஒப்பந்த அளவுருக்களை முழுமையாக பூர்த்தி செய்வதை உறுதி செய்கிறது. சப்ளையர் வழங்கிய மார்க்கெட்டிங் உரிமைகோரல்களை நம்புவதை நாங்கள் தவிர்க்கிறோம். மாறாக, புறநிலை, சரிபார்க்கக்கூடிய தரவுகளில் கவனம் செலுத்துகிறோம். ஒரு முட்டாள்தனமான தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையை நடத்துவதற்கு தேவையான சரியான படிகளை நீங்கள் தேர்ச்சி பெறுவீர்கள்.
முக்கிய எடுக்கப்பட்டவை
- ஒப்பந்தத்துடன் யதார்த்தத்தைப் பொருத்து: நீங்கள் ஒப்புக்கொண்டதற்கு எதிராக அனைத்து இயற்பியல் கூறுகளையும் குறுக்கு-குறிப்பு பசை அல்லாத காகித வைக்கோல் இயந்திர விவரக்குறிப்புகள் மற்றும் பொருட்களின் பில் (BOM).
- நேரடி அழுத்த சோதனையை கோருங்கள்: உண்மையான இயக்க வேகம், வெப்ப/சீலிங் நிலைத்தன்மை மற்றும் கழிவு விகிதங்களை மதிப்பிடுவதற்கு தொடர்ச்சியான 2 முதல் 4 மணி நேர நேரடி உற்பத்தி ஓட்டத்தை கட்டாயமாக்குங்கள்.
- வெளியீட்டை ஆராயவும்: உணவு சேவை பயன்பாட்டிற்கான பசை அல்லாத பிணைப்பு தொழில்நுட்பத்தை சரிபார்க்க, முடிக்கப்பட்ட வைக்கோல் கடுமையான ஊறவைத்தல் மற்றும் சுருக்க சோதனைகளில் தேர்ச்சி பெற வேண்டும்.
- பேக்கிங் நெறிமுறையைத் தணிக்கை செய்யுங்கள்: கொள்கலன் ஏற்றுதலை அங்கீகரிக்கும் முன் ஆவணங்கள், உதிரி பாகங்கள் சேர்த்தல் மற்றும் அரிப்பு எதிர்ப்பு கடல்-சரக்கு பேக்கேஜிங் ஆகியவற்றைச் சரிபார்க்கவும்.
பேஸ்லைன் அல்லாத பசை காகித வைக்கோல் இயந்திர விவரக்குறிப்புகளை சரிபார்க்கிறது
BOM மற்றும் கூறு தணிக்கை
நீங்கள் பில் ஆஃப் மெட்டீரியல்களை (BOM) உன்னிப்பாக ஆராய வேண்டும். தொழிற்சாலை வருகைகளின் போது வாங்குபவர்கள் இந்த முக்கியமான ஆவணத்தை அடிக்கடி கவனிக்க மாட்டார்கள். ஒப்புக் கொள்ளப்பட்ட ஒப்பந்தத்திற்கு எதிராக அனைத்து முக்கிய கூறுகளையும் குறுக்கு சரிபார்க்கவும். சர்வோ மோட்டார்கள், புரோகிராம் செய்யக்கூடிய லாஜிக் கன்ட்ரோலர்கள் (பிஎல்சி) மற்றும் அதிர்வெண் இன்வெர்ட்டர்களில் அதிக கவனம் செலுத்துங்கள். இந்தப் பகுதிகளில் உள்ள இயற்பியல் பெயர்ப்பலகைகளை உங்கள் ஒப்பந்தப் பட்டியலுடன் ஒப்பிடுக.
பெயர்-பிராண்ட் கூறுகள் மிகவும் உண்மையானவை என்பதை உறுதிப்படுத்தவும். நேர்மையற்ற தொழிற்சாலைகள் சில சமயங்களில் விளிம்புகளை அதிகரிக்க மலிவான உள்ளூர் மாற்றுகளை நிறுவுகின்றன. தவறான வரிசை எண்கள் மூலம் போலி பாகங்களை நீங்கள் எளிதாகக் கண்டறியலாம். டிஜிட்டல் பார்கோடு ஸ்கேனரைக் கொண்டு வர அல்லது உற்பத்தியாளர் சரிபார்ப்பு போர்டல்களைப் பயன்படுத்த பரிந்துரைக்கிறோம். இந்த படி உங்கள் முக்கிய நம்பகத்தன்மையை உறுதிப்படுத்துகிறது ஒட்டாத காகித வைக்கோல் இயந்திரம் . அனுப்புவதற்கு முன்
தனிப்பயனாக்குதல் சரிபார்ப்பு
தனித்துவமான உற்பத்தி வரிகளுக்கு மிகவும் குறிப்பிட்ட கட்டமைப்பு மாற்றங்கள் தேவைப்படுகின்றன. ஒரு தனிப்பயன் அல்லாத பசை காகித வைக்கோல் இயந்திரம் , காட்சி சரிபார்ப்பு முற்றிலும் அவசியம். உங்கள் பொறியியல் வரைபடங்களுடன் பொருந்தக்கூடிய குறிப்பிட்ட கருவி மாற்றங்களை உறுதிப்படுத்தவும்.
அளவீடு செய்யப்பட்ட டிஜிட்டல் காலிப்பர்களைப் பயன்படுத்தி தனிப்பயன் மாண்ட்ரல் அளவுகளை அளவிடவும். உணவளிக்கும் அலகுடன் சரியான ஒருங்கிணைப்புக்கு சிறப்பு பதற்றம் கட்டுப்படுத்திகளை ஆய்வு செய்யவும். மாண்ட்ரல் விட்டத்தில் ஒரு சிறிய விலகல் பாரிய காகித நெரிசலை ஏற்படுத்துகிறது. இந்த தனிப்பயன் பகுதிகளை எவ்வாறு சீராக சரிசெய்வது என்பதை தொழில்நுட்ப வல்லுநர்கள் நிரூபிப்பதை உறுதிசெய்யவும்.
பொருள் இணக்கம் (உணவு பாதுகாப்பு)
உணவுப் பாதுகாப்பு இணக்கமானது இறுதிப் பொருளை விற்பனை செய்வதற்கான உங்கள் சட்டப்பூர்வ திறனை தீர்மானிக்கிறது. அனைத்து பொருள் தொடர்பு புள்ளிகளையும் கவனமாக ஆய்வு செய்யவும். உருளைகள், வழிகாட்டி தண்டவாளங்கள் மற்றும் வெட்டு அலகுகளுக்கு சரிபார்க்கப்பட்ட உணவு தர பொருட்கள் தேவை. மாசுபடுவதைத் தடுக்க, அவை உண்மையான SUS304 அல்லது SUS316 துருப்பிடிக்காத ஸ்டீலைக் கொண்டிருக்க வேண்டும்.
குறைந்த-தர துருப்பிடிக்காத எஃகு அதிக ஈரப்பதம் கொண்ட தொழிற்சாலை சூழல்களில் விரைவாக அரிக்கிறது. தொழிற்சாலை தளத்தில் நேரடியாக எஃகு கலவையை சரிபார்க்க திரவ சோதனைக் கருவியைப் பயன்படுத்தவும். எஃகில் போதுமான நிக்கல் உள்ளடக்கம் இல்லாவிட்டால் சோதனை அமிலம் நிறத்தை மாற்றுகிறது. இது உங்கள் இயந்திரம் கடுமையான FDA அல்லது CE உணவுப் பாதுகாப்புத் தரங்களைச் சந்திப்பதை உறுதி செய்கிறது.
பொதுவான பொருள் ஆய்வு தவறுகள்
- உடல் பரிசோதனை இல்லாமல் காகித சான்றிதழ்களை மட்டுமே நம்பியிருப்பது.
- காகித உணவுப் பாதைகளுக்கு அருகில் உள்ள உள் உயவு முறையைப் புறக்கணித்தல்.
- வெட்டு கத்திகளின் கலவை கலவையை சரிபார்க்க முடியவில்லை.
மெக்கானிக்கல், எலெக்ட்ரிக்கல் மற்றும் பாதுகாப்பு அமைப்புகள் நடைப்பயிற்சி
மல்டி-கட்டர் சிஸ்டம் இன்ஸ்பெக்ஷன்
வெட்டும் பொறிமுறையானது எந்த அதிவேக காகித வைக்கோல் கோட்டின் இதயத்தையும் குறிக்கிறது. பல கட்டர் பொறிமுறையின் ஒத்திசைவை கவனமாக மதிப்பீடு செய்யவும். உலர் ஓட்டங்களின் போது அதிகப்படியான அதிர்வுகளை நீங்கள் பார்க்க வேண்டும். தேவையற்ற அதிர்வுகள் கத்தியின் ஆயுளைக் குறைத்து, துண்டிக்கப்பட்ட வைக்கோல் விளிம்புகளை உருவாக்குகின்றன.
வெட்டு வண்டி முழுவதும் துல்லியமான பிளேடு சீரமைப்பை ஆய்வு செய்யவும். மனித-இயந்திர இடைமுகம் (HMI) வழியாக வெட்டு நீளங்களைச் சரிசெய்வதைச் சோதிக்கவும். ஆபரேட்டர்கள் சில நிமிடங்களில் நீள மாற்றங்களை முடிக்க வேண்டும். சிக்கலான சரிசெய்தல் நடைமுறைகள் பின்னர் விலையுயர்ந்த தொழிற்சாலை வேலையில்லா நேரத்திற்கு வழிவகுக்கும்.
பிணைப்பு/சீலிங் மெக்கானிசம் அளவுத்திருத்தம்
நவீன உபகரணங்கள் சுற்றுச்சூழலை மேம்படுத்தவும், இயக்கச் செலவுகளைக் குறைக்கவும் பிசின்களை நீக்குகின்றன. இயந்திரம் பாரம்பரிய பசை இல்லாமல் இயங்குவதால், மாற்று பிணைப்பு முறையை தீவிரமாக ஆராயுங்கள். பல அமைப்புகள் மேம்பட்ட மீயொலி வெல்டிங் அல்லது துல்லியமான வெப்ப-நீர் பிணைப்பைப் பயன்படுத்துகின்றன.
வெப்பமூட்டும் கூறுகள் முழுவதும் மிகவும் சீரான வெப்பநிலை விநியோகத்தை சரிபார்க்கவும். இந்த கட்டத்தில் கையடக்க வெப்ப இமேஜிங் கேமராவைப் பயன்படுத்துமாறு நாங்கள் அறிவுறுத்துகிறோம். சீரற்ற வெப்பம் பலவீனமான தையல்கள் மற்றும் பேரழிவு தரும் வைக்கோல் அவிழ்வதற்கு காரணமாகிறது. பிஎல்சி கண்டறியும் திரை வழியாக அல்ட்ராசோனிக் ஜெனரேட்டரிலிருந்து நிலையான ஆற்றல் வெளியீட்டைச் சரிபார்க்கவும்.
மின்சார தரநிலைகள் மற்றும் பாதுகாப்பு
தரமற்ற மின் வேலைகளால் பேரழிவு தரும் தொழிற்சாலை தீ விபத்துகள் மற்றும் நடத்துனர் காயங்கள் ஏற்படுகின்றன. நேர்த்தியான, தொழில்முறை வயரிங் செய்ய பிரதான மின் அலமாரியை ஆய்வு செய்யவும். ஒவ்வொரு கம்பிக்கும் வழங்கப்பட்ட திட்ட வரைபடங்களுடன் பொருந்தக்கூடிய தெளிவான லேபிளிங் தேவை.
உங்கள் இலக்கு-சந்தை தரங்களுடன் முழுமையான இணக்கத்தை உறுதிப்படுத்தவும். CE மற்றும் UL தரநிலைகள் குறிப்பிட்ட கம்பி நிறங்கள், தரையிறங்கும் முறைகள் மற்றும் பிரேக்கர் திறன்களை ஆணையிடுகின்றன. நீங்கள் இயந்திர சுற்றளவு முழுவதும் அனைத்து அவசர நிறுத்த பொத்தான்களையும் உடல் ரீதியாக சோதிக்க வேண்டும். இயந்திரம் இயங்கும் போது பாதுகாப்பு இன்டர்லாக் கதவுகளைத் திறக்கவும்.
மின் பாதுகாப்பு சரிபார்ப்பு பட்டியல்
- பிரதான பிரேக்கர் திறன் வசதி மின்சார விநியோகத்துடன் பொருந்துகிறது என்பதைச் சரிபார்க்கவும்.
- பிரத்யேக எர்த் டெஸ்டரைப் பயன்படுத்தி தரையிறங்கும் எதிர்ப்பைச் சோதிக்கவும்.
- பிஎல்சி கேபினட் செயல்பாட்டிற்குள் இருக்கும் அனைத்து கூலிங் ஃபேன்களையும் சரியாக உறுதிப்படுத்தவும்.
- பிஞ்ச் புள்ளிகள் அல்லது வெளிப்படும் தாமிரத்திற்கான கேபிள் ரூட்டிங் சங்கிலிகளை ஆய்வு செய்யவும்.
நேரடி உற்பத்தி இயக்கம்: உபகரணங்களை அழுத்த-சோதனை செய்தல்
தொடர்ச்சியான செயல்பாட்டு ஆணை
சுருக்கமான, திருத்தப்பட்ட வீடியோ காட்சிகளை நீங்கள் முற்றிலும் மறுக்க வேண்டும். இந்த கிளிப்புகள் நாள்பட்ட நெரிசல் சிக்கல்கள் மற்றும் வெப்ப அதிக வெப்பம் ஆகியவற்றை மறைக்கின்றன. குறைந்தது 2 முதல் 4 மணிநேரம் நேரடி, தொடர்ச்சியான ஓட்டம் தேவை. தொடர்ச்சியான வீடியோ இணைப்பு அல்லது நம்பகமான மூன்றாம் தரப்பு இன்ஸ்பெக்டர் மூலம் இதை நீங்கள் நடத்தலாம்.
நிஜ-உலகத் தொழிற்சாலை நிலைமைகள் பலவீனமான பதற்றக் கட்டுப்பாட்டு அல்காரிதங்களை வெளிப்படுத்துகின்றன. 45 நிமிட தொடர்ச்சியான செயல்பாட்டிற்குப் பிறகு மோட்டார்கள் உச்ச வெப்பத்தை உருவாக்குகின்றன. வெப்ப விரிவாக்கம் பெரும்பாலும் ரோலர் இடைவெளிகளை மாற்றுகிறது. பல மணிநேர சோதனை இந்த மறைக்கப்பட்ட இயந்திர சகிப்புத்தன்மையை வெளிப்படுத்துகிறது.
வேகம் எதிராக நிலைத்தன்மை மதிப்பீடு
சந்தைப்படுத்தல் பிரசுரங்கள் உண்மையான உற்பத்தி வேகத்தை தொடர்ந்து உயர்த்துகின்றன. நீங்கள் யதார்த்தமான, நிலையான பயண வேகத்தை சரிபார்க்க வேண்டும். சப்ளையர் நிமிடத்திற்கு 80 மீட்டர் எனக் கூறினால், இயந்திரத்தின் நிலைத்தன்மையை உன்னிப்பாகக் கவனிக்கவும். இந்த வேகத்தை நிலைநிறுத்தும்போது இரைச்சல் அளவுகள் மற்றும் அதிர்வுகள் குறைவாக இருக்க வேண்டும்.
காகிதக் கண்ணீரைத் துன்புறுத்துவதற்கு முன் இயந்திரங்கள் 30 வினாடிகளுக்கு எளிதாக உச்சத்தை அடையும். பயண வேகம் உங்கள் தொழிற்சாலை தினசரி பயன்படுத்தும் உண்மையான வேகத்தைக் குறிக்கிறது. அதிகபட்ச முடுக்கம் கட்டங்களில் அன்ஸ்பூலிங் பதற்றத்தை உன்னிப்பாகக் கண்காணிக்கவும்.
உற்பத்தி வேக சரிபார்ப்பு அளவீடுகள்
| மெட்ரிக் கண்காணிக்கப்பட்ட |
உச்ச வேகம் (சுருக்கமான) |
பயண வேகம் (நிலையான) |
பாஸ்/தோல்வி அளவுகோல் |
| மோட்டார் வெப்பநிலை |
இயல்பானது |
உயர்த்தப்பட்டது |
65 டிகிரி செல்சியஸ் குறைவாக இருக்க வேண்டும் |
| அதிர்வு நிலை |
மிதமான |
குறைந்த |
சேஸ் அசைவது இல்லை |
| காகித பதற்றம் |
ஏற்ற இறக்கம் |
நிலையானது |
இணைய இடைவெளிகள் அனுமதிக்கப்படவில்லை |
கழிவு மற்றும் குறைபாடு விகிதம்
ஸ்கிராப் விகிதங்கள் உயரும் போது லாப வரம்புகள் விரைவாக மறைந்துவிடும். சோதனைக் கட்டத்தில் நீங்கள் சரியான விளைச்சலைக் கணக்கிட வேண்டும். ஒரு நம்பகமான இயந்திரம் நிலையான உற்பத்தியின் போது 2% க்கும் குறைவான ஸ்கிராப் விகிதத்தை பராமரிக்கிறது.
நிராகரிக்கப்பட்ட ஒவ்வொரு வைக்கோலையும் எண்ணுங்கள். இயந்திரம் எவ்வாறு பிளவுபடுதல் மற்றும் மூல காகித உருளை மாற்றங்களைக் கையாளுகிறது என்பதை உன்னிப்பாகக் கண்காணிக்கவும். திறமையற்ற பிளவு பாரிய பொருள் கழிவுகளை உருவாக்குகிறது. இந்த அளவீடுகளை உங்கள் ஆய்வு அறிக்கையில் முழுமையாக ஆவணப்படுத்தவும்.
உணவு சேவை ஸ்ட்ராக்களுக்கான வெளியீட்டுத் தரத்தை சரிபார்க்கிறது
பிணைப்பு ஒருமைப்பாடு சோதனை
ஒரு குறைபாடற்ற இயந்திரம் வலுவான, பாதுகாப்பான தயாரிப்புகளை உற்பத்தி செய்கிறது. மாதிரி தி உணவு சேவை வைக்கோல் அல்லாத பசை காகித வைக்கோல் இயந்திரம் நேரடி ஓட்டத்தின் போது நேரடியாக உற்பத்தி செய்கிறது. நிலைத்தன்மையை உறுதிப்படுத்த பல்வேறு இடைவெளிகளில் இருந்து மாதிரிகளை எடுக்கவும்.
தையல் வலிமையைச் சரிபார்க்க உடனடியாக அன்ஸ்பூலிங் சோதனைகளைச் செய்யவும். வைக்கோலை உறுதியாகப் பிடித்து, காகித அடுக்குகளை உரிக்க முயற்சிக்கவும். ஒரு சரியான பசை அல்லாத பிணைப்பு, மடிப்பு பிரிவதற்கு முன் காகித இழைகளைக் கிழிக்கச் செய்கிறது. இந்த ஃபைபர்-கண்ணீர் சோதனை சிறந்த நுகர்வோர் பாதுகாப்பு மற்றும் தயாரிப்பு நம்பகத்தன்மைக்கு உத்தரவாதம் அளிக்கிறது.
திரவ ஊறவைத்தல் மற்றும் கட்டமைப்பு சோதனை
ஈரமான காகித வைக்கோல்களை நுகர்வோர் வெறுக்கிறார்கள். நிஜ உலக பான நிலைமைகளை நீங்கள் உடனடியாகப் பிரதிபலிக்க வேண்டும். குளிர், சூடான மற்றும் அதிக அமிலத்தன்மை கொண்ட திரவங்களில் சீரற்ற மாதிரிகளை மூழ்கடிக்கவும். கார்பனேற்றப்பட்ட பானங்கள் மற்றும் சூடான காபிகள் சிறந்த சோதனை ஊடகங்களாக செயல்படுகின்றன.
கடுமையான தொழில்துறை-தரமான காலத்திற்கு அவற்றை நீரில் மூழ்க வைக்கவும். பொதுவாக, இது 2 முதல் 4 மணிநேரம் வரை இருக்கும். அவிழ்தல், அதிகப்படியான ஈரத்தன்மை அல்லது கட்டமைப்பு ஒருமைப்பாடு இழப்பு ஆகியவற்றிற்கான மாதிரிகளை மதிப்பீடு செய்யவும். ஊறவைத்த வைக்கோலை லேசாக பிழியவும். நிலையான பிளாஸ்டிக் பான மூடியை துளைக்க போதுமான விறைப்புத்தன்மையை அவை தக்கவைத்துக்கொள்ள வேண்டும்.
வெட்டு துல்லியம் மற்றும் அழகியல்
காட்சி முறையீடு நுகர்வோர் ஏற்றுக்கொள்ளல் மற்றும் பிராண்ட் நற்பெயரைத் தூண்டுகிறது. பிரகாசமான விளக்குகளின் கீழ் வைக்கோல் முனைகளை ஆய்வு செய்யவும். பர்ர்ஸ், ஃப்ரேயிங் அல்லது உள்ளூர் நசுக்குதல் இல்லாமல் சுத்தமான வெட்டுக்களைத் தேடுங்கள்.
வறுத்த முனைகள் திரவத்தை வேகமாக உறிஞ்சி, ஈரமான செயல்முறையை துரிதப்படுத்துகிறது. நொறுக்கப்பட்ட முனைகள் கீழ்நிலை தானியங்கி பேக்கேஜிங் இயந்திரங்களில் பாரிய நெரிசல் சிக்கல்களை ஏற்படுத்துகின்றன. வெட்டு விளிம்பின் மைக்ரோ-டெக்சரை ஆய்வு செய்ய உருப்பெருக்கி வளையத்தைப் பயன்படுத்தவும். சரியான அழகியல் நம்பமுடியாத கூர்மையான கத்திகள் மற்றும் உகந்த ஒத்திசைவு ஆகியவற்றைக் குறிக்கிறது.
இறுதி டெலிவரிகளில் உங்கள் ஒட்டு அல்லாத காகித வைக்கோல் இயந்திர சப்ளையரை மதிப்பீடு செய்தல்
உதிரி பாகங்கள் மற்றும் கருவிகள் இருப்பு
சர்வதேச கப்பல் தாமதங்கள் உடைந்த பாகங்களை மாற்றுவது ஒரு தளவாட கனவாக ஆக்குகிறது. ஒப்புக்கொள்ளப்பட்ட அனைத்து உடைகள் பாகங்களின் உடல் இருப்பை சரிபார்க்கவும். இதில் கூடுதல் வெட்டு கத்திகள், வெப்பமூட்டும் கூறுகள், உதிரி மாண்ட்ரல்கள் மற்றும் டிரைவ் பெல்ட்கள் ஆகியவை அடங்கும்.
உத்தியோகபூர்வ பேக்கிங் பட்டியலுக்கு எதிராக பாகங்களின் இயற்பியல் குவியலை ஒப்பிடுக. சப்ளையர் சரியான பராமரிப்பு கருவிகளை வழங்குகிறார் என்பதை உறுதிப்படுத்தவும். பிரத்யேக ரென்ச்ச்கள் அல்லது தனிப்பயன் தாங்கி இழுப்பவர்கள் கப்பலில் உடன் வர வேண்டும். இந்த தயாரிப்பு உங்கள் உற்பத்தியின் முதல் ஆண்டில் விரைவான பராமரிப்பு தலையீடுகளுக்கு உத்தரவாதம் அளிக்கிறது.
தொழில்நுட்ப ஆவணம்
சிக்கலான சர்வோ-உந்துதல் இயந்திரங்களை இயக்குவதற்கு துல்லியமான வழிமுறைகள் தேவை. ஆங்கில மொழி அல்லது இலக்கு மொழி கையேடுகள் முழுமையாக இறுதி செய்யப்பட்டுள்ளதை உறுதி செய்யவும். மோசமாக மொழிபெயர்க்கப்பட்ட கையேடுகள் ஆபரேட்டர் குழப்பம் மற்றும் அபாயகரமான அமைவு பிழைகளை ஏற்படுத்துகின்றன.
மின் திட்டங்கள் மற்றும் விரிவான PLC சரிசெய்தல் வழிகாட்டிகளை மதிப்பாய்வு செய்யவும். அவர்கள் எச்சரிக்கை குறியீடுகள் மற்றும் பராமரிப்பு அட்டவணைகளை தெளிவாக விளக்க வேண்டும். டிஜிட்டல் USB வடிவங்கள் மற்றும் நீடித்த கடின நகல் பைண்டர்கள் ஆகிய இரண்டிலும் இந்த ஆவணங்களைக் கோரவும். தி பசை அல்லாத காகித வைக்கோல் இயந்திர சப்ளையர் இவற்றை இறுதி செய்ய வேண்டும். நீங்கள் வெளியீட்டு படிவத்தில் கையொப்பமிடுவதற்கு முன்
ஷிப்மென்ட்டுக்கு முந்தைய பேக்கேஜிங் தரநிலைகள்
கடல் சரக்கு மிகவும் அரிக்கும் உப்பு காற்றுக்கு உணர்திறன் இயந்திரங்களை வெளிப்படுத்துகிறது. சப்ளையர் சரியான ஏற்றுமதி பேக்கேஜிங் நெறிமுறைகளைப் பயன்படுத்துகிறார் என்பதைச் சரிபார்க்கவும். முழு இயந்திரமும் வெற்றிட-சீல் செய்யப்பட்ட படலப் பையில் போர்த்தப்பட வேண்டும்.
கடுமையான துருவைத் தடுப்பதற்காக தொழிலாளர்கள் ஏராளமான தொழில்துறை உலர்த்தி பாக்கெட்டுகளைச் செருக வேண்டும். கனரக, புகைபிடிக்கப்பட்ட மரப்பெட்டிகளை ஆய்வு செய்யவும். கரடுமுரடான கடல் சரக்குக் கையாளுதலைத் தாங்கும் வகையில், அவை வெறும் ஆணியால் அடிக்கப்படாமல், பத்திரமாகப் பிணைக்கப்பட்டிருக்க வேண்டும். மோசமான பேக்கேஜிங் உங்கள் வசதியை அடையும் முன்பே சரியான இயந்திரங்களை அழித்துவிடும்.
பேக்கேஜிங் ஆய்வு சிறந்த நடைமுறைகள்
- வெளிப்புறக் கூட்டில் சாய்வு-குறிகாட்டிகள் இருப்பதை உறுதிப்படுத்தவும்.
- மரப்பெட்டியில் செல்லுபடியாகும் ISPM-15 ஃப்யூமிகேஷன் ஸ்டாம்ப் இருப்பதை உறுதிசெய்யவும்.
- உடையக்கூடிய HMI திரைகளில் உறுதியான இரண்டாம் நிலை பாதுகாப்பு உறைகள் உள்ளதா என சரிபார்க்கவும்.
முடிவுரை
ஷிப்மென்ட்டுக்கு முந்தைய ஆய்வில் கையொப்பமிடுவது, வாங்குபவர் வைத்திருக்கும் இறுதி அந்நியப் புள்ளியைக் குறிக்கிறது. கொள்கலன் துறைமுகத்தை விட்டு வெளியேறும் தருணத்தில் நீங்கள் பேச்சுவார்த்தை சக்தியை இழக்கிறீர்கள். சப்ளையர் தொழிற்சாலையில் இயந்திர முரண்பாடு அல்லது இணக்கத் தோல்வியைத் தீர்ப்பதற்கு, நிறுவிய பின் அதை நிவர்த்தி செய்வதில் ஒரு பகுதியே செலவாகும்.
எப்போதும் வெளிப்படையான, பல மணிநேர செயல்திறன் சோதனையை கோருங்கள். அனுபவ தரவு, கட்டமைப்பு ஊறவைத்தல் சோதனைகள் மற்றும் விரிவான BOM தணிக்கைகளை நம்புங்கள். ஆய்வுச் சரிபார்ப்புப் பட்டியலில் உள்ள ஒவ்வொரு புள்ளியும் ஆவணப்படுத்தப்பட்டு, சரி செய்யப்பட்டு, சரிபார்க்கப்படும் வரை இறுதிக் கட்டணத்தை உறுதியாக நிறுத்தி வைக்குமாறு உங்கள் வாங்குதல் குழுவிற்கு அறிவுறுத்தவும். உங்கள் உபகரண முதலீட்டைப் பாதுகாப்பது தொழிற்சாலை தளத்தில் சமரசங்களை மறுப்பதில் தொடங்குகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: பசை அல்லாத காகித வைக்கோல் இயந்திரத்திற்கு மூன்றாம் தரப்பு ஆய்வாளரை நான் நியமிக்க வேண்டுமா?
ப: ஆம், உங்களால் பயணம் செய்ய முடியாவிட்டால். இன்ஸ்பெக்டருக்கு இயந்திரங்கள் சார்ந்த அனுபவம் இருக்க வேண்டும் என்பதைக் குறிப்பிடவும். அவர்கள் பொது நுகர்வோர் பொருட்கள் QA அறிவை மட்டும் கொண்டிருக்கக்கூடாது. சிக்கலான PLC ஒருங்கிணைப்புகள், சர்வோ அமைப்புகள் மற்றும் அல்ட்ராசோனிக் பிணைப்பு இயற்பியல் ஆகியவற்றை துல்லியமாக மதிப்பிடுவதற்கு அவர்களுக்கு ஆழ்ந்த நிபுணத்துவம் தேவை.
கே: தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையின் போது ஏற்றுக்கொள்ளக்கூடிய குறைபாடு விகிதம் என்ன?
ப: மிகவும் நிலையான FAT ஓட்டத்தின் போது, கழிவு 2-3% ஐ விட அதிகமாக இருக்கக்கூடாது. அதிக விகிதங்கள் மோசமான பதற்றக் கட்டுப்பாடு அல்லது மேம்படுத்தப்படாத பிணைப்பு அளவுருக்கள் ஆகியவற்றை தெளிவாகக் குறிக்கின்றன. இந்த திறமையின்மைகள் உங்கள் தினசரி இயக்க விளிம்புகளில் விரைவாகச் சென்றுவிடும்.
கே: கப்பலுக்கு முந்தைய ஆய்வில் இயந்திரம் தோல்வியுற்றால் என்ன செய்வது?
ப: குறிப்பிட்ட தோல்விகளை வீடியோ ஆதாரத்துடன் துல்லியமாக ஆவணப்படுத்தவும். ஒரு முறையான திருத்த நடவடிக்கை அறிக்கையை (CAR) உடனடியாக வழங்குநருக்கு வழங்கவும். பழுது முடிந்துவிட்டதாக அவர்கள் கூறிய பிறகு இரண்டாம் நிலை பரிசோதனையை திட்டமிடுங்கள். வெற்றிகரமான மறு சோதனை முடியும் வரை இருப்பு நிதியை வெளியிட வேண்டாம்.