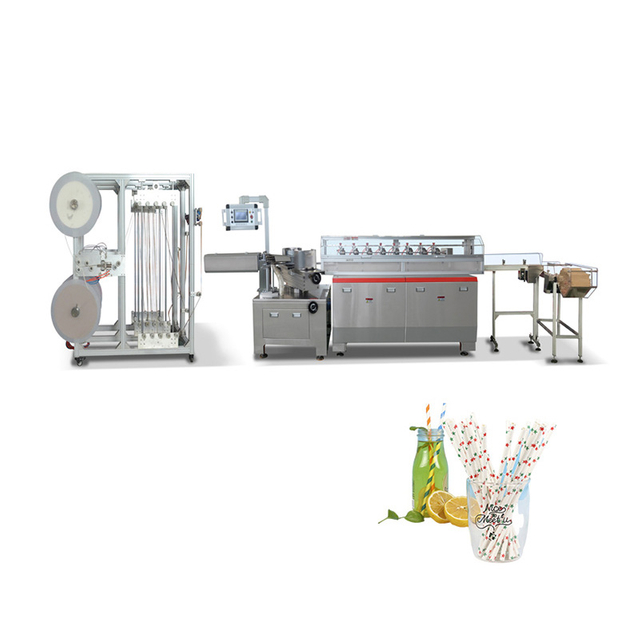
Набавка Б2Б опреме носи невероватно високе улоге за произвођаче широм света. Куповина индустријских машина на међународном нивоу захтева озбиљну финансијску посвећеност. Ову инвестицију морате пажљиво заштитити. Откривање скривених недостатака након међународне испоруке доводи до озбиљних кашњења у производњи. Ови фрустрирајући застоји често узрокују непоправљиве финансијске губитке за ваше пословање.
Ригорозна инспекција пре отпреме (ПСИ) или фабрички пријемни тест (ФАТ) спречава ову катастрофу. Пребацује ризик директно назад на добављача пре него што платите коначни износ. Навешћемо методологију систематске евалуације за процену квалитета изградње и оперативне стабилности. Научићете како да тачно проверите усаглашеност финалног производа.
Овај водич осигурава да ваша опрема савршено испуњава тачне параметре уговора. Избегавамо да се ослањамо на маркетиншке тврдње добављача. Уместо тога, фокусирамо се на објективне, проверљиве податке. Савладаћете тачне кораке потребне за спровођење сигурног фабричког теста прихватања.
Кеи Такеаваис
- Ускладите стварност са уговором: Упоредите све физичке компоненте са вашим договором спецификације машина за сламку за папир без лепка и Билл оф Материалс (БОМ).
- Захтевајте тест стреса уживо: Обавезујте континуирану производњу од 2 до 4 сата да бисте проценили праву радну брзину, термичку стабилност/стабилност заптивања и однос отпада.
- Пажљиво проучите резултат: Готове сламке морају проћи строге тестове намакања и компресије како би се потврдила технологија везивања без лепка за употребу у храни.
- Ревизија протокола паковања: Проверите документацију, укључене резервне делове и антикорозивну амбалажу за поморски терет пре него што одобрите утовар контејнера.
Провера основних спецификација машине за сламку за папир без лепка
БОМ и ревизија компоненти
Морате пажљиво прегледати Билл оф Материалс (БОМ). Купци често занемаре овај критични документ током посета фабрици. Унакрсно проверите све критичне компоненте у односу на договорени уговор. Фокусирајте се на серво моторе, програмабилне логичке контролере (ПЛЦ) и претвараче фреквенције. Упоредите физичке натписне плочице на овим деловима са вашом листом уговора.
Уверите се да су компоненте бренда веома аутентичне. Бескрупулозне фабрике понекад инсталирају јефтиније локалне замене како би повећале марже. Лако можете уочити фалсификоване делове преко нетачних серијских бројева. Препоручујемо да понесете дигитални скенер бар кодова или да користите портале за верификацију произвођача. Овај корак потврђује основну поузданост вашег машина за сламку папира без лепка пре испоруке.
Верификација прилагођавања
Јединствене производне линије захтевају веома специфичне структурне модификације. За а прилагођена машина за сламку папира без лепка , визуелна провера остаје апсолутно неопходна. Потврдите да одређене модификације алата одговарају вашим инжењерским цртежима.
Измерите прилагођене величине трна помоћу калибрираних дигиталних чељусти. Проверите да ли су специјализовани регулатори затезања правилно интегрисани у јединицу за храњење. Мање одступање у пречнику трна изазива велико заглављивање папира. Уверите се да техничари покажу како да глатко подесе ове прилагођене делове.
Усклађеност материјала (безбедност хране)
Усклађеност са безбедношћу хране одређује вашу законску способност да продајете финални производ. Пажљиво прегледајте све контактне тачке материјала. Ваљци, водилице и јединице за сечење захтевају проверене материјале за храну. Морају се састојати од аутентичног нерђајућег челика СУС304 или СУС316 да би се спречила контаминација.
Нерђајући челик нижег квалитета брзо кородира у фабричким окружењима са високом влажношћу. Користите комплет за тестирање течности да проверите састав челика директно на поду фабрике. Киселина за испитивање мења боју ако челик нема довољан садржај никла. Ово гарантује да ваша машина испуњава строге ФДА или ЦЕ стандарде безбедности хране.
Уобичајене грешке у инспекцији материјала
- Ослањајући се искључиво на папирне сертификате без физичког тестирања.
- Игнорисање унутрашњег система за подмазивање у близини стаза за увлачење папира.
- Непровера састава легуре ножева за сечење.
Преглед механичких, електричних и сигурносних система
Инспекција система са више секача
Механизам за сечење представља срце сваке брзе линије сламки за папир. Пажљиво процените синхронизацију вишерезног механизма. Морате да потражите било какве прекомерне вибрације током сувих вожњи. Нежељене вибрације скраћују животни век сечива и стварају назубљене ивице сламе.
Испитајте прецизно поравнање сечива преко носача за сечење. Тестирајте једноставност подешавања дужине сечења преко интерфејса човек-машина (ХМИ). Оператери треба да изврше промене дужине у року од неколико минута. Компликоване процедуре прилагођавања касније доводе до скупих застоја у фабрици.
Калибрација механизма за лепљење/заптивање
Савремена опрема елиминише лепак како би се побољшала еколошка прихватљивост и смањили оперативни трошкови. Пошто машина ради без традиционалног лепка, пажљиво проучите алтернативни систем везивања. Многи системи користе напредно ултразвучно заваривање или прецизно спајање термалне воде.
Проверите да ли постоји веома равномерна дистрибуција температуре преко грејних елемената. Саветујемо употребу ручне термовизијске камере током ове фазе. Неравномерна топлота изазива слабе шавове и катастрофално одмотавање сламе. Потврдите стабилан излаз енергије из ултразвучног генератора преко ПЛЦ дијагностичког екрана.
Електрични стандарди и безбедност
Нестандардни електрични радови изазивају разорне пожаре у фабрици и повреде оператера. Проверите да ли у главном електричном ормару има уредних, професионалних ожичења. Свака жица захтева јасне ознаке које одговарају датим шематским дијаграмима.
Потврдите апсолутну усклађеност са стандардима вашег одредишног тржишта. ЦЕ и УЛ стандарди диктирају специфичне боје жица, методе уземљења и капацитет прекидача. Морате физички тестирати сва дугмад за хитно заустављање дуж периметра машине. Отворите врата за сигурносну блокаду док машина ради како бисте осигурали тренутно искључење струје.
Контролна листа за електричну безбедност
- Проверите да капацитет главног прекидача одговара напајању објекта.
- Тестирајте отпор уземљења помоћу наменског тестера за уземљење.
- Потврдите да сви вентилатори за хлађење унутар ПЛЦ ормана исправно функционишу.
- Проверите да ли у ланцима за вођење каблова има места укљештења или изложеног бакра.
Продукција уживо: тестирање опреме на стрес
Мандат за континуирану операцију
Морате апсолутно одбити кратке, монтиране видео демонстрације. Ови клипови крију хроничне проблеме са заглављивањем и термичко прегревање. Захтева живо, непрекидно трчање од најмање 2 до 4 сата. Ово можете обавити путем континуиране видео везе или провереног инспектора треће стране.
Реални фабрички услови откривају слабе алгоритме за контролу напетости. Мотори стварају максималну топлоту након 45 минута непрекидног рада. Топлотно ширење често мења зазоре ваљака. Вишесатни тест открива ове скривене механичке толеранције.
Процена брзине у односу на стабилност
Маркетиншке брошуре константно повећавају стварне брзине производње. Морате да проверите реалну, одрживу брзину крстарења. Ако добављач тврди 80 метара у минути, пажљиво пратите стабилност машине. Нивои буке и вибрација треба да остану ниски када се одржава ова брзина.
Машине могу лако да доживе врхунац 30 секунди пре него што се папир поцепа. Брзина крстарења представља праву брзину коју ће ваша фабрика свакодневно користити. Пажљиво пратите напетост одмотавања током фаза максималног убрзања.
Производна брзина Валидација метрика
| Метрички надгледана |
вршна брзина (кратка) |
Брзина крстарења (одрживо) |
Критеријуми пролазности/неуспеха |
| Температура мотора |
Нормално |
Повишен |
Мора остати испод 65°Ц |
| Ниво вибрација |
Умерено |
Ниско |
Нема видљивог подрхтавања шасије |
| Напетост папира |
Флуктуирајуће |
Стабилно |
Нису дозвољени прекиди на вебу |
Однос отпада и недостатака
Профитне марже брзо нестају када стопе отпада нагло расту. Морате израчунати тачан принос током фазе тестирања. Поуздана машина одржава стопу отпада мању од 2% током производње у стабилном стању.
Пребројите сваку одбијену сламку. Пажљиво пратите како машина подноси спајање и промене ролне сировог папира. Неефикасно спајање ствара огроман отпад материјала. Темељно документујте ове метрике у свом извештају о инспекцији.
Валидација квалитета излаза за сламке за храну
Тест интегритета везивања
Беспрекорна машина производи робусне, безбедне производе. Сампле тхе сламке за храну без лепка машина за сламку од папира производи директно током рада уживо. Узмите узорке из различитих интервала да бисте осигурали конзистентност.
Извршите тренутне тестове одмотавања да бисте проверили чврстоћу шава. Чврсто ухватите сламку и покушајте да одвојите слојеве папира. Савршена веза без лепка тера папирна влакна да се цепају пре него што се шав одвоји. Овај тест кидања влакана гарантује одличну безбедност потрошача и поузданост производа.
Натапање течности и испитивање структуре
Потрошачи мрзе влажне папирне сламке. Морате одмах реплицирати услове пића у стварном свету. Потопите насумичне узорке у хладне, топле и високо киселе течности. Газирана пића и топла кафа служе као одлични медијуми за тестирање.
Држите их потопљене током строгог трајања стандарда у индустрији. Обично се то креће од 2 до 4 сата. Процените да ли су узорци расплинути, претерано наквашени или губитак структуралног интегритета. Натопљене сламке лагано стисните. Требало би да задрже довољно крутости да пробуше стандардни пластични поклопац за пиће.
Прецизност резања и естетика
Визуелна привлачност подстиче прихватање потрошача и репутацију бренда. Прегледајте крајеве сламе под јаким осветљењем. Потражите чисте резове без ивица, хабања или локализованог гњечења.
Излизани крајеви брже упијају течност, убрзавајући процес квашења. Згњечени крајеви узрокују велике проблеме са заглављивањем у низводним аутоматизованим машинама за паковање. Користите петљу за увећање да бисте прегледали микро текстуру резане ивице. Савршена естетика указује на невероватно оштра сечива и оптималну синхронизацију.
Процена вашег добављача машина за сламку за папир без лепка о коначним резултатима
Инвентар резервних делова и алата
Кашњења међународне испоруке чине замену покварених делова логистичком ноћном мором. Проверите физичко присуство свих договорених делова који се троше. Ово укључује додатне ножеве за сечење, грејне елементе, резервне трнове и погонске каишеве.
Упоредите физичку гомилу делова са званичном листом паковања. Уверите се да добављач обезбеди одговарајуће алате за одржавање. Специјализовани кључеви или прилагођени извлакачи лежајева морају да прате пошиљку. Ова припрема гарантује брзе интервенције одржавања током прве године производње.
Техничка документација
Управљање сложеним машинама на серво погон захтева прецизна упутства. Уверите се да су приручници на енглеском или циљном језику у потпуности завршени. Лоше преведени приручници изазивају конфузију код оператера и опасне грешке при подешавању.
Прегледајте електричне шеме и детаљне водиче за решавање проблема са ПЛЦ-ом. Они морају јасно објаснити шифре аларма и распореде одржавања. Затражите ове документе иу дигиталним УСБ форматима иу издржљивим папирним регистраторима. Тхе Добављач машина за сламку за папир без лепка мора да их заврши пре него што потпишете образац за ослобађање.
Стандарди паковања пре отпреме
Океански терет излаже осетљиве машине високо корозивном сланом ваздуху. Проверите да ли добављач користи исправне протоколе извозног паковања. Цела машина захтева умотавање у вакумско запечаћену фолију.
Радници морају убацити довољно индустријских пакета за сушење ради ригорозне превенције рђе. Прегледајте тешке, фумигиране дрвене сандуке. Морају бити безбедно причвршћени вијцима, а не само закуцани, да би издржали грубо руковање теретом на мору. Лоше паковање уништава савршену машинерију пре него што стигне до вашег објекта.
Најбоље праксе за инспекцију паковања
- Потврдите присуство индикатора нагиба на спољном сандуку.
- Уверите се да дрвени сандук има важећи ИСПМ-15 печат фумигације.
- Проверите да ли ломљиви ХМИ екрани имају чврсте секундарне заштитне поклопце.
Закључак
Одјава на инспекцији пре отпреме представља коначну тачку полуге коју купац поседује. Губите преговарачку снагу у тренутку када контејнер напусти луку. Решавање механичког одступања или неусаглашености у фабрици добављача кошта само делић решавања истог након инсталације.
Увек захтевајте транспарентно, вишечасовно тестирање перформанси. Верујте емпиријским подацима, тестовима натопљености конструкције и свеобухватним ревизијама БОМ-а. Саветујте свом тиму за куповину да чврсто задржи коначну уплату све док свака појединачна тачка на контролној листи не буде документована, исправљена и верификована. Заштита ваше инвестиције у опрему почиње одбијањем компромиса у фабрици.
ФАК
П: Да ли треба да унајмим инспектора треће стране за машину за сламку папира без лепка?
О: Да, ако не можете да путујете. Наведите да инспектор мора имати искуство у раду са машинама. Они не би требало да поседују само опште знање о квалитету потрошачких добара. Потребна им је дубока стручност да прецизно процене сложене ПЛЦ интеграције, серво системе и физику ултразвучног повезивања.
П: Која је прихватљива стопа дефекта током фабричког теста прихватања?
О: Током високо стабилног ФАТ рада, отпад у идеалном случају не би требало да прелази 2-3%. Веће стопе јасно указују на лошу контролу напетости или неоптимизиране параметре везивања. Ове неефикасности ће брзо појести ваше дневне оперативне марже.
П: Шта ако машина не прође инспекцију пре отпреме?
О: Пажљиво документујте конкретне кварове помоћу видео доказа. Одмах издати званични извештај о корективним акцијама (ЦАР) добављачу. Закажите секундарну инспекцију након што тврде да су поправке завршене. Не отпуштајте средства са биланса док се не заврши успешно поновно тестирање.