T: +86- 18066442232
E: sylvia@wzhongshuojixie.com
E: sylvia@wzhongshuojixie.com
منطقه صنعتی Wanquan، غرب جاده ملی 104، روستای Sunlou، شهر Wanquan، شهرستان Pingyang، شهر Wenzhou، استان ژجیانگ
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-21 منبع: سایت


تهیه تجهیزات B2B خطرات فوق العاده بالایی را برای تولید کنندگان در سراسر جهان دارد. خرید ماشین آلات صنعتی در سطح بین المللی نیازمند تعهد مالی جدی است. شما باید با دقت از این سرمایه گذاری محافظت کنید. کشف عیوب پنهان پس از حمل و نقل بین المللی منجر به تاخیر شدید در تولید می شود. این شکست های ناامید کننده اغلب باعث زیان های مالی غیرقابل جبران برای کسب و کار شما می شود.
یک بازرسی دقیق قبل از ارسال (PSI) یا تست پذیرش کارخانه (FAT) از این فاجعه جلوگیری می کند. قبل از پرداخت موجودی نهایی، ریسک را مستقیماً به تامین کننده منتقل می کند. ما یک روش ارزیابی سیستماتیک را برای ارزیابی کیفیت ساخت و پایداری عملیاتی ترسیم خواهیم کرد. شما یاد خواهید گرفت که چگونه انطباق محصول نهایی را به طور دقیق تأیید کنید.
این راهنما تضمین می کند که تجهیزات شما به طور کامل پارامترهای قرارداد را برآورده می کند. ما از تکیه بر ادعاهای بازاریابی ارائه شده توسط تامین کننده اجتناب می کنیم. در عوض، ما روی دادههای عینی و قابل تأیید تمرکز میکنیم. شما بر مراحل دقیق مورد نیاز برای انجام یک آزمون پذیرش بدون اشتباه کارخانه مسلط خواهید شد.
شما باید بیل مواد (BOM) را به دقت بررسی کنید. خریداران اغلب در طول بازدید از کارخانه این سند مهم را نادیده می گیرند. تمام اجزای حیاتی را در مقابل قرارداد توافق شده بررسی کنید. به شدت بر روی موتورهای سروو، کنترل کننده های منطقی قابل برنامه ریزی (PLC) و اینورترهای فرکانس تمرکز کنید. پلاک های فیزیکی موجود در این قطعات را با لیست قرارداد خود مقایسه کنید.
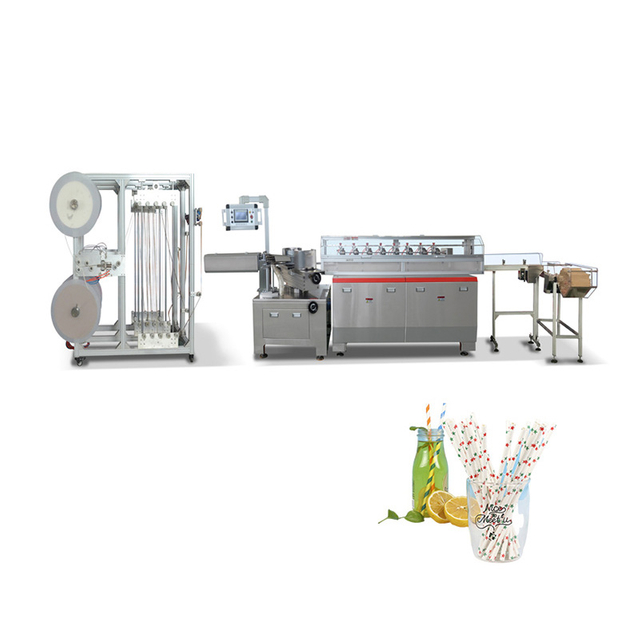
اطمینان حاصل کنید که اجزای نام تجاری بسیار معتبر هستند. کارخانههای بیوجدان گاهی اوقات جایگزینهای محلی ارزانتری را برای افزایش حاشیه نصب میکنند. شما به راحتی می توانید قطعات تقلبی را از طریق شماره سریال نادرست تشخیص دهید. توصیه می کنیم یک اسکنر بارکد دیجیتال به همراه داشته باشید یا از پورتال های تایید سازنده استفاده کنید. این مرحله قابلیت اطمینان اصلی شما را تایید می کند دستگاه نی کاغذ بدون چسب قبل از حمل و نقل.
خطوط تولید منحصر به فرد نیاز به تغییرات ساختاری بسیار خاص دارد. برای یک دستگاه نی کاغذ سفارشی بدون چسب ، تأیید بصری کاملاً ضروری است. تأیید کنید که اصلاحات ابزار خاص با نقشه های مهندسی شما مطابقت دارند.
اندازه سنبه های سفارشی را با استفاده از کولیس های دیجیتال کالیبره شده اندازه گیری کنید. کنترل کننده های کشش تخصصی را برای ادغام مناسب در واحد تغذیه بررسی کنید. یک انحراف جزئی در قطر سنبه باعث گیر کردن کاغذ می شود. اطمینان حاصل کنید که تکنسین ها نحوه تنظیم نرم این قطعات سفارشی را نشان می دهند.
رعایت ایمنی مواد غذایی توانایی قانونی شما را برای فروش محصول نهایی تعیین می کند. تمام نقاط تماس مواد را به دقت بررسی کنید. غلتک ها، ریل های راهنما و واحدهای برش به مواد غذایی تایید شده نیاز دارند. آنها باید از فولاد ضد زنگ SUS304 یا SUS316 معتبر برای جلوگیری از آلودگی تشکیل شده باشند.
فولاد ضد زنگ درجه پایین به سرعت در محیط های کارخانه با رطوبت بالا خورده می شود. از یک کیت تست مایع برای تأیید ترکیب فولاد به طور مستقیم در کف کارخانه استفاده کنید. در صورتی که فولاد فاقد محتوای نیکل کافی باشد، اسید آزمایش تغییر رنگ می دهد. این تضمین می کند که دستگاه شما مطابق با استانداردهای دقیق ایمنی مواد غذایی FDA یا CE باشد.
اشتباهات رایج بازرسی مواد
مکانیسم برش نشان دهنده قلب هر خط کاه کاغذی با سرعت بالا است. هماهنگ سازی مکانیسم چند کاتر را به دقت ارزیابی کنید. شما باید به دنبال هر گونه لرزش بیش از حد در طول دویدن خشک باشید. ارتعاشات ناخواسته عمر تیغه را کوتاه می کند و لبه های نی دندانه دار ایجاد می کند.
تراز دقیق تیغه ها را در کالسکه برش بررسی کنید. سهولت تنظیم طول برش را از طریق رابط انسان و ماشین (HMI) آزمایش کنید. اپراتورها باید تغییر طول را در عرض چند دقیقه کامل کنند. فرآیندهای تنظیم پیچیده بعداً منجر به خرابی کارخانه پرهزینه می شود.
تجهیزات مدرن برای بهبود سازگاری با محیط زیست و کاهش هزینه های عملیاتی چسب را حذف می کنند. از آنجایی که دستگاه بدون چسب سنتی کار می کند، سیستم اتصال جایگزین را به شدت بررسی کنید. بسیاری از سیستم ها از جوشکاری اولتراسونیک پیشرفته یا اتصال آب حرارتی دقیق استفاده می کنند.
توزیع دمای بسیار یکنواخت در بین عناصر گرمایشی را بررسی کنید. ما توصیه می کنیم در این مرحله از یک دوربین تصویربرداری حرارتی دستی استفاده کنید. گرمای ناهموار باعث ضعیف شدن درزها و باز شدن فاجعهبار کاه میشود. خروجی انرژی پایدار از ژنراتور اولتراسونیک را از طریق صفحه تشخیص PLC تأیید کنید.
کارهای الکتریکی غیر استاندارد باعث آتش سوزی ویرانگر کارخانه و صدمات اپراتور می شود. کابینت برق اصلی را از نظر سیم کشی منظم و حرفه ای بررسی کنید. هر سیم نیاز به برچسب زدن واضح دارد که مطابق با نمودارهای شماتیک ارائه شده باشد.
انطباق مطلق با استانداردهای بازار مقصد خود را تأیید کنید. استانداردهای CE و UL رنگهای سیم خاص، روشهای زمین و ظرفیتهای شکن را دیکته میکنند. شما باید تمام دکمه های توقف اضطراری را در سراسر محیط دستگاه آزمایش فیزیکی کنید. درهای قفل ایمنی را در حین کارکرد دستگاه باز کنید تا از قطع شدن برق آنی اطمینان حاصل کنید.
چک لیست ایمنی الکتریکی
شما باید مطلقاً از نمایش ویدئویی کوتاه و ویرایش شده خودداری کنید. این کلیپها مشکلات پارازیت مزمن و گرمای بیش از حد حرارتی را پنهان میکنند. به دویدن زنده و مداوم حداقل 2 تا 4 ساعت نیاز دارید. می توانید این کار را از طریق یک پیوند ویدیویی پیوسته یا یک بازرس شخص ثالث مورد اعتماد انجام دهید.
شرایط کارخانه در دنیای واقعی الگوریتم های کنترل تنش ضعیف را در معرض دید قرار می دهند. موتورها پس از 45 دقیقه کار مداوم، حداکثر گرما را تولید می کنند. انبساط حرارتی اغلب شکاف های غلتکی را تغییر می دهد. یک آزمایش چند ساعته این تلورانس های مکانیکی پنهان را نشان می دهد.
بروشورهای بازاریابی به طور مداوم سرعت واقعی تولید را افزایش می دهند. شما باید سرعت واقعی و پایدار کروز را بررسی کنید. اگر تامین کننده ادعا می کند 80 متر در دقیقه، پایداری دستگاه را از نزدیک مشاهده کنید. سطح سر و صدا و ارتعاش باید در هنگام حفظ این سرعت پایین بماند.
ماشینها به راحتی میتوانند 30 ثانیه قبل از پارگی کاغذ به اوج برسند. سرعت کروز نشان دهنده سرعت واقعی است که کارخانه شما روزانه از آن استفاده می کند. کشش بدون قرقره را در مراحل حداکثر شتاب به دقت کنترل کنید.
معیارهای اعتبارسنجی سرعت تولید
| متریک سرعت پیک نظارت شده | (مختصر) | سرعت کروز (پایدار) | معیارهای عبور/عقب |
|---|---|---|---|
| دمای موتور | عادی | مرتفع | باید زیر 65 درجه سانتیگراد باقی بماند |
| سطح ارتعاش | متوسط | پایین | لرزش شاسی قابل مشاهده نیست |
| کشش کاغذ | در حال نوسان | پایدار | هیچ شکست وب مجاز نیست |
با افزایش سرسام آور نرخ ضایعات، حاشیه سود به سرعت ناپدید می شود. شما باید عملکرد دقیق را در مرحله آزمایش محاسبه کنید. یک ماشین قابل اعتماد نرخ ضایعات کمتر از 2٪ را در طول تولید در حالت پایدار حفظ می کند.
هر کاه رد شده را بشمارید. نحوه برخورد دستگاه با تغییر رول کاغذ خام و رول کاغذ را از نزدیک نظارت کنید. اتصال ناکارآمد باعث ایجاد ضایعات گسترده مواد می شود. این معیارها را به طور کامل در گزارش بازرسی خود مستند کنید.
یک ماشین بی عیب و نقص محصولات قوی و ایمن تولید می کند. نمونه دستگاه نی كاغذی بدون چسب كاغذی خدمات مواد غذایی را مستقیماً در طول اجرای زنده تولید می كند. برای اطمینان از سازگاری، از فواصل مختلف نمونه برداری کنید.
برای بررسی استحکام درز فوراً آزمایشهای باز کردن قرقره را انجام دهید. نی را محکم بگیرید و سعی کنید لایه های کاغذ را جدا کنید. یک اتصال بدون چسب کامل، الیاف کاغذ را قبل از جدا شدن درز مجبور می کند پاره شوند. این تست پارگی فیبر ایمنی عالی مصرف کننده و قابلیت اطمینان محصول را تضمین می کند.
مصرف کنندگان از نی های کاغذی خیس متنفرند. باید فوراً شرایط نوشیدنی در دنیای واقعی را تکرار کنید. نمونه های تصادفی را در مایعات سرد، گرم و بسیار اسیدی غوطه ور کنید. نوشیدنیهای گازدار و قهوههای داغ بهعنوان رسانههای آزمایشی عالی عمل میکنند.
آنها را برای مدت زمان استاندارد صنعتی در زیر آب نگه دارید. به طور معمول، این محدوده بین 2 تا 4 ساعت است. نمونه ها را از نظر باز شدن، خیس بودن بیش از حد یا از دست دادن یکپارچگی ساختاری ارزیابی کنید. نی های خیس شده را به آرامی فشار دهید. آنها باید استحکام کافی برای سوراخ کردن درب پلاستیکی استاندارد نوشیدنی را حفظ کنند.
جذابیت بصری باعث پذیرش مشتری و شهرت برند می شود. انتهای نی را زیر نور روشن بررسی کنید. به دنبال برش های تمیز و بدون خراشیدگی، ساییدگی یا خرد شدن موضعی باشید.
انتهای فرسوده مایع را سریعتر جذب می کند و روند خیس شدن را تسریع می کند. انتهای خرد شده باعث ایجاد مشکلات انبوه در دستگاه های بسته بندی خودکار پایین دستی می شود. برای بررسی ریزبافت لبه برش از یک حلقه بزرگنمایی استفاده کنید. زیبایی شناسی عالی نشان دهنده تیغه های فوق العاده تیز و هماهنگ سازی بهینه است.
تاخیر در حمل و نقل بین المللی، تعویض قطعات شکسته را به یک کابوس لجستیکی تبدیل می کند. حضور فیزیکی تمام قطعات سایش توافق شده را بررسی کنید. این شامل تیغه های برش اضافی، عناصر گرمایشی، سنبه های یدکی و تسمه های محرک است.
توده فیزیکی قطعات را با لیست بسته بندی رسمی مقایسه کنید. اطمینان حاصل کنید که تامین کننده ابزار تعمیر و نگهداری مناسب را فراهم می کند. آچارهای تخصصی یا کشنده های بلبرینگ سفارشی باید حمل و نقل را همراهی کنند. این آماده سازی مداخلات تعمیر و نگهداری سریع را در طول اولین سال تولید شما تضمین می کند.
بهره برداری از ماشین آلات پیچیده سروو محور نیاز به دستورالعمل های دقیق دارد. اطمینان حاصل کنید که کتابچه راهنمای زبان انگلیسی یا به زبان مقصد کاملاً نهایی شده است. کتابچههای راهنمای ناقص ترجمه شده باعث سردرگمی اپراتور و خطاهای راهاندازی خطرناکی میشوند.
شماتیک های الکتریکی و راهنمای دقیق عیب یابی PLC را مرور کنید. آنها باید به وضوح کدهای هشدار و برنامه های تعمیر و نگهداری را توضیح دهند. این اسناد را در هر دو فرمت USB دیجیتال و کلاسورهای سخت کپی بادوام درخواست کنید. را تامین کننده دستگاه نی کاغذ بدون چسب باید قبل از امضای فرم انتشار، این موارد را نهایی کند.
حمل و نقل اقیانوس، ماشین آلات حساس را در معرض هوای نمکی بسیار خورنده قرار می دهد. بررسی کنید که تامین کننده از پروتکل های بسته بندی صادراتی مناسب استفاده می کند. کل دستگاه نیاز به بسته بندی در کیسه فویل مهر و موم شده با خلاء دارد.
کارگران باید بستههای خشککننده صنعتی فراوانی را برای جلوگیری از زنگ زدگی وارد کنند. جعبه های چوبی بخور سنگین را بررسی کنید. آنها باید به طور محکم پیچ و مهره شوند، نه فقط میخ، تا در برابر حمل و نقل محموله های دریایی مقاومت کنند. بسته بندی ضعیف ماشین آلات کامل را قبل از اینکه به مرکز شما برسد از بین می برد.
بهترین روش های بازرسی بسته بندی
امضای بازرسی قبل از حمل و نقل، نشان دهنده آخرین نقطه اهرمی است که خریدار در اختیار دارد. در لحظه خروج کانتینر از بندر، قدرت مذاکره را از دست می دهید. حل یک مغایرت مکانیکی یا شکست انطباق در کارخانه تامین کننده صرفاً کسری از رسیدگی به آن را پس از نصب هزینه دارد.
همیشه خواهان تست عملکرد شفاف و چند ساعته باشید. به داده های تجربی، تست های خیساندن ساختاری و ممیزی های جامع BOM اعتماد کنید. به تیم خرید خود توصیه کنید تا زمانی که تک تک نکات در چک لیست بازرسی مستند، تصحیح و تأیید شود، پرداخت نهایی را قاطعانه خودداری کنند. حفاظت از سرمایه گذاری تجهیزات شما با امتناع از مصالحه در کف کارخانه شروع می شود.
پاسخ: بله، اگر نمی توانید سفر کنید. مشخص کنید که بازرس باید دارای تجربه ماشین آلات خاص باشد. آنها نباید فقط دانش عمومی QA کالاهای مصرفی را داشته باشند. آنها برای ارزیابی دقیق ادغام های PLC پیچیده، سیستم های سروو و فیزیک پیوند اولتراسونیک به تخصص عمیق نیاز دارند.
A: در طول اجرای چربی بسیار پایدار، ضایعات در حالت ایده آل نباید از 2-3٪ تجاوز کنند. نرخ های بالاتر به وضوح نشان دهنده کنترل تنش ضعیف یا پارامترهای اتصال بهینه نشده است. این ناکارآمدی ها به سرعت به حاشیه های عملیاتی روزانه شما می خورد.
A: خرابی های خاص را با شواهد ویدئویی به دقت مستند کنید. یک گزارش رسمی اقدام اصلاحی (CAR) بلافاصله برای تامین کننده صادر کنید. پس از اینکه ادعا کردند تعمیرات به پایان رسیده است، یک بازرسی ثانویه را برنامه ریزی کنید. تا زمانی که یک آزمون مجدد موفقیت آمیز انجام نشده است، وجوه موجودی را آزاد نکنید.